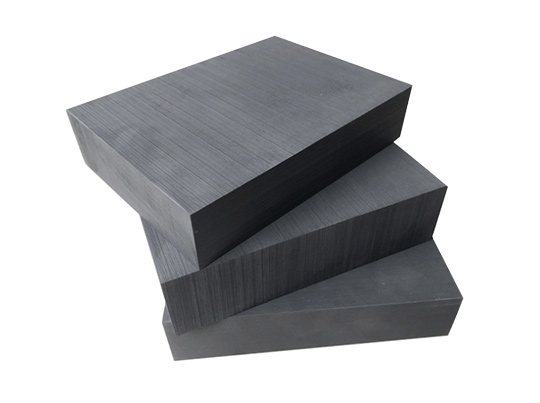
 THAN CHÌ ĐIỆN CỰC
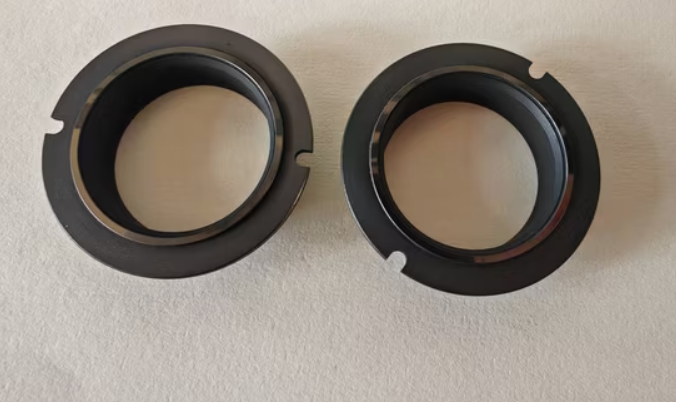 Than Chì cho Ngành Cơ Khí
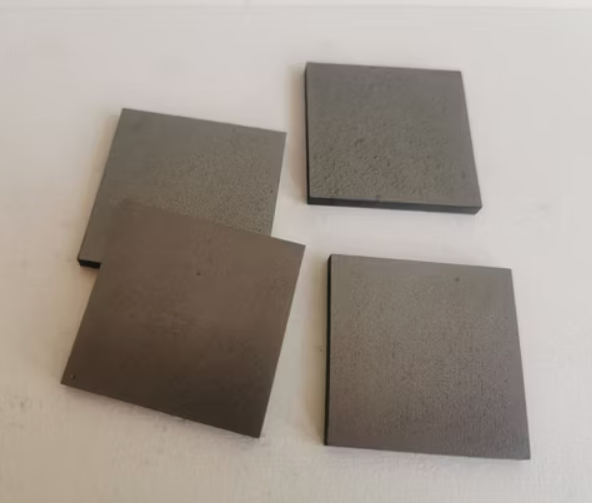 Than Chì Nhiệt Phân
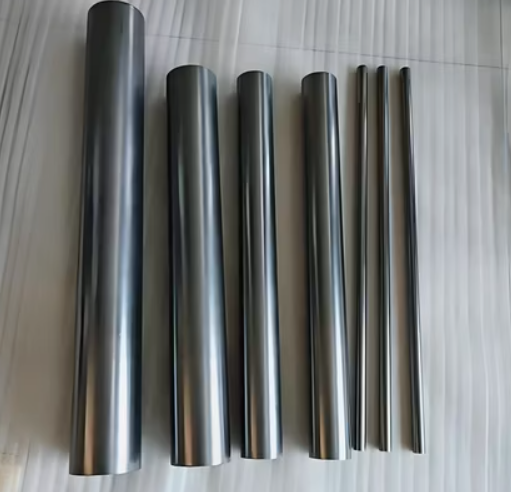 Thanh Graphite
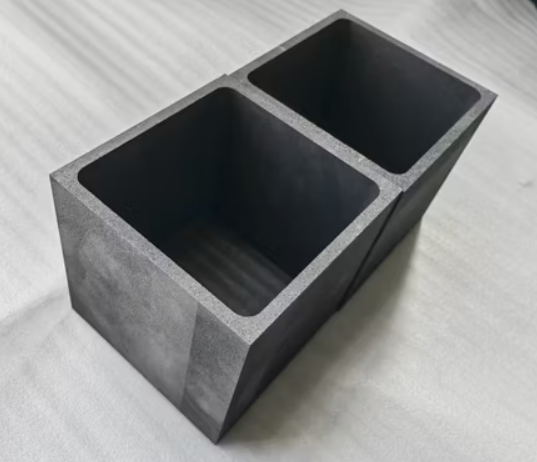 Than Chì Cho Ngành Công Nghiệp Pin
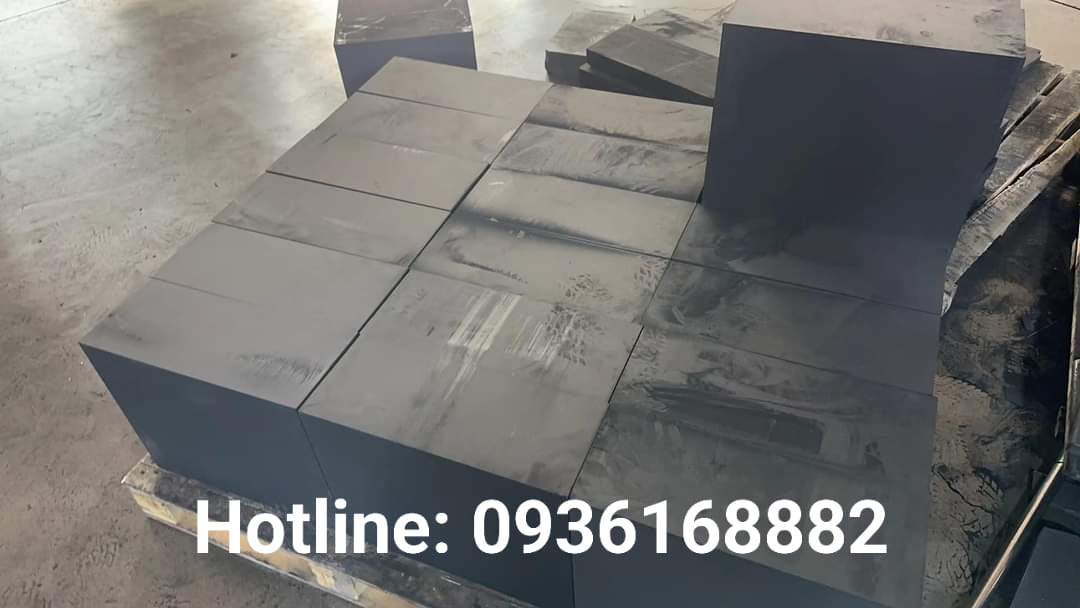
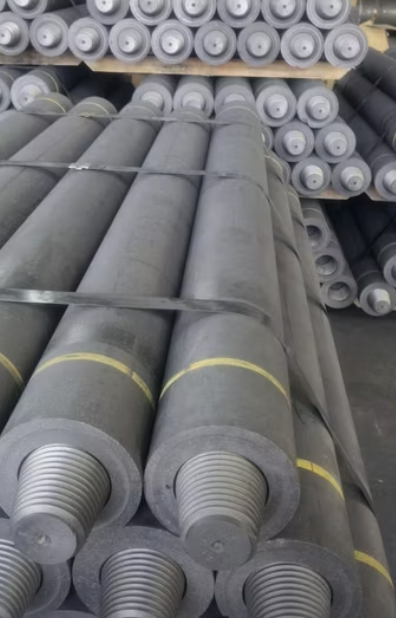 Điện Cực Than Chì
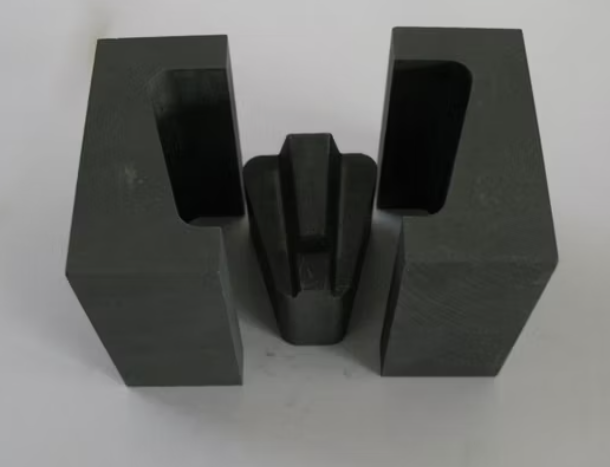 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
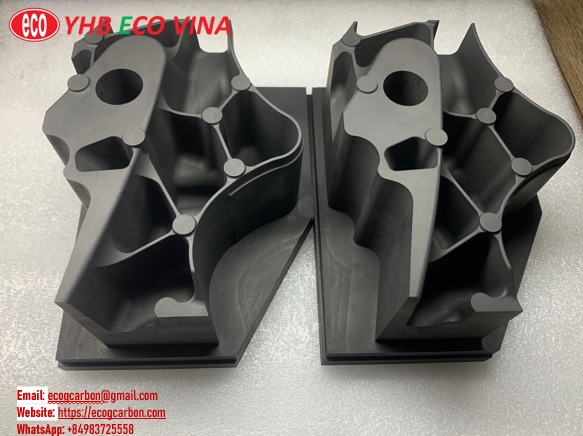
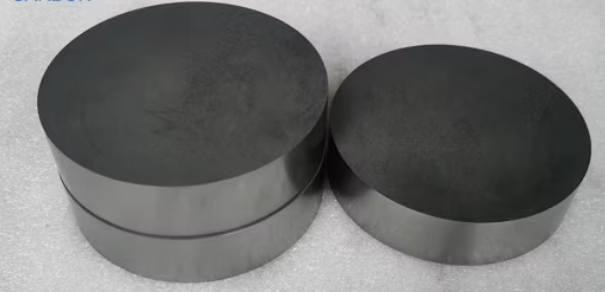 THAN CHÌ GIA CÔNG CHÍNH XÁC
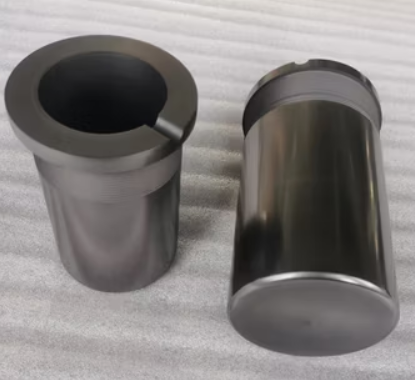 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Công nghệ EDM (Gia công phóng điện) không phải là phương pháp gia công đại trà, nó giữ vai trò "chìa khóa" trong những lĩnh vực đòi hỏi độ chính xác và độ cứng cao nhất:
Chế tạo Khuôn mẫu: Đây là ứng dụng lớn nhất. EDM dùng để tạo ra các lòng khuôn cho Khuôn ép nhựa (Plastic injection) và Khuôn đúc áp lực (Die casting).
Gia công Thép sau nhiệt: EDM đặc biệt hữu ích để tạo ra các hốc phức tạp trên các vật liệu đã được tôi cứng (pre-hardened) mà dao phay CNC khó xâm nhập.
Các ngành công nghiệp mũi nhọn:
Hàng không vũ trụ (Aerospace): Gia công các hợp kim chịu nhiệt trong động cơ phản lực.
Ô tô (Automotive): Chế tạo khuôn dập thân vỏ, linh kiện động cơ.
Điện tử (Electronics): Sản xuất các chi tiết nguyên mẫu (prototypes) và linh kiện sản xuất hàng loạt với độ chính xác vi mô.

Bạn nên chuyển sang giải pháp EDM thay vì phay/tiện trong các trường hợp cụ thể sau:
Hốc 3D phức tạp: Khi cần cắt các hình dạng phù điêu 3D (relief shapes) nằm dưới đáy của các hốc kín (blind cavities) mà dao phay không thể tiếp cận được góc.
Cắt biên dạng khó trên vật liệu cứng: Khi cần trích xuất các hình dạng 2D chính xác từ các khối vật liệu siêu cứng.
Chi tiết thành mỏng (Thin sections): EDM là phương pháp gia công không tiếp xúc, không gây áp lực lên phôi. Do đó, nó lý tưởng cho các chi tiết mỏng manh dễ bị cong vênh (distort) nếu dùng lực cắt cơ học.
Khoan lỗ sâu và nhỏ: Tạo ra các lỗ khoan có tỷ lệ chiều sâu/đường kính lớn với bề mặt hoàn thiện xuất sắc chỉ trong một bước gia công.
Sức mạnh thực sự của EDM nằm ở khả năng "bất chấp độ cứng". Miễn là vật liệu dẫn điện, EDM đều có thể xử lý.
Nhóm vật liệu khó gia công (Hard-to-work): Các kim loại có độ cứng và điểm nóng chảy cực cao mà phương pháp truyền thống khó xử lý:
Tungsten (Vonfram)
Molybdenum
Thép dụng cụ đã tôi cứng (Hardened Tool Steels)
Nhóm vật liệu bị "Biến cứng" (Work Hardening): Đây là những vật liệu "khó chịu" nhất đối với dao phay. Khi gia công cơ học, nhiệt và áp lực làm cho bề mặt của chúng trở nên cứng hơn ngay trong quá trình cắt, khiến dao nhanh cùn hoặc gãy. EDM giải quyết triệt để vấn đề này vì không dùng lực cơ học.
Titanium (Titan): Dùng nhiều trong y tế và hàng không.
Thép không gỉ Austenitic (Inox): Dẻo nhưng dễ bị biến cứng.
Công nghệ EDM là giải pháp tối ưu cho những bài toán khó nhất về vật liệu và hình học. Tuy nhiên, để gia công được những vật liệu "khó nhằn" kể trên (như Titan hay Tungsten), bạn cần một Điện cực (Graphite/Đồng) có chất lượng tương xứng.
Tại YHB ECO VINA, chúng tôi cung cấp:
Graphite Đẳng hướng: Chịu mòn tốt, chuyên trị thép cứng và khuôn lớn.
Dây cắt EDM: Đảm bảo độ chính xác cho các biên dạng 2D phức tạp.
Ống đồng: Giải pháp cho khoan lỗ sâu trên vật liệu siêu cứng.
Liên hệ tư vấn giải pháp vật liệu EDM:
CÔNG TY TNHH YHB ECO VINA
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn
Công nghệ EDM (Gia công phóng điện) không phải là phương pháp gia công đại trà, nó giữ vai trò "chìa khóa" trong những lĩnh vực đòi hỏi độ chính xác và độ cứng cao nhất:
Chế tạo Khuôn mẫu: Đây là ứng dụng lớn nhất. EDM dùng để tạo ra các lòng khuôn cho Khuôn ép nhựa (Plastic injection) và Khuôn đúc áp lực (Die casting).
Gia công Thép sau nhiệt: EDM đặc biệt hữu ích để tạo ra các hốc phức tạp trên các vật liệu đã được tôi cứng (pre-hardened) mà dao phay CNC khó xâm nhập.
Các ngành công nghiệp mũi nhọn:
Hàng không vũ trụ (Aerospace): Gia công các hợp kim chịu nhiệt trong động cơ phản lực.
Ô tô (Automotive): Chế tạo khuôn dập thân vỏ, linh kiện động cơ.
Điện tử (Electronics): Sản xuất các chi tiết nguyên mẫu (prototypes) và linh kiện sản xuất hàng loạt với độ chính xác vi mô.
Bạn nên chuyển sang giải pháp EDM thay vì phay/tiện trong các trường hợp cụ thể sau:
Hốc 3D phức tạp: Khi cần cắt các hình dạng phù điêu 3D (relief shapes) nằm dưới đáy của các hốc kín (blind cavities) mà dao phay không thể tiếp cận được góc.
Cắt biên dạng khó trên vật liệu cứng: Khi cần trích xuất các hình dạng 2D chính xác từ các khối vật liệu siêu cứng.
Chi tiết thành mỏng (Thin sections): EDM là phương pháp gia công không tiếp xúc, không gây áp lực lên phôi. Do đó, nó lý tưởng cho các chi tiết mỏng manh dễ bị cong vênh (distort) nếu dùng lực cắt cơ học.
Khoan lỗ sâu và nhỏ: Tạo ra các lỗ khoan có tỷ lệ chiều sâu/đường kính lớn với bề mặt hoàn thiện xuất sắc chỉ trong một bước gia công.
Sức mạnh thực sự của EDM nằm ở khả năng "bất chấp độ cứng". Miễn là vật liệu dẫn điện, EDM đều có thể xử lý.
Nhóm vật liệu khó gia công (Hard-to-work): Các kim loại có độ cứng và điểm nóng chảy cực cao mà phương pháp truyền thống khó xử lý:
Tungsten (Vonfram)
Molybdenum
Thép dụng cụ đã tôi cứng (Hardened Tool Steels)
Nhóm vật liệu bị "Biến cứng" (Work Hardening): Đây là những vật liệu "khó chịu" nhất đối với dao phay. Khi gia công cơ học, nhiệt và áp lực làm cho bề mặt của chúng trở nên cứng hơn ngay trong quá trình cắt, khiến dao nhanh cùn hoặc gãy. EDM giải quyết triệt để vấn đề này vì không dùng lực cơ học.
Titanium (Titan): Dùng nhiều trong y tế và hàng không.
Thép không gỉ Austenitic (Inox): Dẻo nhưng dễ bị biến cứng.
Công nghệ EDM là giải pháp tối ưu cho những bài toán khó nhất về vật liệu và hình học. Tuy nhiên, để gia công được những vật liệu "khó nhằn" kể trên (như Titan hay Tungsten), bạn cần một Điện cực (Graphite/Đồng) có chất lượng tương xứng.
Tại YHB ECO VINA, chúng tôi cung cấp:
Graphite Đẳng hướng: Chịu mòn tốt, chuyên trị thép cứng và khuôn lớn.
Dây cắt EDM: Đảm bảo độ chính xác cho các biên dạng 2D phức tạp.
Ống đồng: Giải pháp cho khoan lỗ sâu trên vật liệu siêu cứng.
Liên hệ tư vấn giải pháp vật liệu EDM:
CÔNG TY TNHH YHB ECO VINA
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA