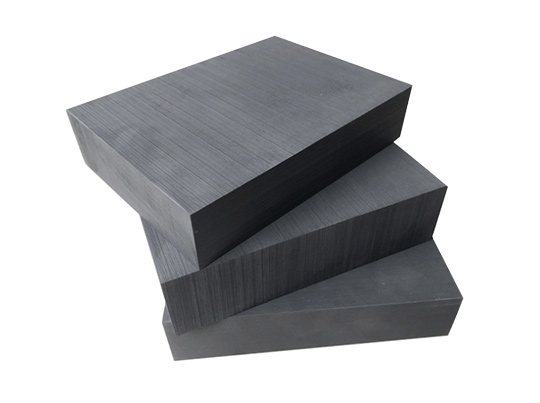
 THAN CHÌ ĐIỆN CỰC
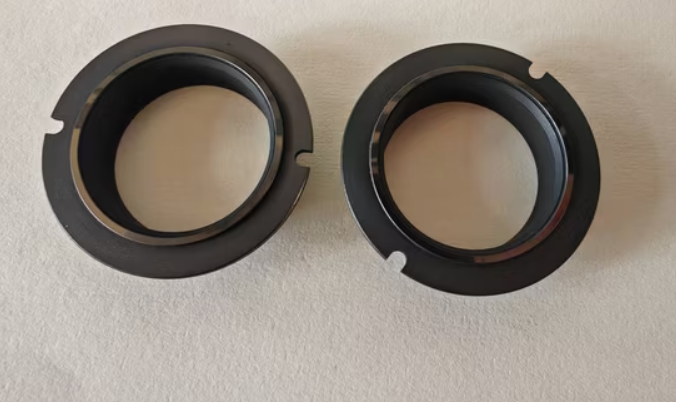 Than Chì cho Ngành Cơ Khí
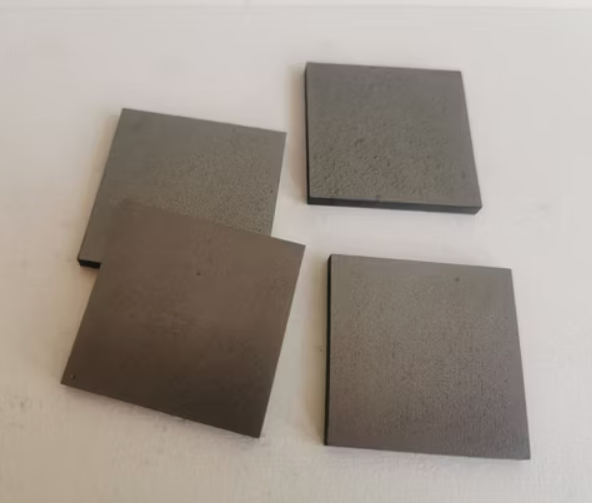 Than Chì Nhiệt Phân
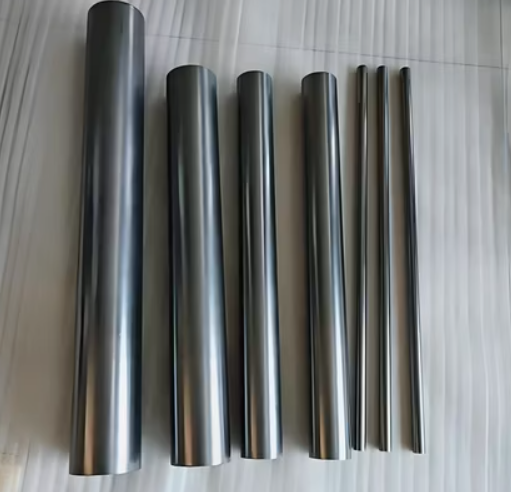 Thanh Graphite
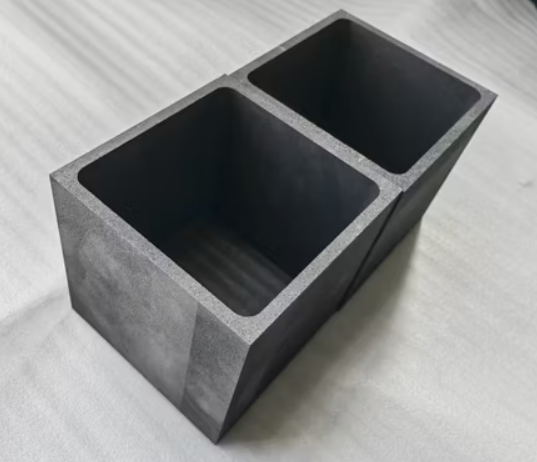 Than Chì Cho Ngành Công Nghiệp Pin
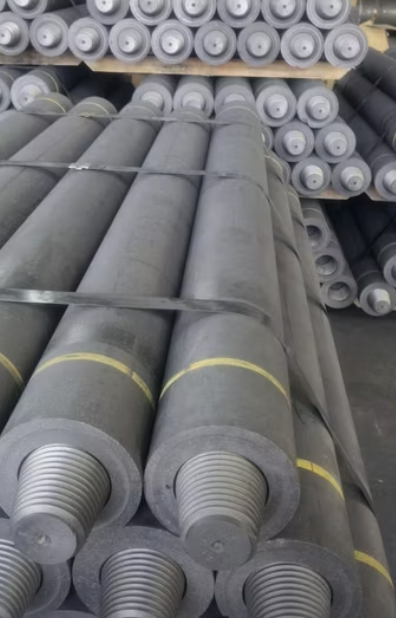 Điện Cực Than Chì
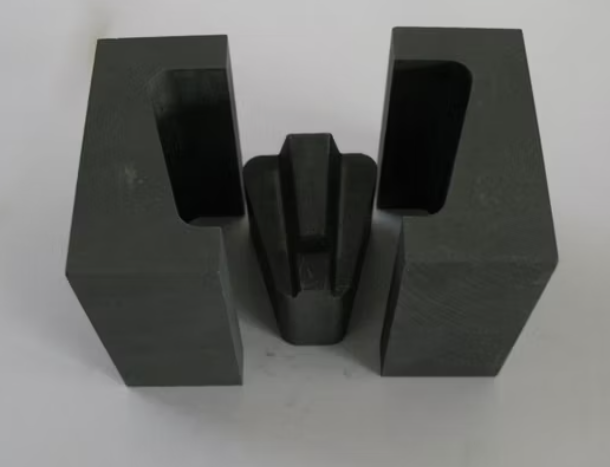 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
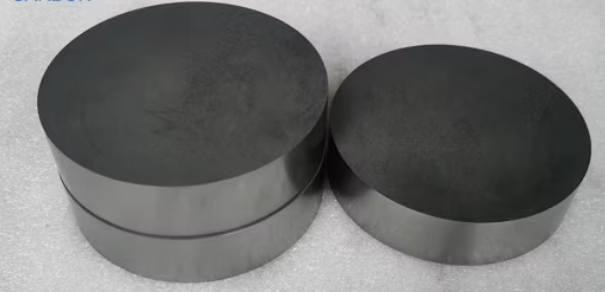 THAN CHÌ GIA CÔNG CHÍNH XÁC
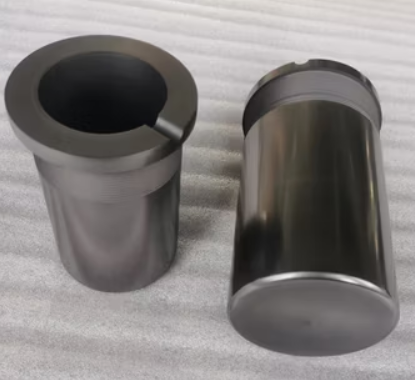 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Gia công than chì (Graphite) khác hoàn toàn với gia công kim loại. Nếu kim loại có tính dẻo, thì than chì lại giòn và xốp. Chính đặc tính này khiến bề mặt điện cực rất dễ bị rỗ (pitting) nếu quy trình gia công có sai sót.
Dựa trên kinh nghiệm xử lý sự cố cho hàng trăm khách hàng, đội ngũ kỹ thuật của YHB ECO VINA đã tổng hợp 5 nguyên nhân cốt lõi sau đây:
Đây là lỗi phổ biến nhất nhưng lại ít được để ý nhất. Nhiều xưởng vì muốn tiết kiệm chi phí đã dùng loại than chì thông thường để chạy tinh các chi tiết quan trọng.
Vấn đề: Graphite được cấu tạo từ các hạt (grains) liên kết với nhau. Nếu bạn dùng loại Graphite "hạt thô" (kích thước hạt lớn > 10µm), khi dao phay chạy qua, thay vì cắt đôi hạt, lực cắt sẽ làm bật cả hạt lớn đó ra khỏi bề mặt. Vị trí hạt bị bật ra sẽ để lại một cái hố nhỏ – đó chính là vết rỗ bạn nhìn thấy.
Giải pháp từ YHB: Để có bề mặt láng mịn, bắt buộc phải dùng loại Graphite siêu mịn (Ultra-fine grain) với kích thước hạt < 5µm (thậm chí < 1µm cho độ bóng gương). Hạt càng nhỏ, liên kết càng chặt, bề mặt càng mịn.
Graphite có tính mài mòn cực cao (abrasive). Một con dao mới cắt thép rất ngọt nhưng có thể bị "cùn" chỉ sau vài đường cắt trên than chì.
Cơ chế gây rỗ: Khi lưỡi dao bị mòn, nó mất đi khả năng "cắt gọt" (shearing) và chuyển sang trạng thái "cày" và "nén" (plowing). Lực nén này sẽ xé toạc các hạt Graphite ra khỏi bề mặt thay vì cắt ngọt qua chúng, gây ra hiện tượng vỡ hạt và rỗ bề mặt.
Khuyến cáo:
Tuyệt đối không dùng dao Thép gió (HSS) hay dao Carbide thường đã cũ.
Đầu tư vào dao phay phủ Kim cương (Diamond Coated/DLC). Lớp phủ kim cương có độ cứng vượt trội, giữ cho lưỡi cắt sắc bén lâu hơn gấp 10-20 lần, đảm bảo đường cắt luôn "ngọt" từ đầu đến cuối chu trình.
Cài đặt thông số máy sai cũng là nguyên nhân trực tiếp phá hủy cấu trúc bề mặt.
Ăn dao quá dày (High Feed per Tooth): Nếu bước tiến dao (F) quá nhanh so với tốc độ quay (S), lượng ăn dao của mỗi lưỡi cắt sẽ quá lớn. Điều này tạo ra lực va đập mạnh (impact), làm vỡ cấu trúc giòn của Graphite gây ra bề mặt sần sùi.
Tốc độ trục chính quá thấp: Graphite cần gia công ở tốc độ cao (High RPM, thường từ 20.000 - 40.000 vòng/phút trở lên) để giảm tải trọng cắt lên từng hạt vật liệu.
Đây là "kẻ thù giấu mặt" làm hỏng bề mặt điện cực.
Hiện tượng: Bụi than chì sau khi được cắt ra, nếu không được hút đi ngay lập tức, sẽ bị kẹt lại giữa lưỡi dao và phôi. Khi dao quay, nó sẽ nghiền nát đám bụi này một lần nữa, chà xát mạnh lên bề mặt phôi đang gia công.
Hậu quả: Bề mặt bị xước, mất độ bóng và xuất hiện các vết rỗ do mài mòn.
Giải pháp: Hệ thống hút bụi chân không hoặc vòi thổi khí áp suất cao hướng thẳng vào mũi dao là bắt buộc. Lưu ý: Tuyệt đối không dùng nước tưới nguội (coolant) vì sẽ tạo thành "bùn mài mòn" (slurry) phá hủy dao và máy.
Cách bạn lập trình đường dao quyết định hướng lực tác động lên vật liệu.
Phay Thuận (Climb Milling) là ưu tiên: Với vật liệu giòn như Graphite, phay thuận giúp hướng lực cắt ép vật liệu vào trong thân phôi, giữ cho cấu trúc ổn định. Ngược lại, Phay Nghịch (Conventional Milling) có xu hướng "kéo" vật liệu ra ngoài, dễ gây nứt vỡ mép và rỗ bề mặt.
Lượng dư gia công tinh (Finishing Stock): Nếu để lượng dư cho pass tinh quá lớn, dao sẽ chịu tải nặng và rung động. Lượng dư cho pass cuối cùng chỉ nên rất nhỏ (ví dụ: 0.02 - 0.05 mm) để dao lướt nhẹ nhàng nhất có thể.
Một bề mặt điện cực hoàn hảo là sự kết hợp của 3 yếu tố: Vật liệu chuẩn (Hạt siêu mịn) + Dao sắc (Phủ kim cương) + Kỹ thuật đúng (Tốc độ cao/Phay thuận).
Nếu bạn đang đau đầu vì điện cực bị rỗ, rất có thể bạn đang sử dụng loại Graphite có hạt quá thô. Hãy liên hệ ngay với YHB ECO VINA để chúng tôi tư vấn loại vật liệu phù hợp nhất cho nhu cầu gia công tinh của bạn.
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA