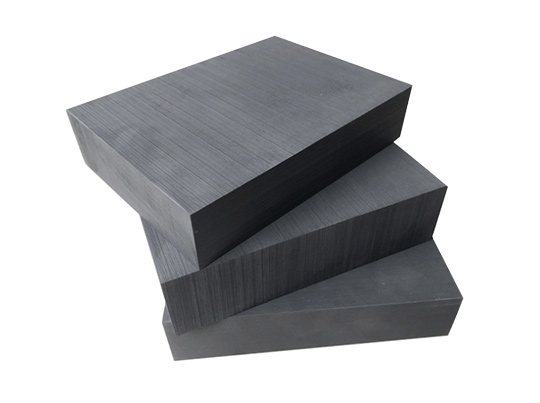
 THAN CHÌ ĐIỆN CỰC
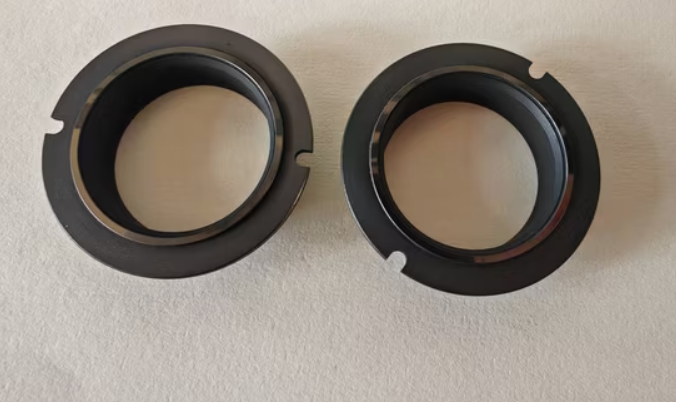 Than Chì cho Ngành Cơ Khí
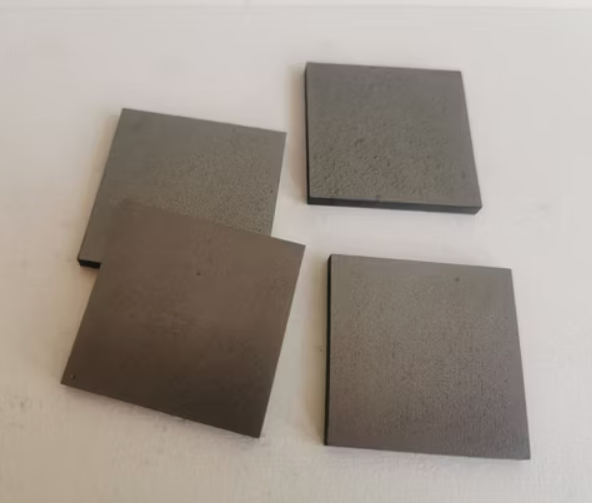 Than Chì Nhiệt Phân
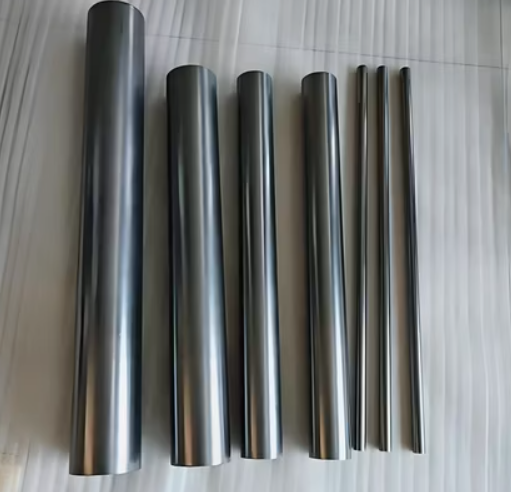 Thanh Graphite
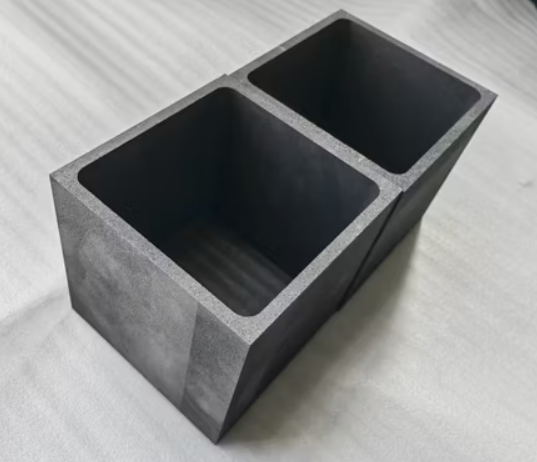 Than Chì Cho Ngành Công Nghiệp Pin
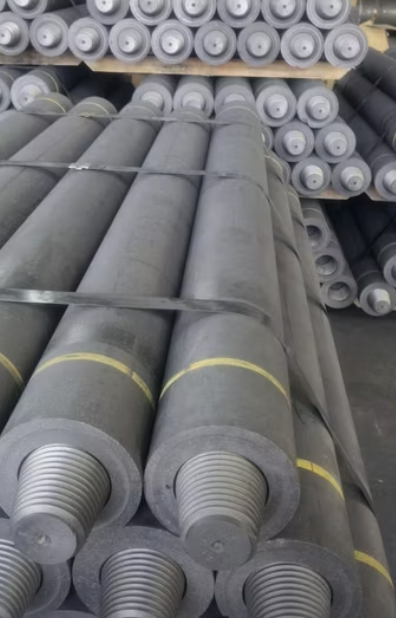 Điện Cực Than Chì
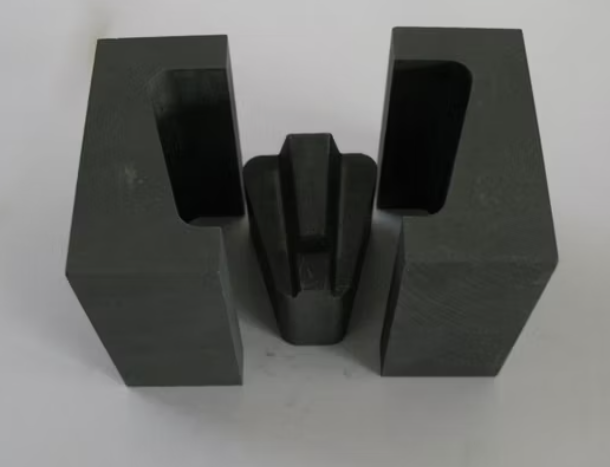 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
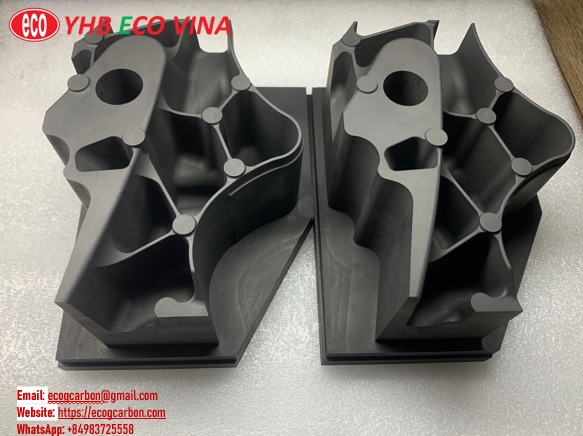
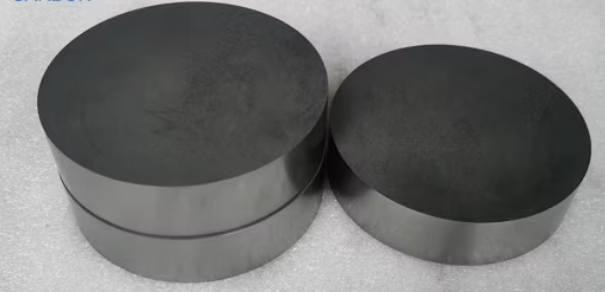 THAN CHÌ GIA CÔNG CHÍNH XÁC
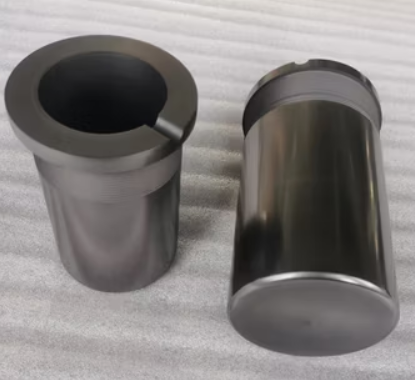 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

PHÂN TÍCH CHI TIẾT CÁC LOẠI VẬT LIỆU ĐIỆN CỰC TRONG GIA CÔNG EDM
Trong gia công tia lửa điện (EDM), việc lựa chọn vật liệu làm điện cực đóng vai trò quyết định đến độ chính xác, tốc độ và chi phí sản xuất. Là một nhà cung cấp hàng đầu tại Việt Nam, chúng tôi xin chia sẻ những kiến thức chuyên sâu về 5 loại vật liệu điện cực phổ biến nhất hiện nay.
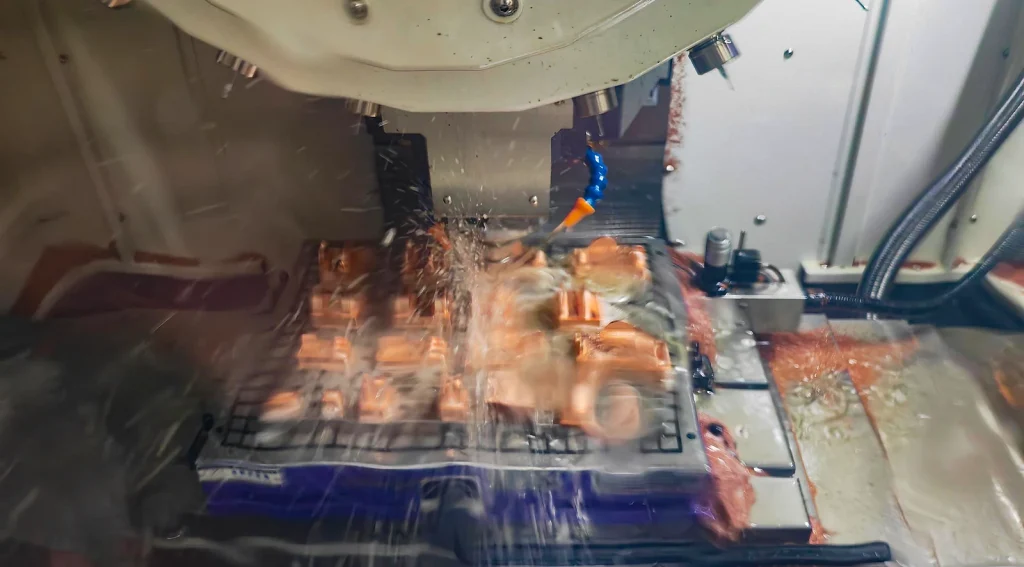
ĐỒNG ĐỎ (RED COPPER) Đồng đỏ là vật liệu được sử dụng rộng rãi nhờ nguồn cung dồi dào và tính dẫn điện tuyệt vời.
Ưu điểm: Gia công ổn định ngay cả trong các điều kiện khắt khe, ít xảy ra hiện tượng hồ quang và độ hao mòn cực thấp. Đồng đỏ có thể đạt được độ chính xác rất cao với độ bóng bề mặt tốt hơn Ra 1.25 micromet, giúp duy trì các cạnh sắc nét và hình dáng tinh xảo.
Nhược điểm: Khả năng gia công cơ khí (phay, tiện) kém hơn graphite và khó mài. Độ bền cơ học thấp nên khó khăn trong việc kẹp chặt, điều chỉnh và duy trì độ ổn định lâu dài. Trọng lượng riêng lớn cũng gây áp lực lên hệ thống servo của máy khi sử dụng điện cực kích thước lớn.

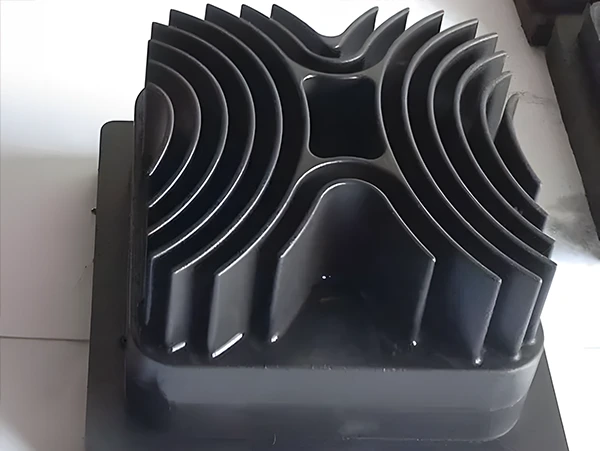
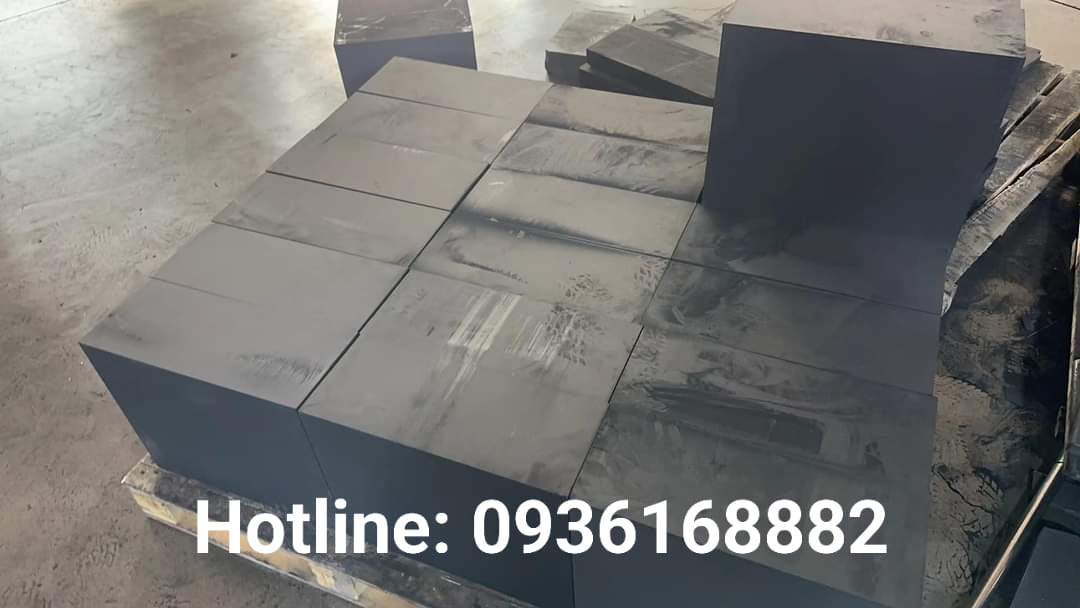
THAN CHÌ (GRAPHITE) Graphite đang dần thay thế đồng trong nhiều ứng dụng nhờ các ưu điểm vượt trội:
Ưu điểm: Độ mòn điện cực thấp (chỉ bằng 1/5 đến 1/3 đồng đỏ khi gia công thô). Tốc độ gia công nhanh hơn từ 1.5 đến 3 lần. Khả năng gia công cơ khí cực tốt, lực cắt chỉ bằng 1/4 đồng. Trọng lượng nhẹ (bằng 1/5 đồng) giúp giảm tải cho máy. Graphite có khả năng chịu nhiệt độ cao và hệ số giãn nở nhiệt thấp.
Nhược điểm: Độ giòn cao, dễ bị hư hỏng cơ học hoặc cháy hồ quang. Trong gia công tinh, độ bóng bề mặt chỉ đạt mức Ra 2.5 micromet và khó tạo ra các tấm mỏng hoặc cạnh cực kỳ sắc nhọn.
HỢP KIM ĐỒNG-VONFRAM (CU-W) VÀ BẠC-VONFRAM (AG-W) Đây là những vật liệu cao cấp dành cho các yêu cầu đặc biệt.
Đặc điểm: Có độ dẫn nhiệt cao, tỷ lệ hao mòn cực thấp và hệ số giãn nở nhiệt rất nhỏ. Nhờ nhiệt độ nóng chảy của Vonfram rất cao, loại điện cực này được sử dụng rộng rãi để gia công thép khuôn, hợp kim cứng (carbide) và các chi tiết siêu chính xác.
Nhược điểm: Chi phí rất đắt đỏ, giá thành có thể gấp 40 đến 100 lần so với đồng thông thường.
ĐỒNG THAU (BRASS) So với đồng đỏ, đồng thau có tốc độ mòn cao hơn và tốc độ gia công chậm hơn. Tuy nhiên, ưu điểm của nó là ít xảy ra hiện tượng ngắn mạch khi phóng điện và quá trình gia công khá ổn định. Hiện nay, đồng thau ít được dùng cho xung EDM định hình nhưng vẫn là vật liệu chủ đạo trong cắt dây WEDM tốc độ thấp.
THÉP (STEEL) Thép đôi khi được dùng làm điện cực nhờ khả năng gia công cơ khí tốt, nhưng độ ổn định khi phóng điện kém. Tốc độ gia công chỉ bằng 1/3 đến 1/2 đồng đỏ và tỷ lệ mòn điện cực lên tới 15% - 20%, không thể đạt được mức tổn hao thấp.
TỔNG KẾT: YÊU CẦU CƠ BẢN ĐỐI VỚI VẬT LIỆU ĐIỆN CỰC EDM Để đạt hiệu quả tối ưu, vật liệu làm điện cực cần đáp ứng các tiêu chuẩn sau:
Điểm nóng chảy cao: Điểm nóng chảy càng cao, độ hao mòn điện cực càng thấp.
Dẫn nhiệt tốt: Giúp nhiệt lượng từ quá trình phóng điện tán nhanh, khôi phục tính cách điện của môi trường và ức chế cháy hồ quang.
Dẫn điện tốt: Tạo điều kiện thuận lợi cho quá trình ion hóa và phóng điện.
Hệ số giãn nở nhiệt thấp: Giữ kích thước điện cực ổn định, đảm bảo độ chính xác của lòng khuôn.
Tính chất cơ học tốt: Dễ dàng gia công tạo hình điện cực và có khả năng chống biến dạng mạnh.
PHÂN TÍCH CHI TIẾT CÁC LOẠI VẬT LIỆU ĐIỆN CỰC TRONG GIA CÔNG EDM
Trong gia công tia lửa điện (EDM), việc lựa chọn vật liệu làm điện cực đóng vai trò quyết định đến độ chính xác, tốc độ và chi phí sản xuất. Là một nhà cung cấp hàng đầu tại Việt Nam, chúng tôi xin chia sẻ những kiến thức chuyên sâu về 5 loại vật liệu điện cực phổ biến nhất hiện nay.
ĐỒNG ĐỎ (RED COPPER) Đồng đỏ là vật liệu được sử dụng rộng rãi nhờ nguồn cung dồi dào và tính dẫn điện tuyệt vời.
Ưu điểm: Gia công ổn định ngay cả trong các điều kiện khắt khe, ít xảy ra hiện tượng hồ quang và độ hao mòn cực thấp. Đồng đỏ có thể đạt được độ chính xác rất cao với độ bóng bề mặt tốt hơn Ra 1.25 micromet, giúp duy trì các cạnh sắc nét và hình dáng tinh xảo.
Nhược điểm: Khả năng gia công cơ khí (phay, tiện) kém hơn graphite và khó mài. Độ bền cơ học thấp nên khó khăn trong việc kẹp chặt, điều chỉnh và duy trì độ ổn định lâu dài. Trọng lượng riêng lớn cũng gây áp lực lên hệ thống servo của máy khi sử dụng điện cực kích thước lớn.
THAN CHÌ (GRAPHITE) Graphite đang dần thay thế đồng trong nhiều ứng dụng nhờ các ưu điểm vượt trội:
Ưu điểm: Độ mòn điện cực thấp (chỉ bằng 1/5 đến 1/3 đồng đỏ khi gia công thô). Tốc độ gia công nhanh hơn từ 1.5 đến 3 lần. Khả năng gia công cơ khí cực tốt, lực cắt chỉ bằng 1/4 đồng. Trọng lượng nhẹ (bằng 1/5 đồng) giúp giảm tải cho máy. Graphite có khả năng chịu nhiệt độ cao và hệ số giãn nở nhiệt thấp.
Nhược điểm: Độ giòn cao, dễ bị hư hỏng cơ học hoặc cháy hồ quang. Trong gia công tinh, độ bóng bề mặt chỉ đạt mức Ra 2.5 micromet và khó tạo ra các tấm mỏng hoặc cạnh cực kỳ sắc nhọn.
HỢP KIM ĐỒNG-VONFRAM (CU-W) VÀ BẠC-VONFRAM (AG-W) Đây là những vật liệu cao cấp dành cho các yêu cầu đặc biệt.
Đặc điểm: Có độ dẫn nhiệt cao, tỷ lệ hao mòn cực thấp và hệ số giãn nở nhiệt rất nhỏ. Nhờ nhiệt độ nóng chảy của Vonfram rất cao, loại điện cực này được sử dụng rộng rãi để gia công thép khuôn, hợp kim cứng (carbide) và các chi tiết siêu chính xác.
Nhược điểm: Chi phí rất đắt đỏ, giá thành có thể gấp 40 đến 100 lần so với đồng thông thường.
ĐỒNG THAU (BRASS) So với đồng đỏ, đồng thau có tốc độ mòn cao hơn và tốc độ gia công chậm hơn. Tuy nhiên, ưu điểm của nó là ít xảy ra hiện tượng ngắn mạch khi phóng điện và quá trình gia công khá ổn định. Hiện nay, đồng thau ít được dùng cho xung EDM định hình nhưng vẫn là vật liệu chủ đạo trong cắt dây WEDM tốc độ thấp.
THÉP (STEEL) Thép đôi khi được dùng làm điện cực nhờ khả năng gia công cơ khí tốt, nhưng độ ổn định khi phóng điện kém. Tốc độ gia công chỉ bằng 1/3 đến 1/2 đồng đỏ và tỷ lệ mòn điện cực lên tới 15% - 20%, không thể đạt được mức tổn hao thấp.
TỔNG KẾT: YÊU CẦU CƠ BẢN ĐỐI VỚI VẬT LIỆU ĐIỆN CỰC EDM Để đạt hiệu quả tối ưu, vật liệu làm điện cực cần đáp ứng các tiêu chuẩn sau:
Điểm nóng chảy cao: Điểm nóng chảy càng cao, độ hao mòn điện cực càng thấp.
Dẫn nhiệt tốt: Giúp nhiệt lượng từ quá trình phóng điện tán nhanh, khôi phục tính cách điện của môi trường và ức chế cháy hồ quang.
Dẫn điện tốt: Tạo điều kiện thuận lợi cho quá trình ion hóa và phóng điện.
Hệ số giãn nở nhiệt thấp: Giữ kích thước điện cực ổn định, đảm bảo độ chính xác của lòng khuôn.
Tính chất cơ học tốt: Dễ dàng gia công tạo hình điện cực và có khả năng chống biến dạng mạnh.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA