

 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
 Than Chì Cho Ngành Công Nghiệp Pin
 Điện Cực Than Chì
 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
 THAN CHÌ GIA CÔNG CHÍNH XÁC
 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Trong sản xuất cơ khí, đá mài là vật tư tác động trực tiếp lên bề mặt chi tiết. Một sai lệch nhỏ từ viên đá mài kém chất lượng có thể gây ra hiệu ứng dây chuyền, làm hỏng toàn bộ lô hàng và gián đoạn quy trình. Việc chủ động nhận diện các dấu hiệu bất thường trước và trong khi vận hành là kỹ năng thiết yếu của mỗi kỹ sư.
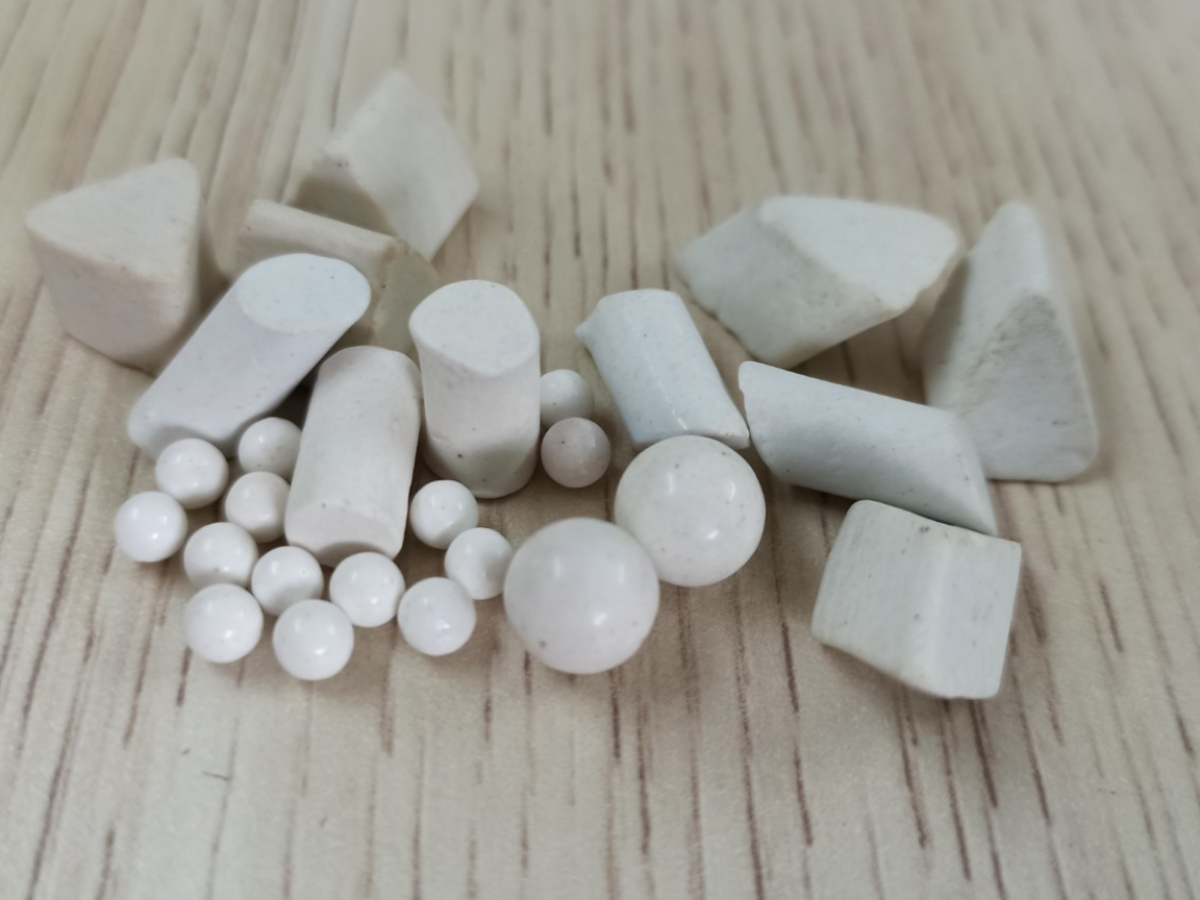
Dựa trên thực tế vận hành, đá mài kém chất lượng thường bộc lộ qua 5 khía cạnh kỹ thuật sau:
Âm thanh vận hành bất thường: Đá mài đạt chuẩn khi tiếp xúc với phôi sẽ tạo ra âm thanh đều, ổn định. Nếu phát hiện tiếng ù lớn, tiếng "gằn" mạnh hoặc rung chấn cơ học cao, đây là dấu hiệu của đá bị lệch tâm, mòn không đều hoặc có vết nứt ngầm bên trong cấu trúc liên kết.
Biến dạng hình học và bề mặt đá: Quan sát trực quan thấy bề mặt đá gồ ghề, mép đá bị mẻ hoặc có sự phân bổ hạt mài không đồng đều. Điều này dẫn đến các vết xước sâu cục bộ trên sản phẩm và khó kiểm soát độ nhám bề mặt.
Sự thay đổi đặc tính tia lửa: Tia lửa phản ánh hiệu suất ma sát và khả năng cắt của hạt mài. Đá mài kém chất lượng thường phát ra tia lửa yếu, không đều hoặc hoàn toàn không có tia lửa do hạt mài bị cùn nhanh hoặc bị "lỳ" đá ngay khi bắt đầu gia công.
Biến dạng nhiệt và sai lệch kích thước phôi: Sản phẩm sau mài bị cháy vàng, đen hoặc có hiện tượng cong vênh. Đây là kết quả của việc đá mài không thoát nhiệt tốt, gây ra ứng suất nhiệt dư trên bề mặt kim loại, làm mất đi tính toàn vẹn của chi tiết.
Sự sai lệch về độ hạt (Grit): Đá chất lượng thấp thường có độ hạt không đồng nhất giữa các vị trí. Điều này khiến quá trình cắt không hiệu quả, tạo ra các "vết xước lạ" dù người thợ đã tuân thủ đúng quy trình mài tinh.
Việc cố tình sử dụng hoặc không nhận biết được đá mài lỗi sẽ dẫn đến những thiệt hại kinh tế đáng kể:
Tăng tỷ lệ phế phẩm: Sai lệch kích thước và cháy bề mặt khiến chi phí sản xuất tăng vọt.
Giảm hiệu suất thiết bị (OEE): Thời gian dừng máy để điều chỉnh và thay thế vật tư lỗi làm giảm năng suất chung.
Hư hại máy móc: Rung lắc mạnh từ đá lệch tâm sẽ làm hỏng vòng bi trục chính và các bộ phận cơ khí của máy mài.
Nguy cơ mất an toàn: Đá kém chất lượng có liên kết yếu dễ bị nổ vỡ khi đạt tốc độ vòng quay cao, đe dọa trực tiếp đến sức khỏe người lao động.

Doanh nghiệp cần thiết lập một quy trình kiểm soát vật tư đầu vào nghiêm ngặt:
Kiểm tra âm thanh (Ring test): Trước khi lắp đặt, dùng dụng cụ gõ nhẹ để kiểm tra độ trong của âm thanh, giúp phát hiện vết nứt ẩn.
Checklist vận hành: Theo dõi chặt chẽ tia lửa và nhiệt độ trong 5-10 phút đầu tiên của mỗi ca làm việc.
Thử mẫu (Testing): Luôn thực hiện quy trình test mẫu thực tế trên sản phẩm để so sánh tỷ lệ tiêu hao và chất lượng bề mặt trước khi nhập số lượng lớn.
Trong sản xuất cơ khí, đá mài là vật tư tác động trực tiếp lên bề mặt chi tiết. Một sai lệch nhỏ từ viên đá mài kém chất lượng có thể gây ra hiệu ứng dây chuyền, làm hỏng toàn bộ lô hàng và gián đoạn quy trình. Việc chủ động nhận diện các dấu hiệu bất thường trước và trong khi vận hành là kỹ năng thiết yếu của mỗi kỹ sư.
Dựa trên thực tế vận hành, đá mài kém chất lượng thường bộc lộ qua 5 khía cạnh kỹ thuật sau:
Âm thanh vận hành bất thường: Đá mài đạt chuẩn khi tiếp xúc với phôi sẽ tạo ra âm thanh đều, ổn định. Nếu phát hiện tiếng ù lớn, tiếng "gằn" mạnh hoặc rung chấn cơ học cao, đây là dấu hiệu của đá bị lệch tâm, mòn không đều hoặc có vết nứt ngầm bên trong cấu trúc liên kết.
Biến dạng hình học và bề mặt đá: Quan sát trực quan thấy bề mặt đá gồ ghề, mép đá bị mẻ hoặc có sự phân bổ hạt mài không đồng đều. Điều này dẫn đến các vết xước sâu cục bộ trên sản phẩm và khó kiểm soát độ nhám bề mặt.
Sự thay đổi đặc tính tia lửa: Tia lửa phản ánh hiệu suất ma sát và khả năng cắt của hạt mài. Đá mài kém chất lượng thường phát ra tia lửa yếu, không đều hoặc hoàn toàn không có tia lửa do hạt mài bị cùn nhanh hoặc bị "lỳ" đá ngay khi bắt đầu gia công.
Biến dạng nhiệt và sai lệch kích thước phôi: Sản phẩm sau mài bị cháy vàng, đen hoặc có hiện tượng cong vênh. Đây là kết quả của việc đá mài không thoát nhiệt tốt, gây ra ứng suất nhiệt dư trên bề mặt kim loại, làm mất đi tính toàn vẹn của chi tiết.
Sự sai lệch về độ hạt (Grit): Đá chất lượng thấp thường có độ hạt không đồng nhất giữa các vị trí. Điều này khiến quá trình cắt không hiệu quả, tạo ra các "vết xước lạ" dù người thợ đã tuân thủ đúng quy trình mài tinh.
Việc cố tình sử dụng hoặc không nhận biết được đá mài lỗi sẽ dẫn đến những thiệt hại kinh tế đáng kể:
Tăng tỷ lệ phế phẩm: Sai lệch kích thước và cháy bề mặt khiến chi phí sản xuất tăng vọt.
Giảm hiệu suất thiết bị (OEE): Thời gian dừng máy để điều chỉnh và thay thế vật tư lỗi làm giảm năng suất chung.
Hư hại máy móc: Rung lắc mạnh từ đá lệch tâm sẽ làm hỏng vòng bi trục chính và các bộ phận cơ khí của máy mài.
Nguy cơ mất an toàn: Đá kém chất lượng có liên kết yếu dễ bị nổ vỡ khi đạt tốc độ vòng quay cao, đe dọa trực tiếp đến sức khỏe người lao động.
Doanh nghiệp cần thiết lập một quy trình kiểm soát vật tư đầu vào nghiêm ngặt:
Kiểm tra âm thanh (Ring test): Trước khi lắp đặt, dùng dụng cụ gõ nhẹ để kiểm tra độ trong của âm thanh, giúp phát hiện vết nứt ẩn.
Checklist vận hành: Theo dõi chặt chẽ tia lửa và nhiệt độ trong 5-10 phút đầu tiên của mỗi ca làm việc.
Thử mẫu (Testing): Luôn thực hiện quy trình test mẫu thực tế trên sản phẩm để so sánh tỷ lệ tiêu hao và chất lượng bề mặt trước khi nhập số lượng lớn.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?


Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam






 Giới thiệu về YHB ECO VINA



