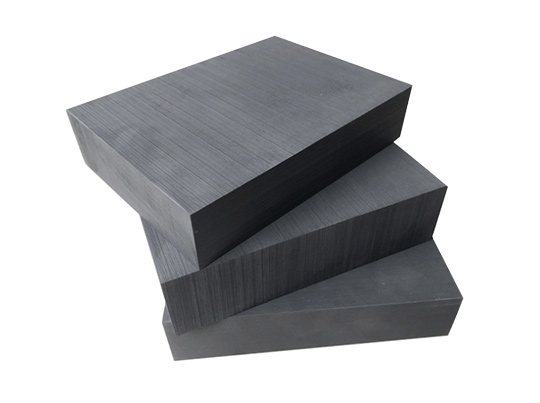
 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
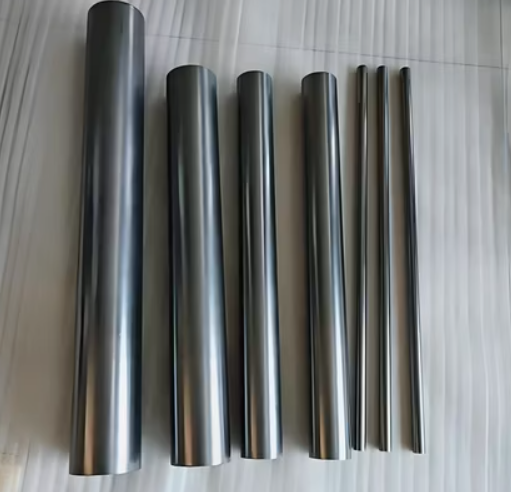 Thanh Graphite
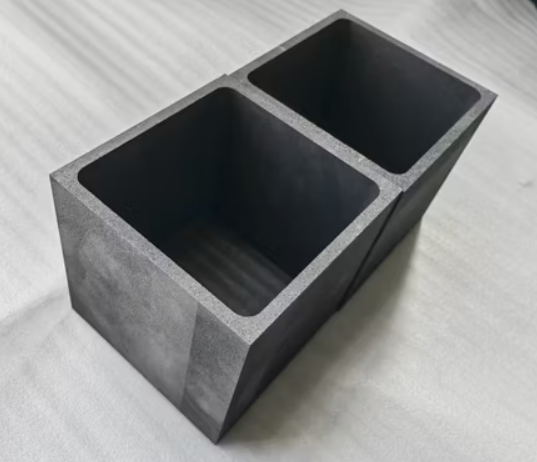 Than Chì Cho Ngành Công Nghiệp Pin
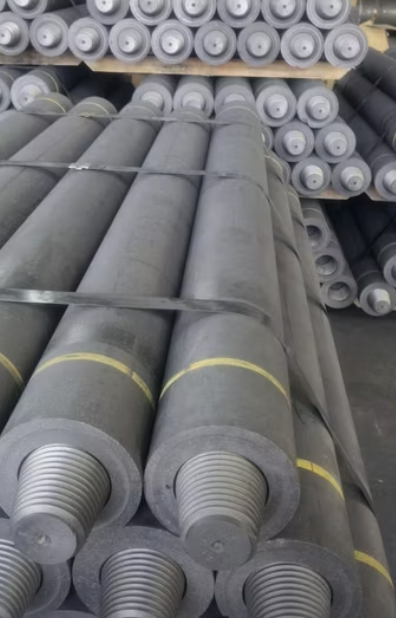 Điện Cực Than Chì
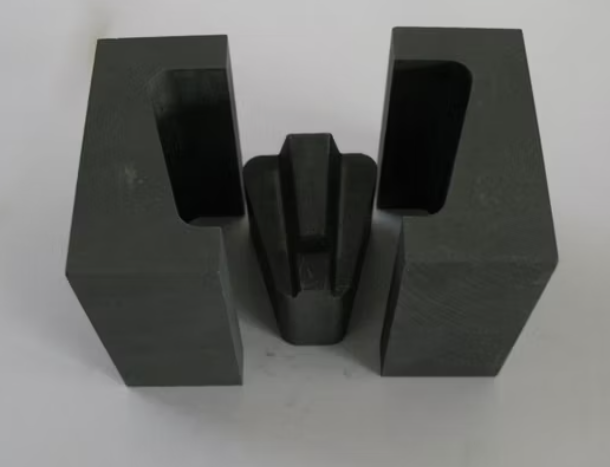 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
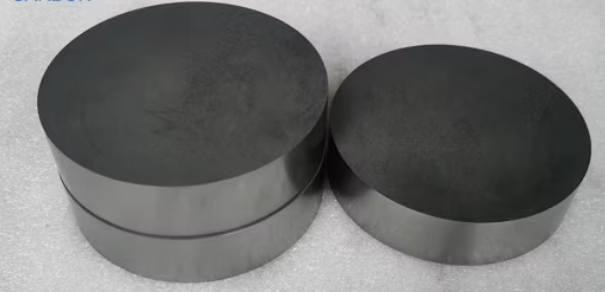 THAN CHÌ GIA CÔNG CHÍNH XÁC
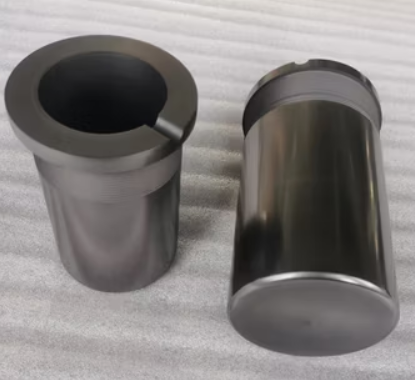 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Gia công tia lửa điện (EDM) là một phương pháp gia công không truyền thống, sử dụng một loạt các xung phóng điện (tia lửa) lặp lại nhanh chóng để bóc tách vật liệu khỏi phôi. Đây là công nghệ then chốt để chế tạo các chi tiết phức tạp và chính xác mà các phương pháp truyền thống khó lòng thực hiện được.
EDM có hai loại hình chính: Cắt dây EDM (WEDM) và Xung định hình (Sinker EDM). Mỗi loại đều sở hữu những đặc tính, ưu điểm và ứng dụng riêng biệt. Bài viết này sẽ đi sâu tìm hiểu sự khác biệt cơ bản giữa hai công nghệ này.
EDM tận dụng hiện tượng phóng điện để ăn mòn vật liệu trên phôi dẫn điện. Quá trình diễn ra trong môi trường điện môi giữa điện cực (công cụ) và phôi. Khi hiệu điện thế đủ lớn, tia lửa điện sinh ra nhiệt lượng cục bộ cực cao, làm nóng chảy và bay hơi một lượng nhỏ vật liệu phôi. Dung dịch điện môi sẽ làm mát khu vực này và cuốn trôi các hạt phôi vụn.
Cắt dây (Wire EDM): Sử dụng một sợi dây kim loại mảnh, chuyển động liên tục đóng vai trò là điện cực để cắt theo biên dạng và hình dạng phức tạp.
Xung định hình (Sinker/Ram EDM): Sử dụng một điện cực đã được tạo hình (thường bằng đồng hoặc graphite) để tạo ra các hốc khuôn có hình dạng đối bản.
Máy cắt dây sử dụng một sợi dây dẫn điện mảnh làm điện cực. Dây di chuyển liên tục giữa hai cuộn dây, trong khi phôi được đặt trên bàn máy CNC đa trục. Phương pháp này cực kỳ lý tưởng để sản xuất các chi tiết có dung sai chặt chẽ và chi tiết tinh xảo.
Độ chính xác cực cao: Có thể đạt dung sai ở mức micron, phù hợp cho các ứng dụng yêu cầu độ chuẩn xác tuyệt đối.
Hình học phức tạp: Cắt được các hình dạng tinh vi bao gồm các góc nhọn và biên dạng nội bộ.
Đa dạng vật liệu: Gia công tốt các vật liệu siêu cứng như thép tôi, titan và các hợp kim chịu nhiệt.
Độ bóng bề mặt: Cung cấp bề mặt hoàn thiện xuất sắc, giảm thiểu nhu cầu gia công tinh sau đó.
Tốc độ bóc tách chậm: Không phù hợp cho sản xuất hàng loạt quy mô lớn so với phương pháp truyền thống.
Tiêu hao dây: Việc sử dụng dây liên tục làm tăng chi phí vận hành.
Giới hạn kích thước: Bị hạn chế bởi chiều dài dây và hành trình máy.
Phương pháp này sử dụng điện cực đã được tạo hình âm bản của hốc khuôn cần gia công. Điện cực (đồng hoặc graphite) được hạ dần vào phôi để tạo hình thông qua các xung điện.
Hốc khuôn phức tạp: Rất lý tưởng để tạo ra các hốc sâu, hốc mù (không xuyên thấu) và các chi tiết bên trong mà cắt dây không thể làm được.
Gia công vật liệu cứng: Xử lý dễ dàng các vật liệu có độ bền cao.
Điện cực tái sử dụng: Điện cực có thể dùng cho nhiều lần gia công, giúp giảm chi phí công cụ.
Mòn điện cực: Điện cực bị mòn theo thời gian, ảnh hưởng đến độ chính xác và cần thay thế thường xuyên.
Thời gian thiết lập dài: Việc chế tạo điện cực và gá đặt tốn nhiều thời gian.
Chi phí vận hành cao: Do chi phí chế tạo điện cực và hao mòn trong quá trình xung.
| Tiêu chí | Cắt dây (Wire EDM) | Xung định hình (Sinker EDM) |
| Độ chính xác | Rất cao (cấp độ micron) | Cao (bị ảnh hưởng bởi mòn điện cực) |
| Độ phức tạp | Tốt cho biên dạng ngoài và xuyên thấu | Tốt cho hốc sâu, hốc mù, hầm |
| Tốc độ bóc tách | Chậm (liên tục) | Phụ thuộc vào kích thước điện cực |
| Độ bóng bề mặt | Rất mịn | Mịn (phụ thuộc vào vật liệu điện cực) |
| Chi phí | Cao (do tiêu hao dây liên tục) | Cao (do chế tạo điện cực ban đầu) |
| Ứng dụng tiêu biểu | Khuôn đột dập, linh kiện y tế, điện tử | Khuôn ép nhựa, đúc áp lực, hàng không |
Cắt dây và Xung định hình là hai công nghệ trụ cột của sản xuất hiện đại. Cắt dây mang lại độ chính xác vô song cho các biên dạng phức tạp, trong khi xung định hình ưu việt trong việc tạo ra các hốc sâu và chi tiết nội bộ. Việc hiểu rõ sự khác biệt giữa hai quy trình này cho phép các nhà sản xuất lựa chọn phương pháp phù hợp nhất với nhu cầu cụ thể, từ đó tối ưu hóa năng suất và chi phí.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA