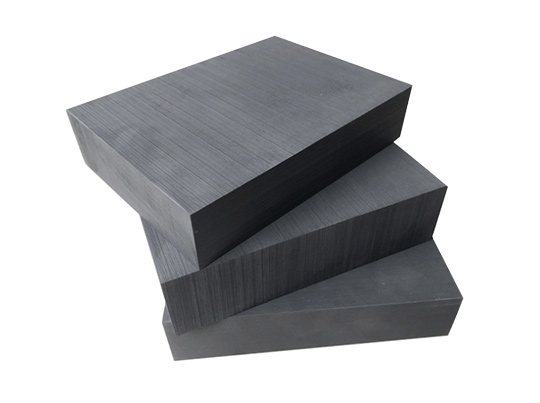
 THAN CHÌ ĐIỆN CỰC
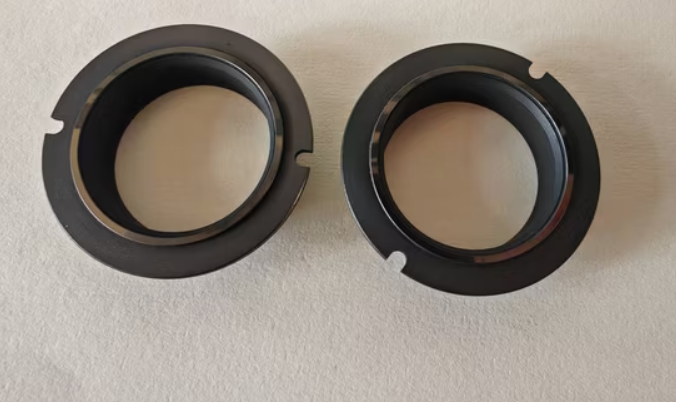 Than Chì cho Ngành Cơ Khí
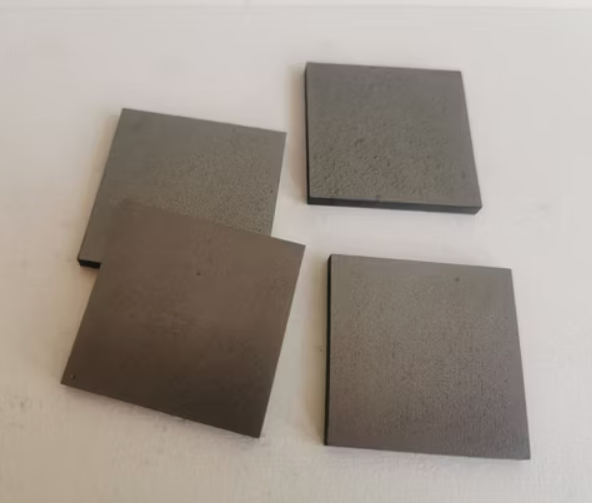 Than Chì Nhiệt Phân
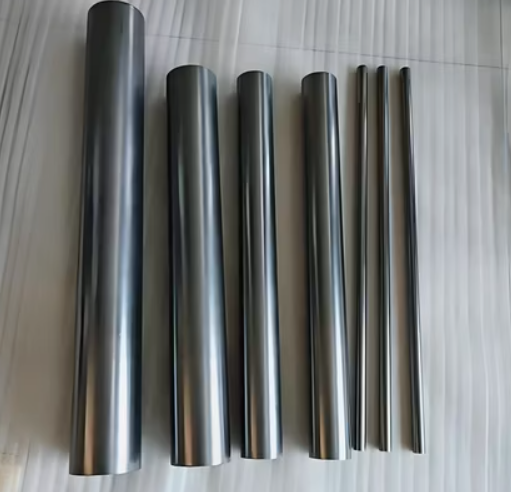 Thanh Graphite
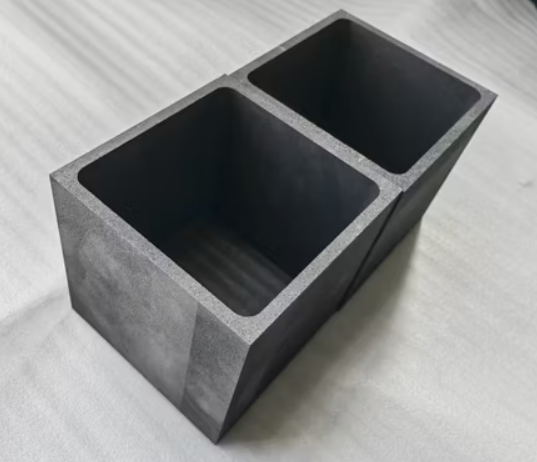 Than Chì Cho Ngành Công Nghiệp Pin
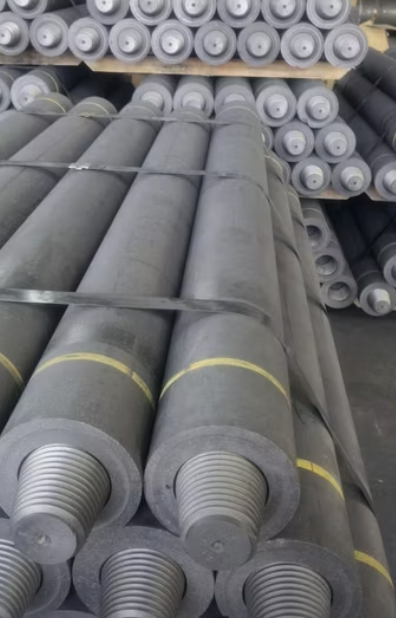 Điện Cực Than Chì
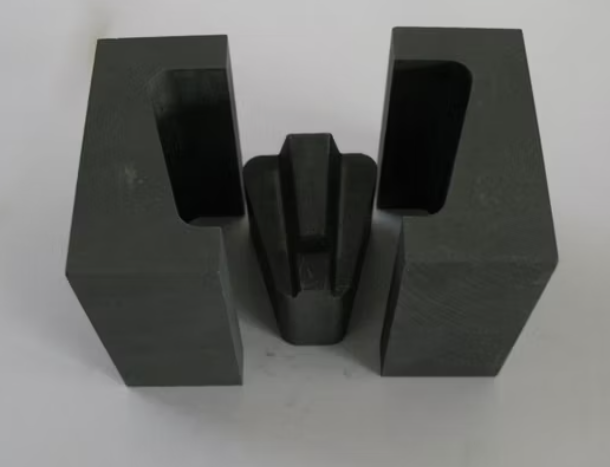 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
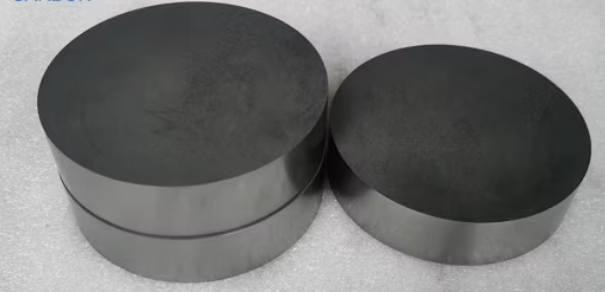 THAN CHÌ GIA CÔNG CHÍNH XÁC
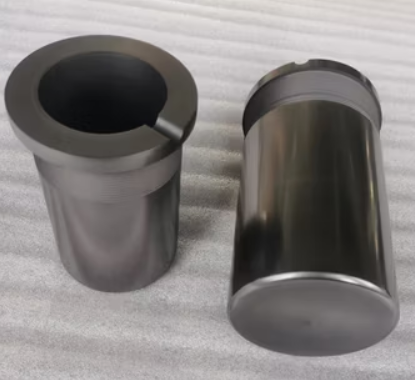 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Graphit hóa là một trong những quy trình xử lý nhiệt chính trong quy trình sản xuất các sản phẩm carbon-than chì. Lò graphit hóa Acheson là loại lò chính để sản xuất graphit hóa các sản phẩm carbon-grafit hiện nay. Không gian nơi các sản phẩm và vật liệu điện trở được nạp vào lò được gọi là lõi lò. Diện tích mặt cắt ngang của lõi lò thường là 3-6M2. Một dòng điện mạnh được đưa vào lò graphit hóa. Với sự trợ giúp của điện trở lõi lò của lò graphit hóa, năng lượng điện được chuyển đổi thành Năng lượng nhiệt làm cho sản phẩm đạt đến nhiệt độ graphit hóa cao nhất và hoàn thành quá trình graphit hóa, tuân theo định luật Joule-Lenz.
Có thể thấy rằng nhiệt độ tại các điểm khác nhau trong lõi lò graphit hóa là khác nhau, và tại cùng một điểm, nhiệt độ tại các thời điểm khác nhau là khác nhau. Có thể thấy rằng nhiệt độ của lõi lò graphit hóa không chỉ là hàm của không gian mà còn là hàm của thời gian. Do đó, sự phân bố nhiệt độ của từng bộ phận trong lõi lò không cân bằng.
Sau khi lò graphit hóa Acheson được cấp điện, nó dựa vào nhiệt do vật liệu điện trở tạo ra để làm nóng sản phẩm, do đó nhiệt độ của lõi lò tăng dần. Sự gia tăng nhiệt độ của lõi lò rất không đồng đều và sự phân bố nhiệt độ rất khác nhau. Chênh lệch nhiệt độ giữa phần trung tâm của lõi và hai bên của lõi lò gần vật liệu cách nhiệt có thể lên tới hàng trăm độ C và chênh lệch nhiệt độ giữa phần trên và phần dưới của lõi lò cũng có thể lên tới 100 độ C. Do đó, sự phân bố nhiệt độ gia nhiệt không đồng đều trong cùng một lõi lò graphit hóa là nguyên nhân chính gây ra các vết nứt trên các sản phẩm lõi lò.
Nguyên nhân của vết nứt graphit hóa trong sản phẩm
Trong quá trình graphit hóa, yếu tố bên trong của vết nứt trong sản phẩm là chất lượng sản phẩm không cao và khả năng chịu nhiệt kém; yếu tố bên ngoài là nhiệt độ của lõi lò tăng quá nhanh trong quá trình graphit hóa, chênh lệch nhiệt độ giữa mặt trên và mặt dưới của sản phẩm cũng tăng theo, ứng suất nhiệt cũng tăng theo, đây là nguyên nhân chính đối với các vết nứt trên sản phẩm.
I. Hệ thống quy trình đồ họa hóa không hợp lý
Các sản phẩm lò graphit hóa của Acheson thường được lắp đặt theo phương pháp lắp đặt thẳng đứng và phương pháp lắp đặt thẳng đứng có hai dạng: lắp đặt bình thường và lắp đặt sai. Khi sản phẩm lõi lò đang được lắp đặt, đối với bất kỳ sản phẩm nào, chỉ có một đai gia nhiệt dòng điện mật độ cao. Đai gia nhiệt càng rộng thì sản phẩm tỏa nhiệt càng đồng đều. Khi lắp đặt sai, có hai đai gia nhiệt dòng điện mật độ cao cho mỗi sản phẩm và quá trình gia nhiệt của sản phẩm đồng đều hơn so với lắp đặt chính thức. Do đó, phương pháp tải các sản phẩm lò graphit hóa không được lựa chọn đúng. Trong quá trình graphit hóa và truyền tải điện, tốc độ tăng nhiệt độ xung quanh sản phẩm rất khác nhau, ứng suất nhiệt do sản phẩm tạo ra vượt quá ứng suất nhiệt mà cơ thể có thể chịu được, rất dễ gây nứt vỡ sản phẩm.
Đường cong thay đổi nhiệt độ của lõi lò graphit hóa Acheson được điều khiển bởi đường cong công suất phân bố công suất không đổi. Nếu hệ thống bật nguồn của lò graphit hóa không hợp lý, thì đường cong bật nguồn xác định của lò graphit hóa bắt đầu với công suất quá cao và tăng quá nhanh, do đó Khi sản phẩm được cấp năng lượng, độ dốc nhiệt độ bên trong và bên ngoài quá lớn và ứng suất nhiệt sinh ra vượt quá điện trở của sản phẩm, dẫn đến nứt vỡ. Đặc biệt khi nhiệt độ lò là 1300-1800 độ, để kiểm soát chặt chẽ giai đoạn tăng nhiệt độ lò, cấu trúc vật lý và thành phần hóa học của sản phẩm bắt đầu thay đổi lớn ở giai đoạn này và quá trình graphit hóa carbon vô định hình không bắt đầu . Trên thực tế, phản ứng hóa học là chủ yếu, các nguyên tố như hydro, oxy, nitơ, lưu huỳnh và các nguyên tố khác bị ràng buộc trong cấu trúc tinh thể của carbon vô định hình tiếp tục thoát ra. Do sự thoát ra, các nguyên tố tạp chất ở phần rìa của cấu trúc tinh thể của carbon vô định hình tiếp tục giảm và một số khuyết tật mạng tinh thể vẫn còn. Đồng thời, ứng suất nhiệt tương đối tập trung, rất dễ gây nứt vỡ sản phẩm.
Điện trở của lõi lò graphit hóa bao gồm điện trở của sản phẩm và điện trở của vật liệu điện trở nối tiếp. Khi lò graphit hóa bắt đầu hoạt động, điện trở của vật liệu điện trở chiếm khoảng 99% điện trở của lõi lò. Khoảng 97%, có thể thấy rằng trong toàn bộ quá trình graphit hóa, chủ yếu là nhiệt sinh ra do dòng điện chạy qua vật liệu điện trở để làm nóng sản phẩm. Khi điện trở của vật liệu điện trở khác hoàn toàn so với điện trở của sản phẩm, nhiệt do vật liệu điện trở tạo ra sẽ ở rất xa trong quá trình graphit hóa và điện khí hóa. Nó lớn hơn rất nhiều so với nhiệt của bản thân sản phẩm, khiến chênh lệch nhiệt độ giữa bên trong và bên ngoài sản phẩm quá lớn, sẽ gây ra ứng suất nhiệt quá mức gây nứt vỡ sản phẩm.
II. Chất lượng hoạt động đồ họa hóa chưa cao
Hoạt động của lò graphit hóa không đảm bảo yêu cầu quy chuẩn kỹ thuật công trình. Khi lò được tải, các sản phẩm lõi lò không được sắp xếp gọn gàng, khoảng cách giữa các nhóm sản phẩm không nhất quán, việc lấp đầy vật liệu điện trở không đồng đều và thậm chí xảy ra hiện tượng "vật liệu giãn nở" của vật liệu điện trở, điều này sẽ xuất hiện trong lò graphit hóa. Trong quá trình truyền tải điện, dòng điện phân bố xung quanh lõi lò rất không đồng đều, dẫn đến tốc độ gia nhiệt và tăng nhiệt độ của sản phẩm không đồng đều, chênh lệch nhiệt độ bên trong sản phẩm quá lớn, ứng suất nhiệt sinh ra sẽ khiến sản phẩm bị hỏng. để crack và lãng phí.
Khi lò sạc graphit hóa sử dụng than cốc hỗn hợp làm vật liệu điện trở, điện trở suất của than luyện kim lớn hơn 5-8 lần so với than cốc graphit hóa. Khi lõi lò được cấp điện, tốc độ tăng nhiệt độ của từng bộ phận trong lõi lò rất không đồng đều, chênh lệch nhiệt độ giữa phần trên và phần dưới của sản phẩm với khu vực xung quanh quá lớn, đồng thời ứng suất nhiệt cũng tăng theo. dễ tạo ra một số lượng lớn phế phẩm bị nứt.
Theo định luật nhiệt điện của lò graphit hóa Acheson, sự phân bố nhiệt độ trong lõi lò graphit hóa không chỉ liên quan đến điện trở lõi lò mà còn liên quan chặt chẽ đến dòng điện đi qua lõi lò. Khi lõi lò của lò graphit hóa Acheson bị sai lệch do nhiều nguyên nhân, dòng điện đi qua lõi lò rất khác nhau và sự phân bố nhiệt độ của lõi lò rất khác nhau. Khi sự khác biệt giữa sự phân bố hiện tại của lõi lò lớn, phần có dòng điện lớn sẽ tạo ra nhiều nhiệt hơn, sự gia tăng nhiệt độ của các sản phẩm trong khu vực này nhanh hơn và nhiệt sinh ra trong phần có dòng điện nhỏ sẽ ít hơn, nhiệt độ Sự gia tăng của các sản phẩm trong khu vực này chậm hơn, do đó nhiệt độ của lõi lò Sự chênh lệch phân bố lớn, do đó chênh lệch nhiệt độ bên trong của sản phẩm cũng lớn và ứng suất nhiệt sinh ra cũng tăng lên tương ứng, khiến sản phẩm bị nứt và lãng phí .
III. Chất lượng sản phẩm rang
Theo thông tin, phạm vi nhiệt độ 350-500 độ và 700 độ trở lên trong quá trình rang sản phẩm là phạm vi nhiệt độ nguy hiểm nhất mà vật liệu carbon có thể bị hỏng. Khi nhiệt độ bề mặt bên ngoài của sản phẩm là 800 độ và chênh lệch nhiệt độ hướng tâm tối đa là 10,7 độ, vùng có bán kính 50-65mm xác định độ bền của vật liệu và vùng ứng suất kéo nguy hiểm được hình thành bên trong bán kính 65mm tính từ tâm phôi. Khi nhiệt độ từ 700 độ trở lên, ứng suất ở khu vực này lớn hơn nhiều so với giới hạn độ bền đứt của vật liệu, đó là lý do tại sao sản phẩm tạo ra các vết nứt thẳng dọc, thường không lan ra bề mặt ngoài của sản phẩm , tức là sản phẩm của các vết nứt bên trong.
Tính đồng nhất của mật độ phân bố sản phẩm cacbon-than chì, tính đồng nhất của mật độ xuyên tâm và mật độ dọc trục của sản phẩm có liên quan mật thiết đến chất lượng của sản phẩm trong quá trình xử lý nhiệt graphit hóa. Trường hợp mật độ phân bố của sản phẩm không đồng đều, trong quá trình xử lý nhiệt graphit hóa, do ứng suất nhiệt, sản phẩm dễ bị ứng suất bên trong và sự phân bố ứng suất bên trong của sản phẩm cũng không đồng đều. Ứng suất bên trong không đồng đều này rất dễ gây nứt vỡ sản phẩm. Kết quả là các phế phẩm bị nứt xuất hiện trong quá trình graphit hóa.
Mật độ khối lượng lớn của các sản phẩm cacbon-than chì chủ yếu thay đổi theo nguyên liệu sản xuất và điều kiện công nghệ. Độ bền uốn, mô đun đàn hồi và độ dẫn nhiệt của sản phẩm tăng lên cùng với sự gia tăng mật độ khối. Khi mật độ khối cao, mô đun đàn hồi của sản phẩm tăng và độ giòn tăng, dẫn đến khả năng chống sốc nhiệt của sản phẩm kém. Trong quá trình xử lý nhiệt graphit hóa, ứng suất nhiệt do nhiệt độ cao tạo ra vượt xa ứng suất mà bản thân sản phẩm có thể chịu được. , Có sự khác biệt lớn giữa ứng suất bên trong và bên ngoài, và sản phẩm tạo ra chất thải bị nứt.
Bởi vì quá trình graphit hóa là quá trình xử lý nhiệt cuối cùng trong quá trình sản xuất các sản phẩm cacbon-than chì, đây cũng là quá trình xử lý nhiệt với nhiệt độ cao nhất. Người ta thường tin rằng khi quá trình sản xuất hiện tại không ổn định hoặc chất lượng dao động, nó sẽ bị phơi nhiễm mạnh trong quá trình graphit hóa. Nếu nhiệt độ của vật liệu nung thấp, điểm hóa mềm của nhựa đường không đủ tiêu chuẩn, nhiệt độ rang thấp, tốc độ tăng trọng lượng của chất ngâm tẩm không đủ tiêu chuẩn, v.v., sản phẩm sẽ bị co ngót thứ cấp hoặc co ngót không đều trong quá trình nung. xử lý graphit hóa ở nhiệt độ cao, và rất dễ tạo ra các sản phẩm phế thải bị nứt.
Một mức độ giãn nở thể tích không thể đảo ngược nhất định xảy ra trong quá trình graphit hóa sản phẩm. Nguyên nhân chính là sản phẩm do nồng độ lưu huỳnh thoát ra ngoài nhanh chóng trong quá trình graphit hóa. Mức độ giãn nở không thể đảo ngược này tăng lên khi hàm lượng lưu huỳnh tăng lên và Tốc độ xử lý nhiệt tăng lên, và hành vi giãn nở không thể đảo ngược này được gọi là "hiện tượng thổi".
Như chúng ta đã biết, hàm lượng các nguyên tố phi carbon như hydro, oxy, nitơ, v.v. thường nhỏ hơn 0.1% trong than cốc dầu mỏ sau khi nung ở nhiệt độ 1350; tuy nhiên, các nguyên tử cacbon của lưu huỳnh và hydrocacbon thơm liên kết mạnh đến mức liên kết cs bắt đầu bị phá vỡ trên 1400 độ, và lưu huỳnh và các hợp chất lưu huỳnh-cacbon được hình thành; ở nhiệt độ cao hơn, chủ yếu ở 1500-1800 độ, lưu huỳnh được tạo ra và các hợp chất lưu huỳnh-cacbon nhanh chóng được giải phóng khỏi sản phẩm ở dạng khí. Khi hàm lượng lưu huỳnh đạt đến một mức nhất định, nó thường dẫn đến các vết nứt trên sản phẩm trong quá trình quá trình graphit hóa.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA