

 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
 Than Chì Cho Ngành Công Nghiệp Pin
 Điện Cực Than Chì
 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
 THAN CHÌ GIA CÔNG CHÍNH XÁC
 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Đá mài có khả năng loại bỏ một lớp kim loại cực mỏng, cho phép đạt độ chính xác lên tới 1/1000mm. Phương pháp này đặc biệt hiệu quả khi gia công các loại vật liệu có độ cứng cao, bao gồm cả thép đã qua nhiệt luyện (tôi).
Kỹ thuật mài thường được áp dụng cho các chi tiết cần gọt bỏ lớp kim loại mỏng để đạt độ chính xác kích thước và bề mặt nhẵn bóng mà các phương pháp khác không thể thực hiện được. Tùy thuộc vào hình dạng của chi tiết, có các hình thức mài cơ bản sau:
Mài tròn ngoài (Cylindrical grinding): Mài mặt ngoài của các chi tiết hình trụ như trục truyền động, trục tâm, trục chính.
Mài côn (Taper grinding): Gia công các mặt ngoài hình chóp tròn, ví dụ như chuôi côn mũi khoan, cổ trục côn.
Mài lỗ (Internal grinding): Gia công bề mặt bên trong của chi tiết.
Mài phẳng (Surface grinding): Gia công các bề mặt phẳng yêu cầu độ chính xác và độ bóng cao, như bàn rà kiểm nghiệm, thước thẳng, các chi tiết dạng tấm.
Mài là quy trình chế tạo nhằm thay đổi tính chất bề mặt vật liệu bằng cách loại bỏ lớp vật liệu không mong muốn để tạo ra độ mịn và độ chính xác. Dưới đây là các phương pháp phổ biến:
1. Mài dọc (Vertical Grinding): Thường dùng để gia công các bề mặt dài như trục, trụ hoặc cánh tay đòn. Quá trình mài diễn ra theo phương dọc của chi tiết và được thực hiện trên máy mài hướng dọc.
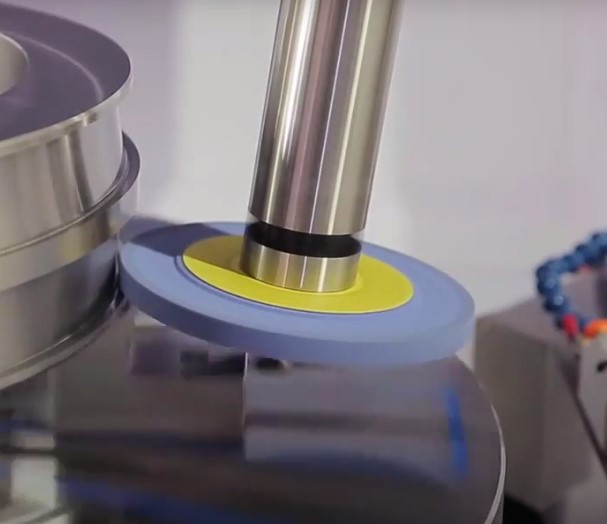
2. Mài chiều sâu (Deep Grinding): Phương pháp này được sử dụng để loại bỏ một lượng lớn vật liệu trong một lần cắt, tạo ra các bề mặt cắt sâu. Đây là quy trình gia công chính xác, thường áp dụng cho các linh kiện công nghiệp đòi hỏi dung sai chặt chẽ.
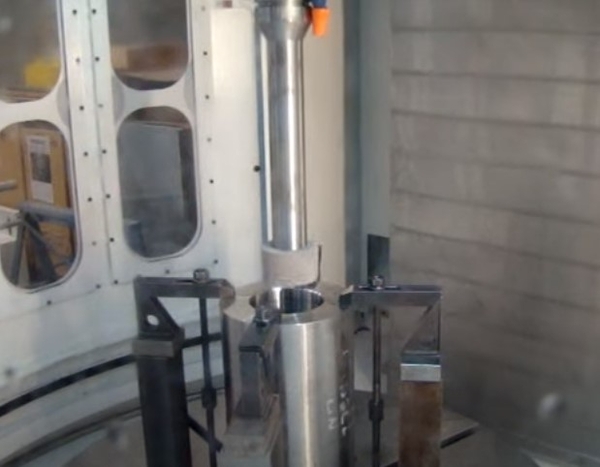
3. Mài chia đoạn (Creep Feed Grinding): Giải pháp cho việc gia công các bề mặt phức tạp, vật liệu có cấu trúc hạt không đều hoặc cần bóc tách vật liệu nhanh. Quá trình này diễn ra ở tốc độ bàn máy chậm (creep) nhưng với chiều sâu cắt lớn và áp lực cao giữa đá mài và chi tiết.
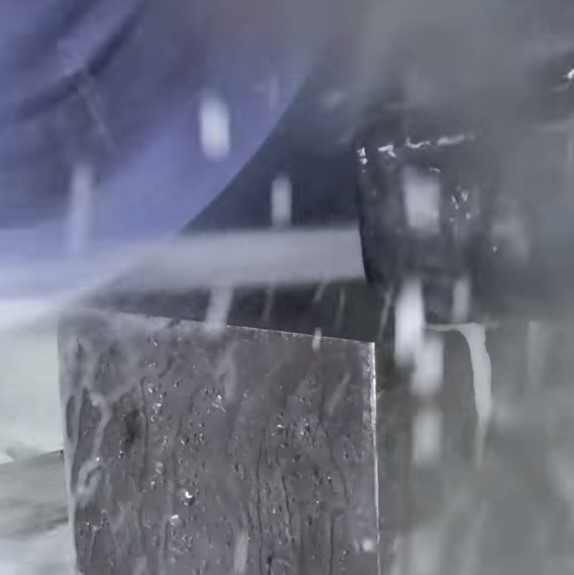
4. Mài thô và Mài tinh (Rough Grinding & Lapping):
Mài thô: Tập trung vào việc loại bỏ vật liệu nhanh chóng để đạt kích thước gần đúng. Thường sử dụng các công cụ cầm tay hoặc thanh mài xoay.
Mài tinh: Công đoạn hoàn thiện để đạt độ chính xác kích thước và độ bóng bề mặt cao. Thường thực hiện trên máy với đá mài mịn cho các bề mặt phẳng hoặc trụ.
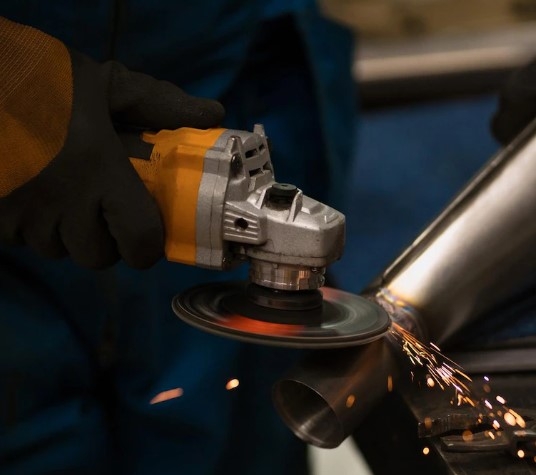
An toàn là yếu tố tối quan trọng trong quá trình mài để bảo vệ người vận hành và tránh tai nạn. Cần tuân thủ nghiêm ngặt các quy tắc sau:
[IMAGE PLACEHOLDER 8: Ảnh minh họa một người thợ mài được trang bị đầy đủ đồ bảo hộ lao động: kính, găng tay, khẩu trang...]
Trang bị bảo hộ cá nhân (PPE): Sử dụng đầy đủ kính bảo hộ, khẩu trang, nút bịt tai chống ồn và găng tay chuyên dụng để bảo vệ các bộ phận cơ thể.
Kiểm tra và bảo dưỡng thiết bị: Trước khi vận hành, phải kiểm tra kỹ tình trạng máy mài và đá mài (thực hiện Ring test). Thường xuyên bảo dưỡng để duy trì hiệu suất và an toàn.
Môi trường làm việc: Giữ khu vực xung quanh máy sạch sẽ, gọn gàng. Đảm bảo không có người không phận sự đứng trong vùng nguy hiểm khi máy hoạt động.
Kiểm soát thông số mài: Tuân thủ tốc độ vòng quay tối đa cho phép của đá mài. Tránh gây áp lực quá lớn lên đá, điều này có thể gây nứt vỡ.
Lựa chọn công cụ phù hợp: Sử dụng đúng loại đá mài cho vật liệu gia công theo khuyến nghị của nhà sản xuất.
Tập trung cao độ: Luôn theo dõi sát sao quá trình mài, tránh xao nhãng. Nếu làm việc trong thời gian dài, cần có các quãng nghỉ để tránh mệt mỏi, mất tập trung.
Đá mài có khả năng loại bỏ một lớp kim loại cực mỏng, cho phép đạt độ chính xác lên tới 1/1000mm. Phương pháp này đặc biệt hiệu quả khi gia công các loại vật liệu có độ cứng cao, bao gồm cả thép đã qua nhiệt luyện (tôi).
Kỹ thuật mài thường được áp dụng cho các chi tiết cần gọt bỏ lớp kim loại mỏng để đạt độ chính xác kích thước và bề mặt nhẵn bóng mà các phương pháp khác không thể thực hiện được. Tùy thuộc vào hình dạng của chi tiết, có các hình thức mài cơ bản sau:
Mài tròn ngoài (Cylindrical grinding): Mài mặt ngoài của các chi tiết hình trụ như trục truyền động, trục tâm, trục chính.
Mài côn (Taper grinding): Gia công các mặt ngoài hình chóp tròn, ví dụ như chuôi côn mũi khoan, cổ trục côn.
Mài lỗ (Internal grinding): Gia công bề mặt bên trong của chi tiết.
Mài phẳng (Surface grinding): Gia công các bề mặt phẳng yêu cầu độ chính xác và độ bóng cao, như bàn rà kiểm nghiệm, thước thẳng, các chi tiết dạng tấm.
Mài là quy trình chế tạo nhằm thay đổi tính chất bề mặt vật liệu bằng cách loại bỏ lớp vật liệu không mong muốn để tạo ra độ mịn và độ chính xác. Dưới đây là các phương pháp phổ biến:
1. Mài dọc (Vertical Grinding): Thường dùng để gia công các bề mặt dài như trục, trụ hoặc cánh tay đòn. Quá trình mài diễn ra theo phương dọc của chi tiết và được thực hiện trên máy mài hướng dọc.
2. Mài chiều sâu (Deep Grinding): Phương pháp này được sử dụng để loại bỏ một lượng lớn vật liệu trong một lần cắt, tạo ra các bề mặt cắt sâu. Đây là quy trình gia công chính xác, thường áp dụng cho các linh kiện công nghiệp đòi hỏi dung sai chặt chẽ.
3. Mài chia đoạn (Creep Feed Grinding): Giải pháp cho việc gia công các bề mặt phức tạp, vật liệu có cấu trúc hạt không đều hoặc cần bóc tách vật liệu nhanh. Quá trình này diễn ra ở tốc độ bàn máy chậm (creep) nhưng với chiều sâu cắt lớn và áp lực cao giữa đá mài và chi tiết.
4. Mài thô và Mài tinh (Rough Grinding & Lapping):
Mài thô: Tập trung vào việc loại bỏ vật liệu nhanh chóng để đạt kích thước gần đúng. Thường sử dụng các công cụ cầm tay hoặc thanh mài xoay.
Mài tinh: Công đoạn hoàn thiện để đạt độ chính xác kích thước và độ bóng bề mặt cao. Thường thực hiện trên máy với đá mài mịn cho các bề mặt phẳng hoặc trụ.
An toàn là yếu tố tối quan trọng trong quá trình mài để bảo vệ người vận hành và tránh tai nạn. Cần tuân thủ nghiêm ngặt các quy tắc sau:
[IMAGE PLACEHOLDER 8: Ảnh minh họa một người thợ mài được trang bị đầy đủ đồ bảo hộ lao động: kính, găng tay, khẩu trang...]
Trang bị bảo hộ cá nhân (PPE): Sử dụng đầy đủ kính bảo hộ, khẩu trang, nút bịt tai chống ồn và găng tay chuyên dụng để bảo vệ các bộ phận cơ thể.
Kiểm tra và bảo dưỡng thiết bị: Trước khi vận hành, phải kiểm tra kỹ tình trạng máy mài và đá mài (thực hiện Ring test). Thường xuyên bảo dưỡng để duy trì hiệu suất và an toàn.
Môi trường làm việc: Giữ khu vực xung quanh máy sạch sẽ, gọn gàng. Đảm bảo không có người không phận sự đứng trong vùng nguy hiểm khi máy hoạt động.
Kiểm soát thông số mài: Tuân thủ tốc độ vòng quay tối đa cho phép của đá mài. Tránh gây áp lực quá lớn lên đá, điều này có thể gây nứt vỡ.
Lựa chọn công cụ phù hợp: Sử dụng đúng loại đá mài cho vật liệu gia công theo khuyến nghị của nhà sản xuất.
Tập trung cao độ: Luôn theo dõi sát sao quá trình mài, tránh xao nhãng. Nếu làm việc trong thời gian dài, cần có các quãng nghỉ để tránh mệt mỏi, mất tập trung.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?


Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam






 Giới thiệu về YHB ECO VINA



