

 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
 Than Chì Cho Ngành Công Nghiệp Pin
 Điện Cực Than Chì
 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
 THAN CHÌ GIA CÔNG CHÍNH XÁC
 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

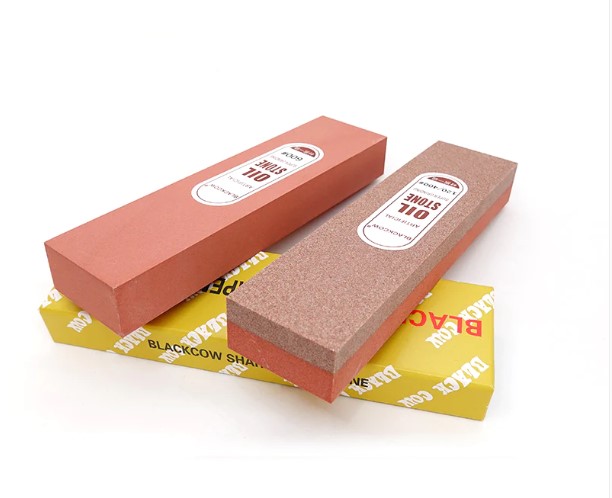
Đá mài Blackcow được sản xuất với công nghệ liên kết gốm (Vitrified Bond) tiên tiến, tập trung vào các dòng hạt mài cao cấp:
Hạt mài Oxit nhôm trắng (WA): Phổ biến nhất trong các mã như Blackcow 2005025 WA60-K5-V. Đây là dòng đá chuyên dụng cho thép đã nhiệt luyện, thép hợp kim có độ cứng cao từ 50 HRC đến 62 HRC. Hạt WA có đặc tính giòn, sắc, giúp thoát nhiệt cực nhanh.
Hạt mài Oxit nhôm nâu (A): Dùng cho mài phá, mài thô các loại thép carbon thấp hoặc thép mềm hơn, yêu cầu độ bền hạt mài cao để chịu tải trọng mài lớn.
Hạt mài Silicon Carbide xanh (GC): Dành riêng cho gia công inox, gang, đồng, nhôm và các loại hợp kim cứng (Carbide) nhờ độ cứng hạt mài vượt trội.
Cấu trúc lỗ xốp: Đá Blackcow được thiết kế với độ xốp đồng nhất, giúp dung dịch làm mát dễ dàng thẩm thấu vào vùng cắt, giảm thiểu nguy cơ cháy nhiệt bề mặt phôi.
Khuôn dập và khuôn nhựa (SKD11, SKD61, S136): Với mã đá WA60-K5-V, Blackcow xử lý cực tốt các bề mặt phẳng của khuôn mẫu sau khi nhiệt luyện, đảm bảo dung sai kích thước ở mức micron.
Mài dụng cụ cắt gọt: Ứng dụng để mài sắc các loại dao phay, mũi khoan bằng thép gió (HSS) hoặc thép dụng cụ nhờ khả năng tự mài sắc (Self-sharpening) của hạt mài trắng.
Gia công chi tiết máy: Phù hợp cho các nguyên công mài phẳng, mài tròn ngoài yêu cầu độ bóng bề mặt $Ra$ thấp và độ phẳng tuyệt đối.
Cân bằng và chạy rà: Trước khi sử dụng đá Blackcow 2005025, bắt buộc phải thực hiện cân bằng tĩnh và cân bằng động. Việc này giúp triệt tiêu rung chấn, bảo vệ vòng bi trục chính và ngăn ngừa vết gợn sóng trên bề mặt phôi.
Thiết lập chế độ cắt: Nên duy trì vận tốc cắt cắt ($v$) trong khoảng 25 - 35 m/s. Với mài tinh, chiều sâu cắt mỗi hành trình ($a_p$) nên giữ ở mức 0.005mm - 0.015mm để đạt độ bóng cao nhất.
Dung dịch làm mát: Sử dụng vòi phun áp lực lớn trực tiếp vào điểm tiếp xúc. Điều này không chỉ làm mát mà còn giúp đẩy phoi mài ra ngoài, tránh hiện tượng phoi bám vào lỗ xốp của đá.
Vấn đề 1: Cháy bề mặt chi tiết (Thermal Burn): Xuất hiện vết biến màu xanh hoặc nâu trên phôi.
Nguyên nhân: Do đá quá cứng, độ hạt quá mịn hoặc dung dịch làm mát không đủ.
Giải pháp: Tăng tốc độ bàn, giảm chiều sâu cắt hoặc chuyển sang dòng đá Blackcow có cấp độ cứng mềm hơn (từ K xuống J). Sửa mặt đá bằng mũi kim cương để mở lỗ xốp.
Vấn đề 2: Đá bị lỳ bề mặt (Glazing): Đá không ăn thép, phát ra tiếng kêu rít.
Nguyên nhân: Hạt mài bị cùn nhưng không tự bong ra hoặc lỗ xốp bị bít bởi phoi.
Giải pháp: Thực hiện sửa đá (Dressing) ngay lập tức. Kiểm tra lại vị trí vòi phun nước làm mát.
Vấn đề 3: Vết xước không đều trên bề mặt:
Nguyên nhân: Đá mất cân bằng hoặc dung dịch làm mát bị nhiễm bẩn hạt mài cũ.
Giải pháp: Vệ sinh hệ thống lọc nước làm mát, thực hiện cân bằng động lại cho đá mài.
Đá mài Blackcow được sản xuất với công nghệ liên kết gốm (Vitrified Bond) tiên tiến, tập trung vào các dòng hạt mài cao cấp:
Hạt mài Oxit nhôm trắng (WA): Phổ biến nhất trong các mã như Blackcow 2005025 WA60-K5-V. Đây là dòng đá chuyên dụng cho thép đã nhiệt luyện, thép hợp kim có độ cứng cao từ 50 HRC đến 62 HRC. Hạt WA có đặc tính giòn, sắc, giúp thoát nhiệt cực nhanh.
Hạt mài Oxit nhôm nâu (A): Dùng cho mài phá, mài thô các loại thép carbon thấp hoặc thép mềm hơn, yêu cầu độ bền hạt mài cao để chịu tải trọng mài lớn.
Hạt mài Silicon Carbide xanh (GC): Dành riêng cho gia công inox, gang, đồng, nhôm và các loại hợp kim cứng (Carbide) nhờ độ cứng hạt mài vượt trội.
Cấu trúc lỗ xốp: Đá Blackcow được thiết kế với độ xốp đồng nhất, giúp dung dịch làm mát dễ dàng thẩm thấu vào vùng cắt, giảm thiểu nguy cơ cháy nhiệt bề mặt phôi.
Khuôn dập và khuôn nhựa (SKD11, SKD61, S136): Với mã đá WA60-K5-V, Blackcow xử lý cực tốt các bề mặt phẳng của khuôn mẫu sau khi nhiệt luyện, đảm bảo dung sai kích thước ở mức micron.
Mài dụng cụ cắt gọt: Ứng dụng để mài sắc các loại dao phay, mũi khoan bằng thép gió (HSS) hoặc thép dụng cụ nhờ khả năng tự mài sắc (Self-sharpening) của hạt mài trắng.
Gia công chi tiết máy: Phù hợp cho các nguyên công mài phẳng, mài tròn ngoài yêu cầu độ bóng bề mặt $Ra$ thấp và độ phẳng tuyệt đối.
Cân bằng và chạy rà: Trước khi sử dụng đá Blackcow 2005025, bắt buộc phải thực hiện cân bằng tĩnh và cân bằng động. Việc này giúp triệt tiêu rung chấn, bảo vệ vòng bi trục chính và ngăn ngừa vết gợn sóng trên bề mặt phôi.
Thiết lập chế độ cắt: Nên duy trì vận tốc cắt cắt ($v$) trong khoảng 25 - 35 m/s. Với mài tinh, chiều sâu cắt mỗi hành trình ($a_p$) nên giữ ở mức 0.005mm - 0.015mm để đạt độ bóng cao nhất.
Dung dịch làm mát: Sử dụng vòi phun áp lực lớn trực tiếp vào điểm tiếp xúc. Điều này không chỉ làm mát mà còn giúp đẩy phoi mài ra ngoài, tránh hiện tượng phoi bám vào lỗ xốp của đá.
Vấn đề 1: Cháy bề mặt chi tiết (Thermal Burn): Xuất hiện vết biến màu xanh hoặc nâu trên phôi.
Nguyên nhân: Do đá quá cứng, độ hạt quá mịn hoặc dung dịch làm mát không đủ.
Giải pháp: Tăng tốc độ bàn, giảm chiều sâu cắt hoặc chuyển sang dòng đá Blackcow có cấp độ cứng mềm hơn (từ K xuống J). Sửa mặt đá bằng mũi kim cương để mở lỗ xốp.
Vấn đề 2: Đá bị lỳ bề mặt (Glazing): Đá không ăn thép, phát ra tiếng kêu rít.
Nguyên nhân: Hạt mài bị cùn nhưng không tự bong ra hoặc lỗ xốp bị bít bởi phoi.
Giải pháp: Thực hiện sửa đá (Dressing) ngay lập tức. Kiểm tra lại vị trí vòi phun nước làm mát.
Vấn đề 3: Vết xước không đều trên bề mặt:
Nguyên nhân: Đá mất cân bằng hoặc dung dịch làm mát bị nhiễm bẩn hạt mài cũ.
Giải pháp: Vệ sinh hệ thống lọc nước làm mát, thực hiện cân bằng động lại cho đá mài.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?


Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam






 Giới thiệu về YHB ECO VINA



