

 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
 Than Chì Cho Ngành Công Nghiệp Pin
 Điện Cực Than Chì
 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
 THAN CHÌ GIA CÔNG CHÍNH XÁC
 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Trong lĩnh vực gia công cơ khí chính xác, đá mài kim cương dạng bát (Diamond Cup Wheel) là giải pháp hàng đầu để xử lý các vật liệu có độ cứng cao. Việc lựa chọn đúng loại đá mài không chỉ quyết định đến độ bóng bề mặt chi tiết mà còn ảnh hưởng trực tiếp đến tuổi thọ của công cụ và chi phí sản xuất toàn dụng.
Đây là loại đá mài có cấu tạo từ lõi thép hoặc hợp kim gia cường, trên bề mặt làm việc được mạ hoặc thiêu kết các hạt kim cương nhân tạo. Thiết kế hình bát giúp diện tích tiếp xúc lớn hơn so với các dòng đá mài phẳng thông thường, cho phép mài phá nhanh và đánh bóng tinh xảo với độ ổn định cao. Sản phẩm có thể xử lý hiệu quả các vật liệu mà đá mài thông thường không thể cắt gọt được như thép đã tôi, inox, gang, hợp kim carbide, gốm sứ và thủy tinh.

Mỗi loại vật liệu gia công đều có các đặc tính cơ lý riêng biệt về độ cứng, độ dẻo và khả năng chịu nhiệt. Việc sử dụng sai thông số đá mài có thể dẫn đến các hệ quả:
Bề mặt chi tiết bị tổn thương nhiệt (cháy) hoặc xuất hiện các vết xước sâu.
Hạt mài kim cương bị bong tróc hoặc mòn nhanh do sốc tải.
Hiệu suất bóc tách vật liệu thấp, gây lãng phí thời gian và gia tăng chi phí bảo trì máy móc.
Để tối ưu hóa quy trình gia công, thợ kỹ thuật cần tuân thủ các nguyên tắc lựa chọn độ hạt (grit/micron) sau:
Thép thường và thép hợp kim: Ưu tiên đá mài hạt thô (30 – 80 μm) cho công đoạn mài phá và tạo hình ban đầu để đạt tốc độ loại bỏ vật liệu nhanh nhất.
Thép không gỉ (Inox): Do đặc tính dẻo và dễ sinh nhiệt, cần chọn đá mài hạt mịn (10 – 30 μm) kết hợp với dung dịch làm mát để giữ độ bóng và tránh biến màu bề mặt.
Nhôm và hợp kim nhôm: Nên sử dụng các dòng đá mài có thiết kế rãnh thoát phoi sâu hoặc hạt mài dạng cắt kép để ngăn ngừa hiện tượng lỳ đá do bám dính phoi nhôm.
Gang: Với đặc tính giòn, gang yêu cầu đá mài hạt thô - trung bình (40 – 60 μm) để bẻ gãy phoi nhỏ hiệu quả và tiết kiệm thời gian gia công.
Gốm Ceramic và Thủy tinh: Đây là các vật liệu cực kỳ giòn và cứng. Bắt buộc phải sử dụng đá mài hạt siêu mịn (0,5 – 5 μm) để đạt được độ nhẵn bề mặt tối đa, ngăn ngừa các vết nứt vi mô trên sản phẩm.
Hợp kim Carbide: Thường được dùng trong lòng khuôn và dao cụ, vật liệu này yêu cầu đá mài kim cương hạt mịn đến trung bình để đảm bảo tính toàn vẹn của biên dạng chi tiết.
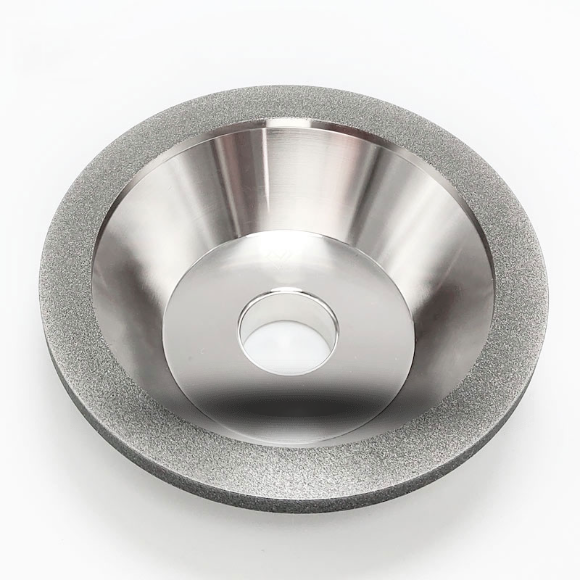
Thương hiệu BESDIA được đánh giá cao trong giới chuyên môn nhờ quy trình kiểm soát mật độ hạt kim cương đồng đều:
Độ ổn định cao: Hạt kim cương được phân bổ chính xác giúp lực mài ổn định, không gây rung lắc máy.
Tuổi thọ vượt trội: Công nghệ liên kết hạt tiên tiến giúp giảm tỷ lệ bong tróc hạt mài dưới áp lực lớn.
Tính tương thích: Thiết kế tối ưu cho nhiều dòng máy mài công nghiệp, từ máy cầm tay đến các hệ thống máy mài tự động.

Độ hạt: Cần xác định rõ công đoạn là mài phá (hạt thô) hay đánh bóng (hạt mịn).
Tốc độ vòng quay (RPM): Luôn vận hành trong giới hạn tốc độ cho phép của đá mài để tránh nứt vỡ lõi thép.
Làm mát: Đối với các vật liệu nhạy cảm với nhiệt như inox hoặc gốm, việc sử dụng dung dịch làm mát là yếu tố bắt buộc để kéo dài tuổi thọ đá.
Trong lĩnh vực gia công cơ khí chính xác, đá mài kim cương dạng bát (Diamond Cup Wheel) là giải pháp hàng đầu để xử lý các vật liệu có độ cứng cao. Việc lựa chọn đúng loại đá mài không chỉ quyết định đến độ bóng bề mặt chi tiết mà còn ảnh hưởng trực tiếp đến tuổi thọ của công cụ và chi phí sản xuất toàn dụng.
Đây là loại đá mài có cấu tạo từ lõi thép hoặc hợp kim gia cường, trên bề mặt làm việc được mạ hoặc thiêu kết các hạt kim cương nhân tạo. Thiết kế hình bát giúp diện tích tiếp xúc lớn hơn so với các dòng đá mài phẳng thông thường, cho phép mài phá nhanh và đánh bóng tinh xảo với độ ổn định cao. Sản phẩm có thể xử lý hiệu quả các vật liệu mà đá mài thông thường không thể cắt gọt được như thép đã tôi, inox, gang, hợp kim carbide, gốm sứ và thủy tinh.
Mỗi loại vật liệu gia công đều có các đặc tính cơ lý riêng biệt về độ cứng, độ dẻo và khả năng chịu nhiệt. Việc sử dụng sai thông số đá mài có thể dẫn đến các hệ quả:
Bề mặt chi tiết bị tổn thương nhiệt (cháy) hoặc xuất hiện các vết xước sâu.
Hạt mài kim cương bị bong tróc hoặc mòn nhanh do sốc tải.
Hiệu suất bóc tách vật liệu thấp, gây lãng phí thời gian và gia tăng chi phí bảo trì máy móc.
Để tối ưu hóa quy trình gia công, thợ kỹ thuật cần tuân thủ các nguyên tắc lựa chọn độ hạt (grit/micron) sau:
Thép thường và thép hợp kim: Ưu tiên đá mài hạt thô (30 – 80 μm) cho công đoạn mài phá và tạo hình ban đầu để đạt tốc độ loại bỏ vật liệu nhanh nhất.
Thép không gỉ (Inox): Do đặc tính dẻo và dễ sinh nhiệt, cần chọn đá mài hạt mịn (10 – 30 μm) kết hợp với dung dịch làm mát để giữ độ bóng và tránh biến màu bề mặt.
Nhôm và hợp kim nhôm: Nên sử dụng các dòng đá mài có thiết kế rãnh thoát phoi sâu hoặc hạt mài dạng cắt kép để ngăn ngừa hiện tượng lỳ đá do bám dính phoi nhôm.
Gang: Với đặc tính giòn, gang yêu cầu đá mài hạt thô - trung bình (40 – 60 μm) để bẻ gãy phoi nhỏ hiệu quả và tiết kiệm thời gian gia công.
Gốm Ceramic và Thủy tinh: Đây là các vật liệu cực kỳ giòn và cứng. Bắt buộc phải sử dụng đá mài hạt siêu mịn (0,5 – 5 μm) để đạt được độ nhẵn bề mặt tối đa, ngăn ngừa các vết nứt vi mô trên sản phẩm.
Hợp kim Carbide: Thường được dùng trong lòng khuôn và dao cụ, vật liệu này yêu cầu đá mài kim cương hạt mịn đến trung bình để đảm bảo tính toàn vẹn của biên dạng chi tiết.
Thương hiệu BESDIA được đánh giá cao trong giới chuyên môn nhờ quy trình kiểm soát mật độ hạt kim cương đồng đều:
Độ ổn định cao: Hạt kim cương được phân bổ chính xác giúp lực mài ổn định, không gây rung lắc máy.
Tuổi thọ vượt trội: Công nghệ liên kết hạt tiên tiến giúp giảm tỷ lệ bong tróc hạt mài dưới áp lực lớn.
Tính tương thích: Thiết kế tối ưu cho nhiều dòng máy mài công nghiệp, từ máy cầm tay đến các hệ thống máy mài tự động.
Độ hạt: Cần xác định rõ công đoạn là mài phá (hạt thô) hay đánh bóng (hạt mịn).
Tốc độ vòng quay (RPM): Luôn vận hành trong giới hạn tốc độ cho phép của đá mài để tránh nứt vỡ lõi thép.
Làm mát: Đối với các vật liệu nhạy cảm với nhiệt như inox hoặc gốm, việc sử dụng dung dịch làm mát là yếu tố bắt buộc để kéo dài tuổi thọ đá.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?


Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam






 Giới thiệu về YHB ECO VINA



