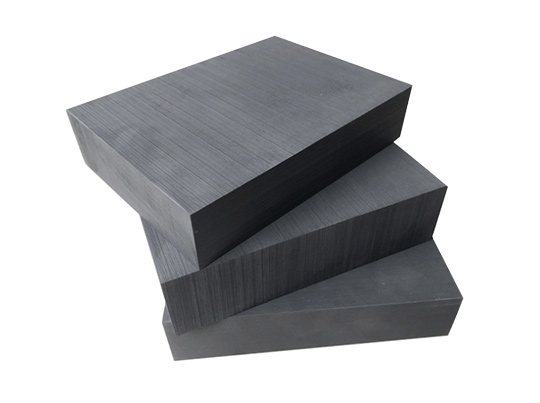
 THAN CHÌ ĐIỆN CỰC
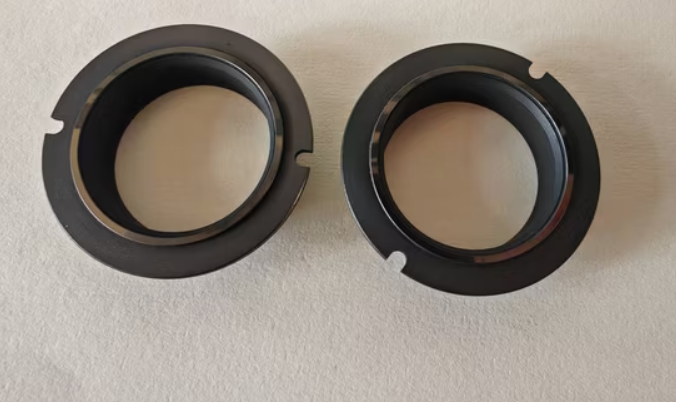 Than Chì cho Ngành Cơ Khí
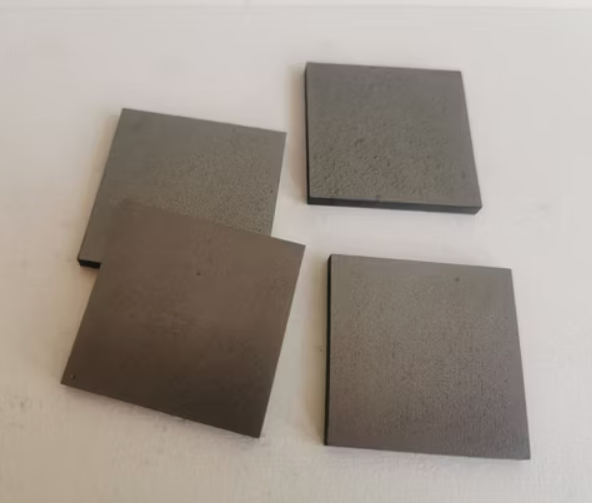 Than Chì Nhiệt Phân
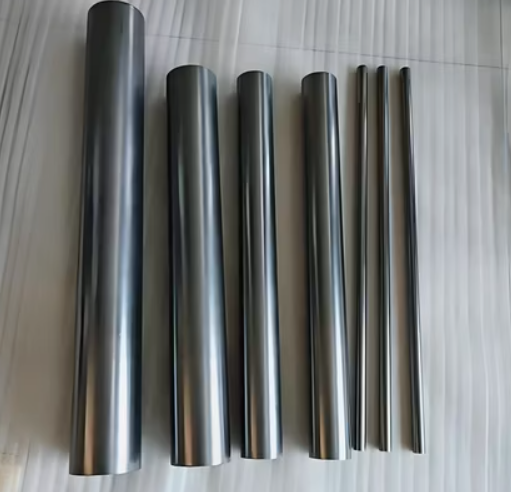 Thanh Graphite
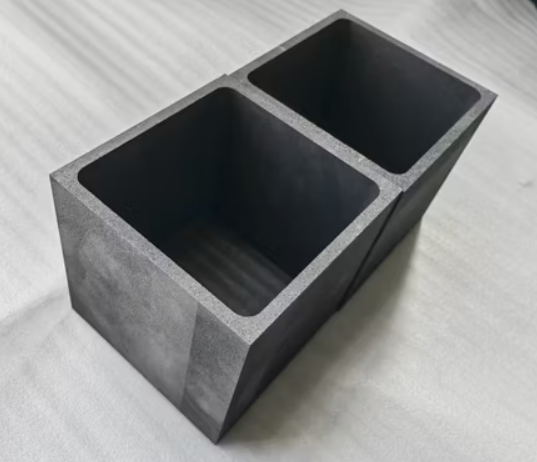 Than Chì Cho Ngành Công Nghiệp Pin
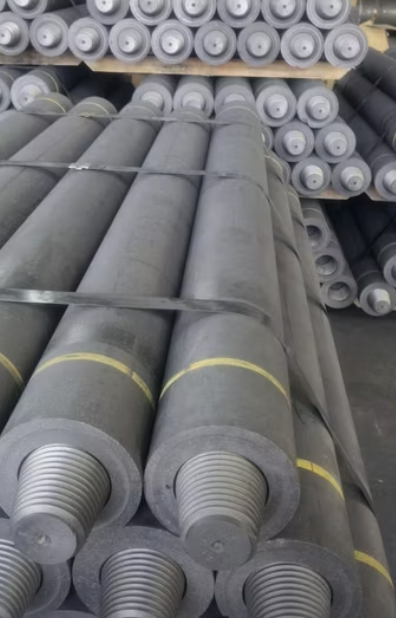 Điện Cực Than Chì
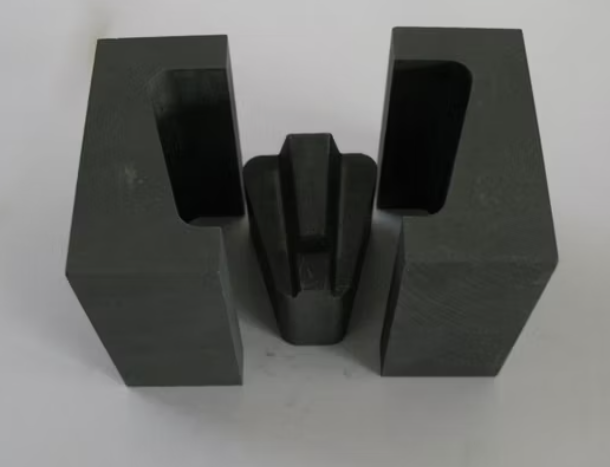 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
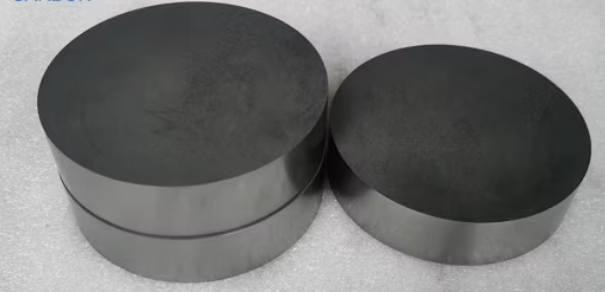 THAN CHÌ GIA CÔNG CHÍNH XÁC
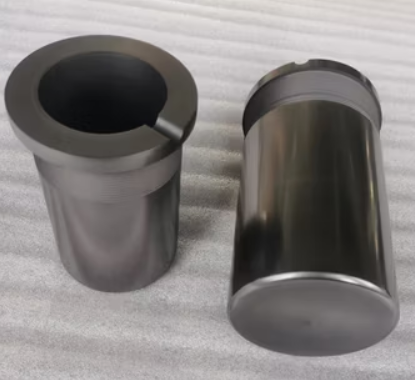 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Phát minh về gia công tia lửa điện (EDM) đã thay đổi hoàn toàn bộ mặt của ngành sản xuất chính xác. Khả năng định hình các vật liệu phức tạp với độ chuẩn xác cực cao là ưu điểm lớn nhất của công nghệ này. Bài viết sẽ giúp bạn hiểu rõ các nguyên lý, kỹ thuật và khả năng của EDM một cách dễ dàng nhất.
Nguyên lý của EDM dựa trên việc sử dụng các xung phóng điện nhanh để bóc tách vật liệu khỏi phôi. Quá trình này sử dụng một điện cực không tiếp xúc (thường làm bằng đồng hoặc than chì). Khi điện cực đến gần phôi dẫn điện, tia lửa điện sẽ được tạo ra trong môi trường chất lỏng điện môi.
Các tia lửa này tạo ra các kênh plasma, làm nóng chảy và bay hơi một lượng nhỏ vật liệu phôi để tạo hình theo cấu hình của điện cực. Độ chính xác của EDM phụ thuộc vào việc kiểm soát mức năng lượng phóng điện, độ rộng xung và việc căn chỉnh chính xác giữa dụng cụ và phôi.
Nguồn điện: Tạo ra dòng điện cần thiết, kiểm soát điện áp và cường độ, từ đó ảnh hưởng đến năng lượng mỗi xung và tần số phóng điện.
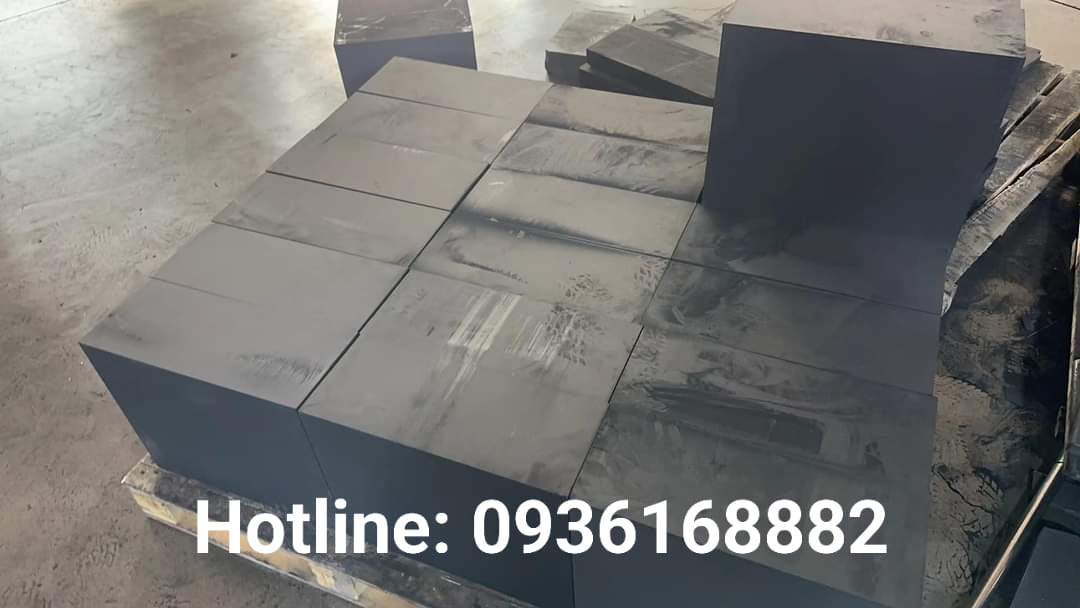
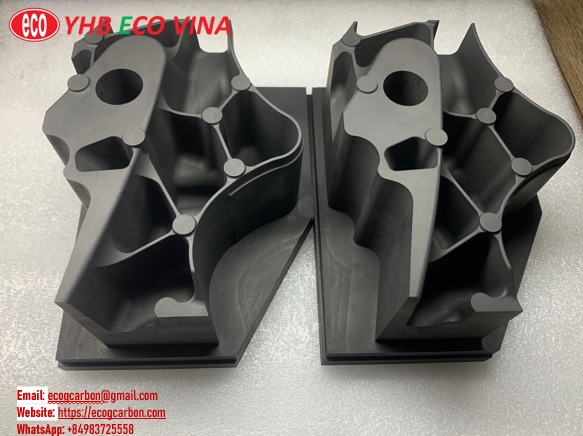
Điện cực: Làm từ vật liệu dẫn điện như than chì (graphite) hoặc đồng. Hình dạng và vật liệu điện cực quyết định trực tiếp đến chất lượng bề mặt gia công.
Chất lỏng điện môi: Là chất không dẫn điện nhưng có chức năng làm mát, đẩy các hạt phôi vụn ra ngoài và ổn định quá trình phóng điện. Thường dùng dầu hỏa hoặc nước khử khoáng.
Hệ thống điều khiển và Servo: Đảm bảo độ chính xác trong việc duy trì khoảng cách khe hở giữa điện cực và phôi, đồng thời điều chỉnh động trong quá trình vận hành.
Dụng cụ đo lường: Giúp kiểm tra kích thước và dung sai sau khi gia công để đảm bảo đạt tiêu chuẩn thiết kế.
1. Máy xung định hình (Sinker EDM / Die Sinking EDM): Sử dụng một điện cực đã được tạo hình sẵn để nhấn vào phôi cho đến khi tạo thành một hốc khuôn có hình dạng đối bản.
Ứng dụng: Chế tạo khuôn mẫu, các chi tiết phức tạp trong ngành hàng không và ô tô với dung sai cực chặt chẽ (lên đến ±0.0001 inch).
2. Máy cắt dây (Wire EDM): Sử dụng một sợi dây dẫn điện (thường là đồng thau) di chuyển liên tục để cắt phôi dọc theo một đường dẫn định sẵn.
Ứng dụng: Cắt các biên dạng cực kỳ phức tạp mà không làm biến dạng phôi, đặc biệt hiệu quả với các vật liệu mỏng hoặc siêu cứng.
EDM có thể xử lý mọi vật liệu dẫn điện, điển hình là:
Thép công cụ: Dùng trong chế tạo khuôn mẫu đòi hỏi độ bền và độ chính xác cao.
Thép không gỉ: Phổ biến trong ngành y tế và hàng không.
Hợp kim Titan: Có tỷ lệ cường độ trên trọng lượng cao, chịu nhiệt tốt, thường được gia công bằng EDM để tránh làm ảnh hưởng đến cấu trúc vật liệu do nhiệt.
Ưu điểm:
Độ chính xác tuyệt đối: Duy trì dung sai thường trong khoảng ±0.005 mm.
Gia công hình dạng phức tạp: Xử lý được các góc trong sắc nhọn và chi tiết nhỏ đến 0.15 mm.
Giảm ứng suất cơ học: Do không tiếp xúc vật lý, phôi ít bị biến dạng và tăng tuổi thọ chi tiết.
Độ bóng bề mặt cao: Có thể đạt giá trị Ra 0.2 µm hoặc thấp hơn.
Hạn chế:
Tốc độ chậm: Tốc độ bóc tách vật liệu thấp hơn so với phay hoặc tiện truyền thống.
Chi phí vận hành: Thiết bị đắt tiền và điện cực là vật tư tiêu hao.
Giới hạn vật liệu: Chỉ tác dụng với vật liệu dẫn điện.
EDM là sự kết hợp hoàn hảo giữa công nghệ tiên tiến và kỹ năng vận hành. Để đạt được kết quả tốt nhất, việc lựa chọn đúng loại chất lỏng điện môi và vật liệu điện cực là then chốt. Trong sản xuất hiện đại, EDM giúp giải quyết những bài toán mà các phương pháp truyền thống phải "bó tay", mang lại lợi thế cạnh tranh lớn cho các xưởng cơ khí chính xác.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA