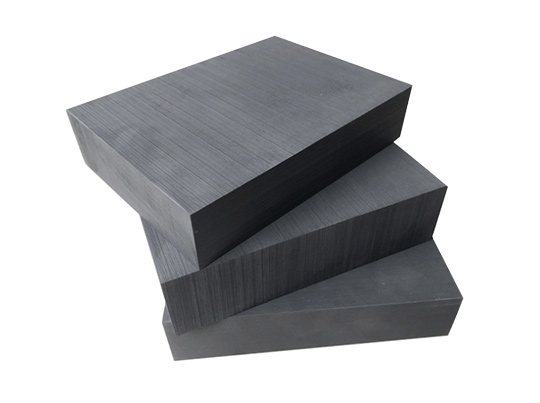
 THAN CHÌ ĐIỆN CỰC
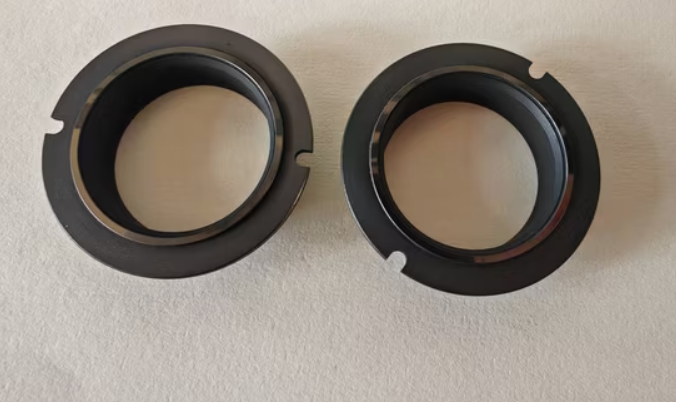 Than Chì cho Ngành Cơ Khí
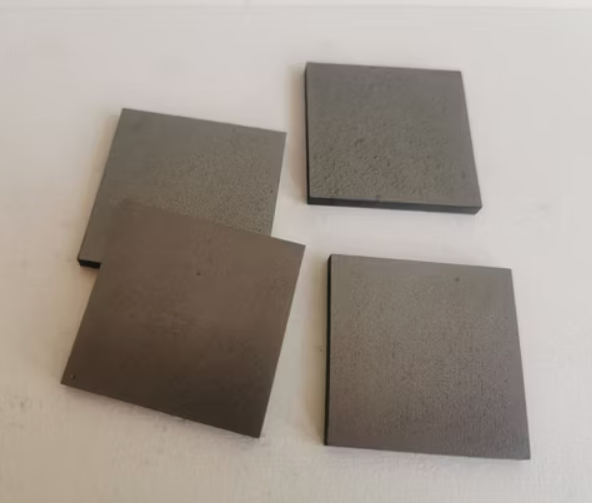 Than Chì Nhiệt Phân
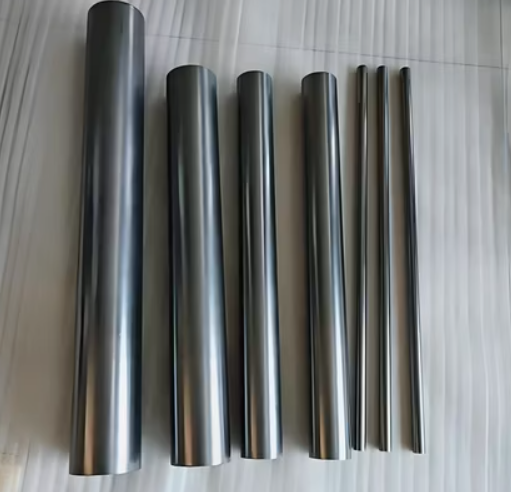 Thanh Graphite
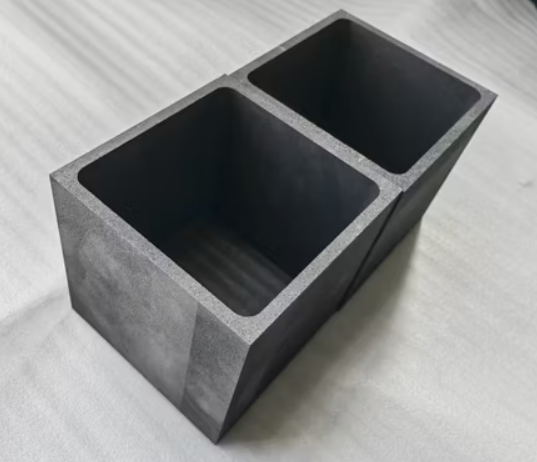 Than Chì Cho Ngành Công Nghiệp Pin
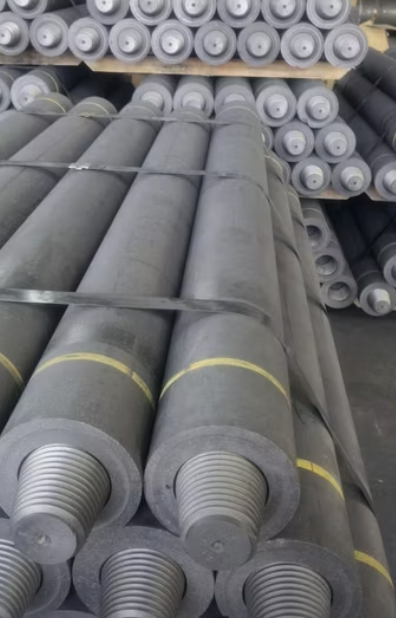 Điện Cực Than Chì
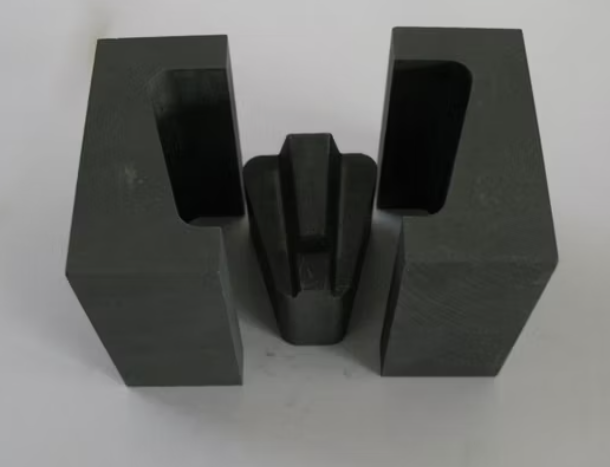 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
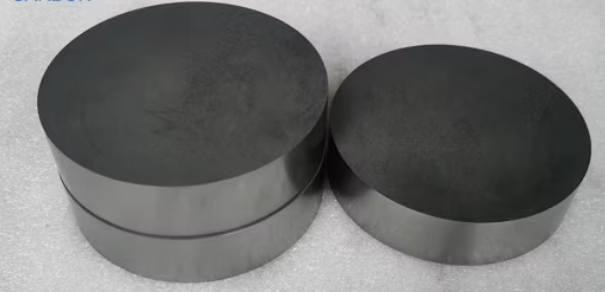 THAN CHÌ GIA CÔNG CHÍNH XÁC
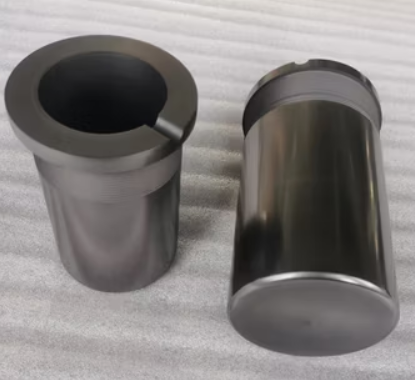 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Gia công phóng điện (EDM) là phương pháp loại bỏ vật liệu bằng nhiệt năng cực lớn (lên tới 10.000°C) từ chuỗi tia lửa điện được kiểm soát. Trong nhiều thập kỷ, EDM thông thường (Conventional EDM) sử dụng chất lỏng điện môi (dầu hỏa, nước khử ion) là tiêu chuẩn vàng nhờ khả năng cách điện và làm mát tuyệt vời.
Tuy nhiên, áp lực về bảo vệ môi trường và sức khỏe người lao động đã thúc đẩy sự ra đời của EDM Khô (Dry EDM). Thay vì ngâm phôi trong bể dầu, phương pháp này sử dụng dòng khí nén tốc độ cao (Không khí, Nitơ, Argon...) để làm chất điện môi.
Tại YHB ECO VINA, chúng tôi luôn cập nhật những xu hướng này để tư vấn giải pháp vật liệu điện cực (Graphite/Đồng) phù hợp nhất cho từng loại công nghệ mà khách hàng sử dụng.
Dù môi trường điện môi thay đổi, bản chất vật lý của hai phương pháp vẫn giữ nguyên những nền tảng của công nghệ EDM:
Vật liệu: Cả hai chỉ áp dụng được cho vật liệu dẫn điện.
Cơ chế: Đều sử dụng nguyên lý nóng chảy và hóa hơi vật liệu bằng tia lửa điện.
Nguồn nhiệt: Tia lửa điện vẫn là nguồn năng lượng chính.
Ứng dụng: Cả Xung định hình (Die-sinking) và Cắt dây (Wire-cut) đều có thể vận hành ở cả hai chế độ (dù cắt dây khô ít phổ biến hơn).
Hiệu suất: Nếu kiểm soát tốt thông số, Dry EDM hoàn toàn có thể đạt tốc độ bóc tách vật liệu (MRR) tương đương với phương pháp truyền thống.
Đây là phần quan trọng nhất mà các kỹ sư cần nắm rõ để lựa chọn phương pháp phù hợp.
EDM Thông thường: Sử dụng chất lỏng (Dầu hỏa, nước khử ion). Chất lỏng này cần hệ thống bơm, lọc, làm lạnh và bể chứa phức tạp. Sau một thời gian, dầu bị nhiễm bẩn và phải thay thế, gây tốn kém và khó xử lý thải bỏ.
EDM Khô: Sử dụng khí nén (Khí trời, N2, He, Ar). Khí được thổi trực tiếp qua tâm điện cực hoặc vòi phun. Không cần bể chứa, không cần tái chế khí thải.
EDM Thông thường: Chất lỏng có nhiệt dung cao, giúp làm nguội phôi và điện cực cực nhanh, giảm thiểu vùng ảnh hưởng nhiệt (HAZ).
EDM Khô: Khí có nhiệt dung thấp, khả năng tản nhiệt kém. Điều này dễ gây ra ứng suất nhiệt hoặc biến dạng chi tiết nếu không kiểm soát tốt dòng khí.
EDM Thông thường: Chất lỏng yêu cầu điện áp cao để đánh thủng (tạo tia lửa), do đó năng lượng tia lửa tập trung và mạnh mẽ, giúp đường cắt sắc nét.
EDM Khô: Khí nén có điện áp đánh thủng thấp hơn. Tia lửa dễ hình thành nhưng mật độ năng lượng có thể thấp hơn, đôi khi dẫn đến quá trình gia công không ổn định nếu khe hở phóng điện (Gap) quá lớn.
EDM Thông thường: Lớp chất lỏng bao phủ hoàn toàn vùng gia công, ngăn cách oxy trong không khí tiếp xúc với kim loại đang nóng chảy. Phôi không bị rỉ sét hay oxy hóa.
EDM Khô: Vùng gia công tiếp xúc với môi trường khí. Nếu dùng khí nén thông thường (có Oxy), bề mặt phôi (đặc biệt là kim loại đen/sắt thép) rất dễ hình thành lớp oxit dưới nhiệt độ cao. Để khắc phục, người ta phải dùng khí trơ (Argon, Nitơ) nhưng chi phí sẽ tăng lên.
EDM Thông thường: Dầu gốc Hydrocarbon tiềm ẩn nguy cơ cháy nổ cao. Hơi dầu và việc tiếp xúc với dung môi gây hại cho da và hô hấp của người vận hành.
EDM Khô: Loại bỏ hoàn toàn nguy cơ cháy do dầu và ô nhiễm nguồn nước. Đây là giải pháp thực sự "Xanh" và an toàn cho sức khỏe.
| Đặc điểm | EDM Thông thường (Wet) | EDM Khô (Dry) |
| Chất điện môi | Dầu hỏa, Nước khử ion | Khí nén (Không khí, N2, Ar, He) |
| Hệ thống làm mát | Cần bể lọc, làm lạnh chất lỏng | Không cần hệ thống hồi lưu phức tạp |
| Khả năng làm mát | Tốt (Nhiệt dung cao) | Kém (Nhiệt dung thấp) |
| Điện áp đánh thủng | Cao (Tia lửa mạnh) | Thấp hơn |
| Nguy cơ Oxy hóa | Thấp (Được chất lỏng bảo vệ) | Cao (Nếu không dùng khí trơ) |
| Môi trường & An toàn | Ô nhiễm, nguy cơ cháy, hại sức khỏe | Thân thiện môi trường, an toàn |
| Chi phí vận hành | Cao (Mua dầu, xử lý thải) | Thấp (Chi phí khí nén rẻ) |
Mặc dù Dry EDM mang lại lợi ích tuyệt vời về môi trường và chi phí vận hành, nhưng EDM Thông thường vẫn giữ vị thế chủ chốt nhờ khả năng làm mát tốt và độ ổn định bề mặt cao, đặc biệt trong gia công khuôn mẫu chính xác. Tùy thuộc vào ứng dụng của bạn là gia công thô hay tinh, ưu tiên tốc độ hay độ bóng, hãy lựa chọn phương pháp phù hợp. Và đừng quên, dù là phương pháp nào, chất lượng điện cực (Graphite/Đồng) vẫn là yếu tố đầu vào quyết định sự thành bại.
Liên hệ tư vấn giải pháp vật liệu EDM toàn diện:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA