 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
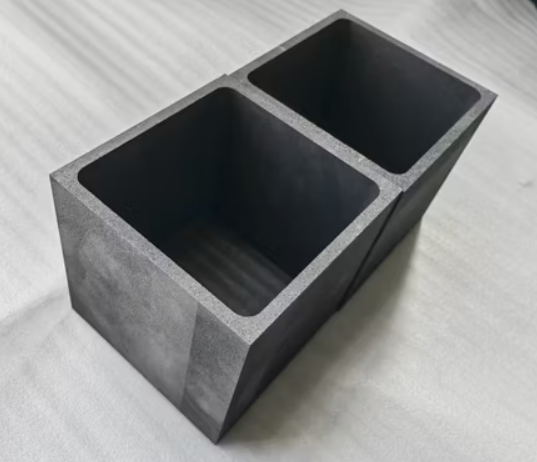 Than Chì Cho Ngành Công Nghiệp Pin
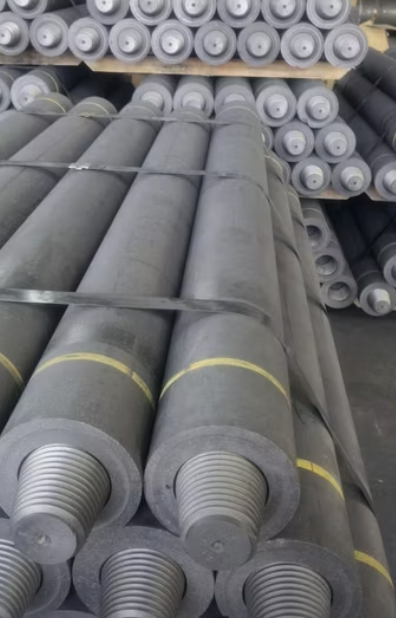 Điện Cực Than Chì
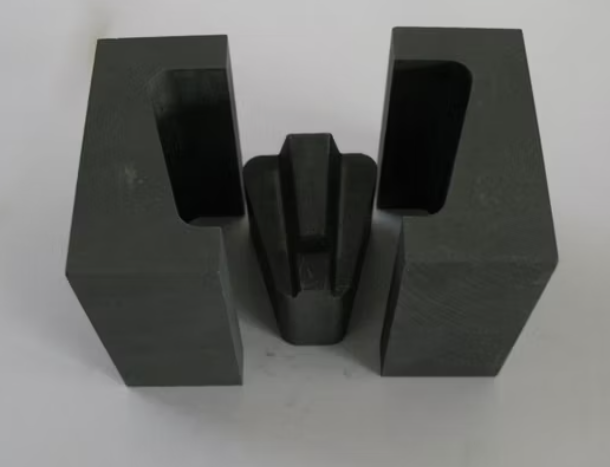 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
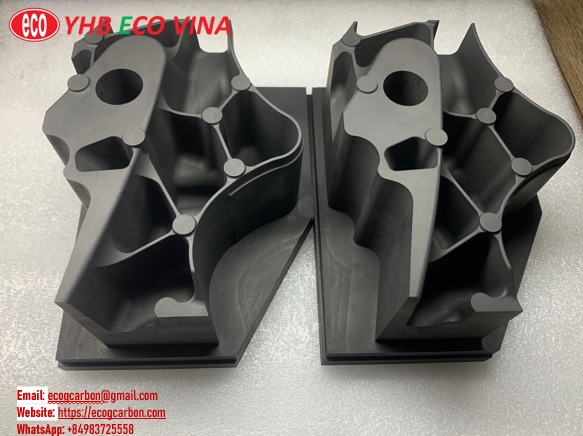
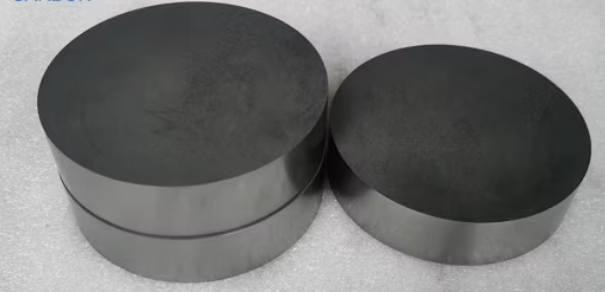 THAN CHÌ GIA CÔNG CHÍNH XÁC
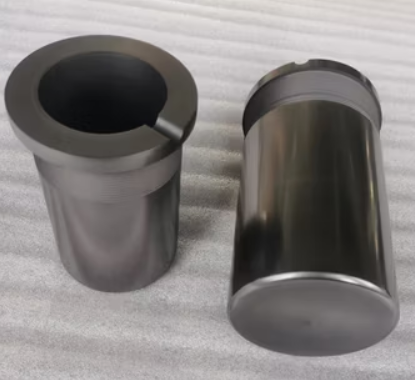 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Graphite (Than chì) là vật liệu dị hướng với cấu trúc tinh thể lớp, đặc trưng bởi độ giòn cao và khả năng mài mòn dụng cụ cắt lớn (high abrasiveness). Quá trình cắt gọt Graphite không tạo ra phoi dây như kim loại mà tạo ra các hạt bụi vi mô (micro-particulates).
Thách thức kỹ thuật nằm ở việc kiểm soát ba yếu tố cốt lõi:
Mài mòn dao cụ: Do tính chất mài mòn của các hạt Graphite.
Ổn định nhiệt: Kiểm soát biến dạng do nhiệt sinh ra trong vùng cắt.
Quản lý hạt: Thu gom bụi hiệu quả để bảo vệ môi trường và máy móc.
Trong phương pháp này, việc loại bỏ phoi và làm mát dựa hoàn toàn vào luồng khí nén hoặc hệ thống hút chân không.
Cơ chế nhiệt: Nhiệt lượng sinh ra tại vùng cắt chủ yếu được tản qua phôi, dao cụ và bức xạ vào không khí. Do không khí có nhiệt dung riêng thấp, khả năng tản nhiệt bị hạn chế. Điều này có thể dẫn đến sự gia tăng nhiệt độ cục bộ tại mũi dao, gây ảnh hưởng đến lớp phủ kim cương (Diamond Coating) nếu vượt quá ngưỡng chịu nhiệt.
Cơ chế ma sát: Không có màng bôi trơn giữa dao và phôi. Dao cụ chịu tác động mài mòn trực tiếp từ các hạt Graphite.
Đánh giá kỹ thuật: Phương pháp này loại bỏ hoàn toàn nguy cơ hình thành bùn (slurry), nhưng đặt ra thách thức lớn về việc kiểm soát bụi phát tán. Hiệu quả phụ thuộc hoàn toàn vào vận tốc dòng khí (air velocity) và thiết kế của hệ thống hút.
Phương pháp này sử dụng dung dịch làm mát (Coolant/Dielectric fluid) tràn ngập hoặc phun áp lực cao vào vùng cắt.
Hiệu ứng Bôi trơn và Làm sạch: Dung dịch tạo ra một màng thủy động lực học (hydrodynamic film) giữa lưỡi cắt và bề mặt vật liệu. Quan trọng hơn, dòng chảy liên tục cuốn trôi ngay lập tức các hạt Graphite vừa được tách ra, ngăn chặn hiện tượng "cắt lại" (re-cutting) – nguyên nhân chính gây mài mòn dao và rỗ bề mặt.
Ổn định Nhiệt (Thermal Stabilization): Chất lỏng đóng vai trò là một "bể nhiệt" (heat sink) ổn định, duy trì nhiệt độ vùng cắt ở mức thấp và đồng nhất. Điều này triệt tiêu gần như hoàn toàn sự giãn nở nhiệt của điện cực, đảm bảo kích thước gia công đạt độ chính xác micromet.
Tăng tuổi thọ dao cụ: Các nghiên cứu thực nghiệm cho thấy, nhờ giảm ma sát và nhiệt độ, tuổi thọ của dao phay phủ kim cương trong môi trường ướt có thể tăng từ 50% đến 100% so với môi trường khô.
Dựa trên các phân tích vật lý, chúng tôi đưa ra bảng so sánh các chỉ số hiệu suất như sau:
| Chỉ số Kỹ thuật | Gia công Khô (Dry) | Gia công Ướt (Wet) |
| Cơ chế thoát phoi | Khí động học (Hút chân không) | Thủy lực (Dòng chảy chất lỏng) |
| Kiểm soát nhiệt (∆T) | Thấp (Nguy cơ giãn nở nhiệt) | Cao (Ổn định nhiệt tuyệt đối) |
| Tuổi thọ dao cụ (Tool Life) | Tiêu chuẩn | Kéo dài (Do giảm ma sát & nhiệt) |
| Chất lượng bề mặt (Ra) | Tốt | Xuất sắc (Hạn chế xước do bụi) |
| Yêu cầu thiết bị | Hệ thống lọc bụi HEPA | Hệ thống lọc ly tâm/giấy lọc bùn |
| Rủi ro vật liệu | Không (Graphite khô) | Có (Hấp thụ dung dịch vào lỗ xốp) |
Sự chuyển dịch từ gia công khô sang gia công ướt là một bước tiến tất yếu trong chuỗi cung ứng khuôn mẫu chính xác cao (High-precision mold making). Mặc dù gia công ướt đòi hỏi đầu tư hệ thống xử lý chất thải phức tạp hơn, nhưng lợi ích về độ chính xác kích thước (Dimensional accuracy) và hiệu quả kinh tế từ tuổi thọ dao là không thể phủ nhận.
Vấn đề hấp thụ chất lỏng: Một lo ngại kỹ thuật của gia công ướt là tính chất xốp của Graphite có thể hấp thụ dung dịch làm mát. Để khắc phục triệt để vấn đề này, YHB ECO VINA khuyến nghị:
Sử dụng các mác Graphite mật độ cao (High-density Graphite), đặc biệt là các dòng hạt siêu mịn (Ultrafine grain) để giảm thiểu thể tích lỗ rỗng.
Áp dụng quy trình sấy nhiệt (Thermal drying cycle) tiêu chuẩn trước khi đưa điện cực vào quy trình EDM để loại bỏ hoàn toàn dung môi dư thừa, ngăn chặn hiện tượng nứt vỡ do áp suất hơi nội tại.
Để được hỗ trợ chi tiết về thông số cắt, lựa chọn vật liệu Graphite chuyên dụng cho gia công ướt, và các giải pháp dao cụ tối ưu, vui lòng liên hệ bộ phận kỹ thuật của chúng tôi.
CÔNG TY TNHH YHB ECO VINA
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA