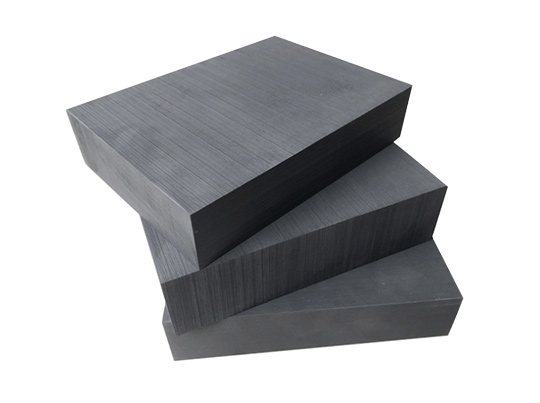
 THAN CHÌ ĐIỆN CỰC
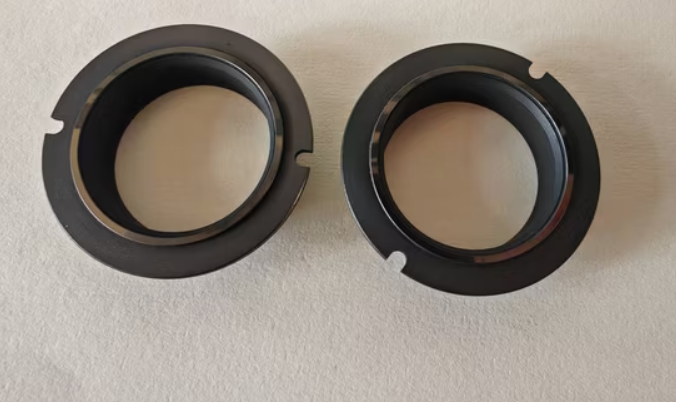 Than Chì cho Ngành Cơ Khí
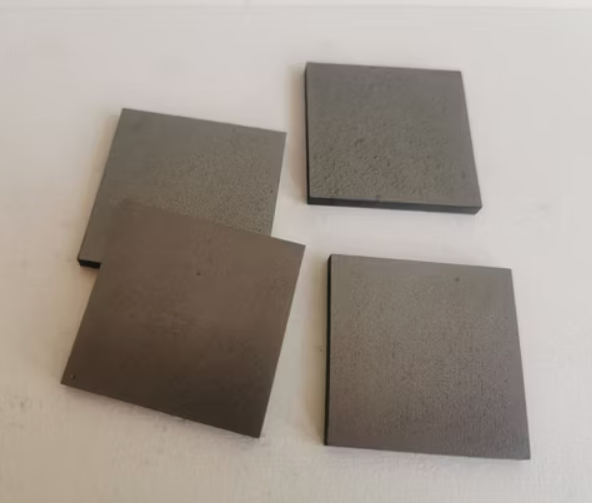 Than Chì Nhiệt Phân
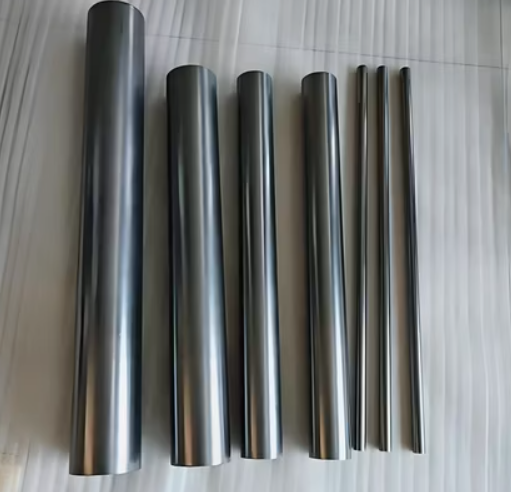 Thanh Graphite
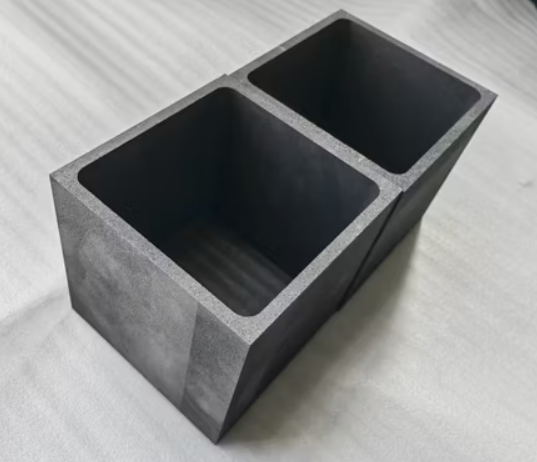 Than Chì Cho Ngành Công Nghiệp Pin
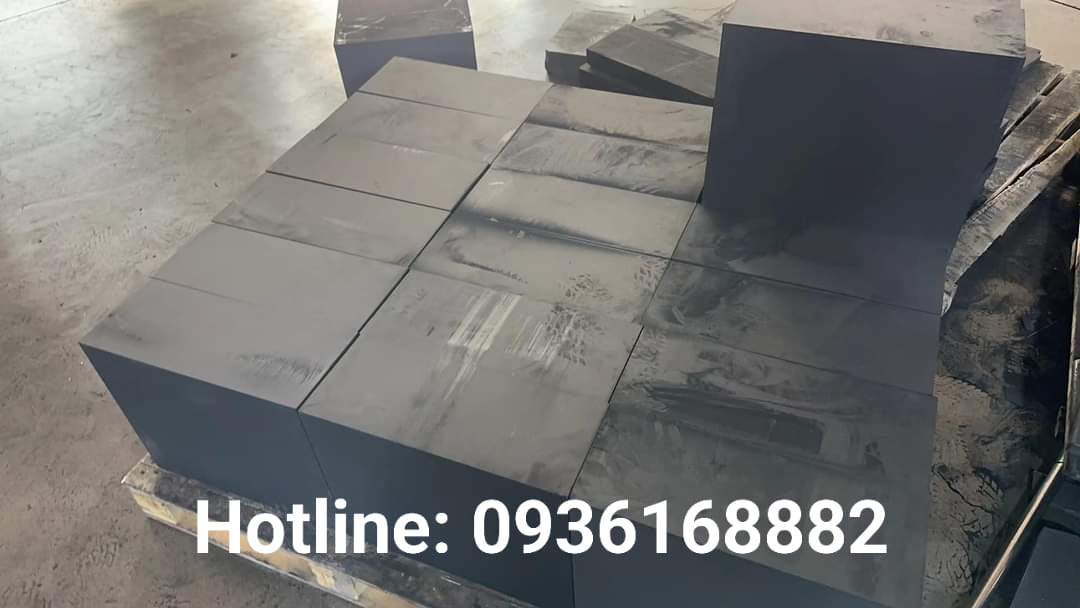
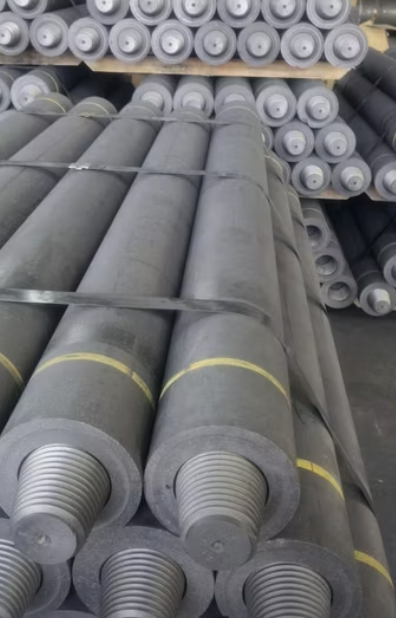 Điện Cực Than Chì
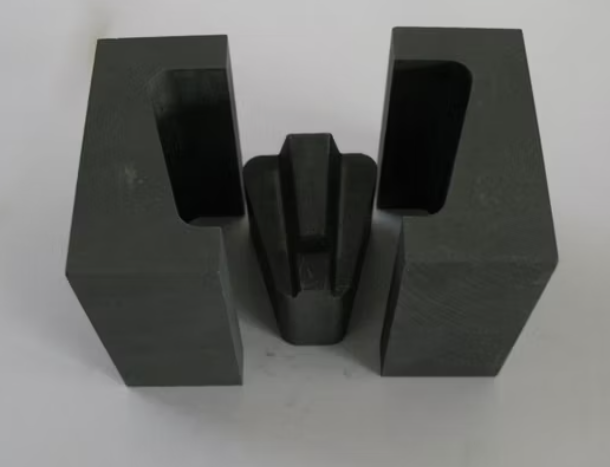 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
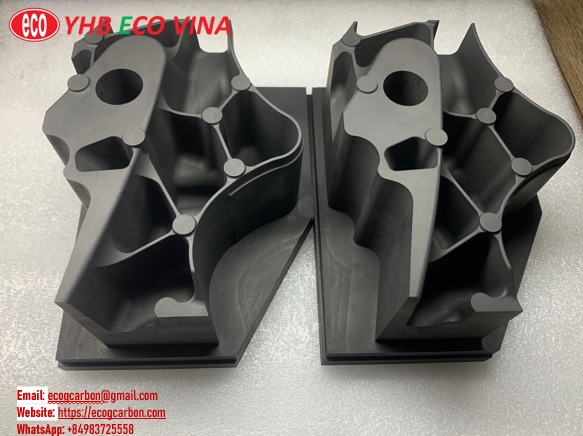
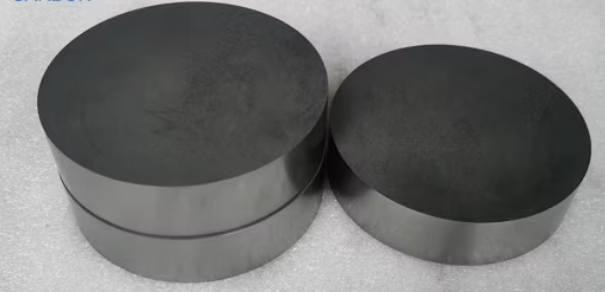 THAN CHÌ GIA CÔNG CHÍNH XÁC
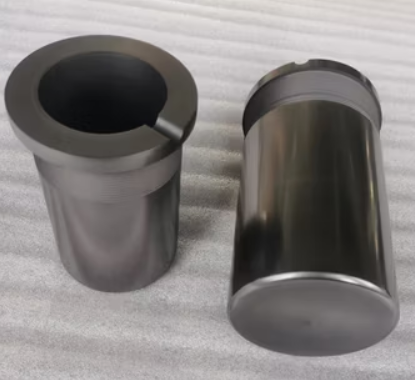 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Gia công bằng tia lửa điện (Electrical Discharge Machining - EDM) là phương pháp gia công phi truyền thống, sử dụng năng lượng nhiệt từ hàng loạt tia lửa điện để bóc tách vật liệu.
Khác với phay hay tiện, EDM không dùng lực cơ học. Thay vào đó, một hệ thống EDM tiêu chuẩn gồm hai thành phần chính:
Máy công cụ: Gắn điện cực định hình (đóng vai trò là dao).
Nguồn phát xung: Cung cấp năng lượng tần số cao, tạo ra chuỗi tia lửa điện giữa điện cực và phôi (được ngăn cách bởi lớp chất lỏng điện môi). Nhiệt độ cực cao tại điểm phóng điện sẽ làm nóng chảy và hóa hơi kim loại, tạo nên bề mặt chi tiết mong muốn.
Tại YHB ECO VINA, chúng tôi hiểu rằng hiệu suất của quá trình này phụ thuộc rất lớn vào chất lượng vật tư tiêu hao (như dây cắt, điện cực than chì, lọc dầu...).

Thế giới EDM rất đa dạng, nhưng có thể phân loại thành các nhóm chính sau:
Gia công xung định hình (Die Sinking EDM/Ram-EDM): Sử dụng điện cực thỏi (thường là Đồng hoặc Than chì) để tạo hốc.
Gia công cắt dây (Wire-cut EDM): Sử dụng dây kim loại mảnh để cắt biên dạng 2D/3D.
Khoan mồi EDM (EDM Drilling): Tạo lỗ sâu, nhỏ trên vật liệu cứng.
Gia công vi EDM (Micro EDM): Dành cho các chi tiết siêu nhỏ.
Máy phá taro (Broken Tap Remover): Giải pháp cứu cánh cho các chi tiết bị gãy mũi taro bên trong.

Cắt dây là hình thức phổ biến bậc nhất của EDM. Điểm đặc biệt nằm ở "con dao":
Dụng cụ cắt: Là một sợi dây kim loại (Đồng đỏ, Đồng thau hoặc Molipden) có đường kính siêu nhỏ từ 0,1 – 0,3mm.
Cơ chế: Dây được cuốn liên tục và di chuyển theo biên dạng lập trình sẵn (CAD/CAM) trong hệ tọa độ XY với độ chính xác lên tới 0.001mm.
Dẫn hướng: Dây được định vị chính xác nhờ cơ cấu dẫn hướng bằng kim cương (Diamond Guides).
Sự khác biệt cốt lõi giữa Cắt Dây và Xung Thỏi (Sinker):
Điện cực: Wire-cut dùng dây mảnh liên tục; Sinker dùng điện cực thỏi có hình dáng phức tạp.
Dung môi: Wire-cut thường dùng nước khử khoáng; Sinker dùng dầu EDM chuyên dụng.
Vùng phóng điện: Wire-cut phóng điện ở mặt bên của dây (180 độ); Sinker phóng điện ở mặt đầu và các góc của điện cực.

Không có công nghệ nào là hoàn hảo. Việc hiểu rõ ưu nhược điểm giúp bạn ứng dụng EDM hiệu quả nhất.
Ưu điểm vượt trội:
Bất chấp độ cứng: Gia công tốt mọi vật liệu dẫn điện, kể cả thép đã tôi, hợp kim Carbide hay kim cương đa tinh thể (PCD).
Biên dạng khó: Dễ dàng tạo ra các góc vuông, rãnh hẹp, lỗ sâu với tỷ lệ chiều dài/đường kính lớn mà dao cụ thường không làm được.
Không lực cắt: Lý tưởng cho các chi tiết mỏng, dễ vỡ vì không gây biến dạng cơ học.
Nhược điểm cần lưu ý:
Tính dẫn điện: Chỉ gia công được vật liệu dẫn điện (trừ một số loại gốm đặc biệt).
Tốc độ: Tốc độ bóc tách vật liệu chậm hơn phương pháp cắt gọt truyền thống. Thường phải gia công thô trước khi đưa vào EDM.
Biến dạng nhiệt: Do nhiệt độ vùng cắt rất cao, cần kiểm soát tốt để tránh biến đổi cấu trúc bề mặt.

Nhờ khả năng xử lý các bài toán khó, EDM hiện diện trong mọi lĩnh vực kỹ thuật cao:
Khuôn mẫu: Tạo hốc khuôn ép nhựa, khuôn đột dập, khuôn đúc áp lực.
Hàng không & Y tế: Gia công cánh tuabin, các khớp nhân tạo đòi hỏi độ chính xác tuyệt đối.
Vật liệu mới: Gia công vật liệu Composite nền sợi Carbon, sứ cách điện hay vật liệu siêu cứng Nitrit bo lập phương – những thứ mà gia công truyền thống thường gây tách lớp hoặc vỡ vụn.
Công nghệ EDM chỉ thực sự hiệu quả khi bạn kết hợp máy móc tốt với vật tư tiêu hao chuẩn (Dây cắt chất lượng, Điện cực Than chì đúng mác, Dầu/Nước tản nhiệt tốt). YHB ECO VINA tự hào là đối tác cung cấp giải pháp vật tư EDM hàng đầu, giúp bạn tối ưu hóa quy trình gia công, giảm chi phí và nâng cao chất lượng sản phẩm.
Hãy liên hệ ngay với chúng tôi để được tư vấn kỹ thuật chuyên sâu:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn
Gia công bằng tia lửa điện (Electrical Discharge Machining - EDM) là phương pháp gia công phi truyền thống, sử dụng năng lượng nhiệt từ hàng loạt tia lửa điện để bóc tách vật liệu.
Khác với phay hay tiện, EDM không dùng lực cơ học. Thay vào đó, một hệ thống EDM tiêu chuẩn gồm hai thành phần chính:
Máy công cụ: Gắn điện cực định hình (đóng vai trò là dao).
Nguồn phát xung: Cung cấp năng lượng tần số cao, tạo ra chuỗi tia lửa điện giữa điện cực và phôi (được ngăn cách bởi lớp chất lỏng điện môi). Nhiệt độ cực cao tại điểm phóng điện sẽ làm nóng chảy và hóa hơi kim loại, tạo nên bề mặt chi tiết mong muốn.
Tại YHB ECO VINA, chúng tôi hiểu rằng hiệu suất của quá trình này phụ thuộc rất lớn vào chất lượng vật tư tiêu hao (như dây cắt, điện cực than chì, lọc dầu...).
Thế giới EDM rất đa dạng, nhưng có thể phân loại thành các nhóm chính sau:
Gia công xung định hình (Die Sinking EDM/Ram-EDM): Sử dụng điện cực thỏi (thường là Đồng hoặc Than chì) để tạo hốc.
Gia công cắt dây (Wire-cut EDM): Sử dụng dây kim loại mảnh để cắt biên dạng 2D/3D.
Khoan mồi EDM (EDM Drilling): Tạo lỗ sâu, nhỏ trên vật liệu cứng.
Gia công vi EDM (Micro EDM): Dành cho các chi tiết siêu nhỏ.
Máy phá taro (Broken Tap Remover): Giải pháp cứu cánh cho các chi tiết bị gãy mũi taro bên trong.
Cắt dây là hình thức phổ biến bậc nhất của EDM. Điểm đặc biệt nằm ở "con dao":
Dụng cụ cắt: Là một sợi dây kim loại (Đồng đỏ, Đồng thau hoặc Molipden) có đường kính siêu nhỏ từ 0,1 – 0,3mm.
Cơ chế: Dây được cuốn liên tục và di chuyển theo biên dạng lập trình sẵn (CAD/CAM) trong hệ tọa độ XY với độ chính xác lên tới 0.001mm.
Dẫn hướng: Dây được định vị chính xác nhờ cơ cấu dẫn hướng bằng kim cương (Diamond Guides).
Sự khác biệt cốt lõi giữa Cắt Dây và Xung Thỏi (Sinker):
Điện cực: Wire-cut dùng dây mảnh liên tục; Sinker dùng điện cực thỏi có hình dáng phức tạp.
Dung môi: Wire-cut thường dùng nước khử khoáng; Sinker dùng dầu EDM chuyên dụng.
Vùng phóng điện: Wire-cut phóng điện ở mặt bên của dây (180 độ); Sinker phóng điện ở mặt đầu và các góc của điện cực.
Không có công nghệ nào là hoàn hảo. Việc hiểu rõ ưu nhược điểm giúp bạn ứng dụng EDM hiệu quả nhất.
Ưu điểm vượt trội:
Bất chấp độ cứng: Gia công tốt mọi vật liệu dẫn điện, kể cả thép đã tôi, hợp kim Carbide hay kim cương đa tinh thể (PCD).
Biên dạng khó: Dễ dàng tạo ra các góc vuông, rãnh hẹp, lỗ sâu với tỷ lệ chiều dài/đường kính lớn mà dao cụ thường không làm được.
Không lực cắt: Lý tưởng cho các chi tiết mỏng, dễ vỡ vì không gây biến dạng cơ học.
Nhược điểm cần lưu ý:
Tính dẫn điện: Chỉ gia công được vật liệu dẫn điện (trừ một số loại gốm đặc biệt).
Tốc độ: Tốc độ bóc tách vật liệu chậm hơn phương pháp cắt gọt truyền thống. Thường phải gia công thô trước khi đưa vào EDM.
Biến dạng nhiệt: Do nhiệt độ vùng cắt rất cao, cần kiểm soát tốt để tránh biến đổi cấu trúc bề mặt.
Nhờ khả năng xử lý các bài toán khó, EDM hiện diện trong mọi lĩnh vực kỹ thuật cao:
Khuôn mẫu: Tạo hốc khuôn ép nhựa, khuôn đột dập, khuôn đúc áp lực.
Hàng không & Y tế: Gia công cánh tuabin, các khớp nhân tạo đòi hỏi độ chính xác tuyệt đối.
Vật liệu mới: Gia công vật liệu Composite nền sợi Carbon, sứ cách điện hay vật liệu siêu cứng Nitrit bo lập phương – những thứ mà gia công truyền thống thường gây tách lớp hoặc vỡ vụn.
Công nghệ EDM chỉ thực sự hiệu quả khi bạn kết hợp máy móc tốt với vật tư tiêu hao chuẩn (Dây cắt chất lượng, Điện cực Than chì đúng mác, Dầu/Nước tản nhiệt tốt). YHB ECO VINA tự hào là đối tác cung cấp giải pháp vật tư EDM hàng đầu, giúp bạn tối ưu hóa quy trình gia công, giảm chi phí và nâng cao chất lượng sản phẩm.
Hãy liên hệ ngay với chúng tôi để được tư vấn kỹ thuật chuyên sâu:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA