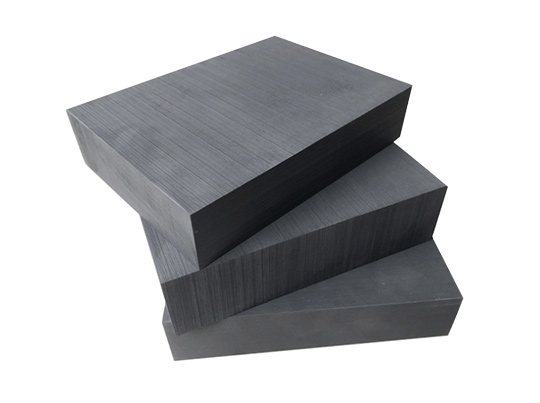
 THAN CHÌ ĐIỆN CỰC
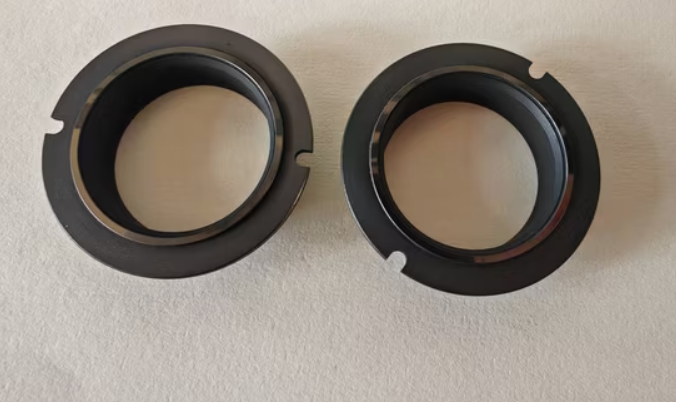 Than Chì cho Ngành Cơ Khí
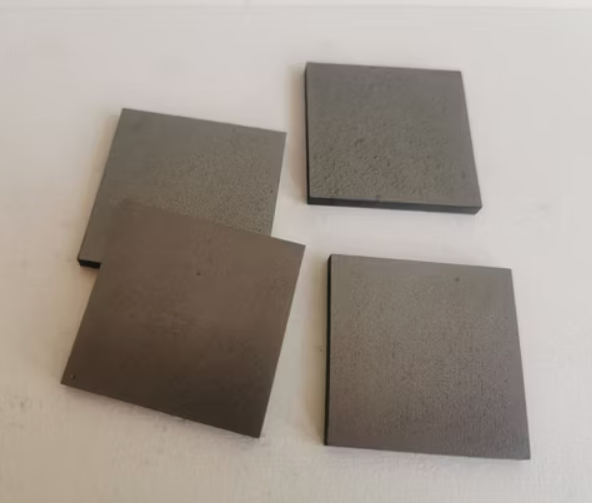 Than Chì Nhiệt Phân
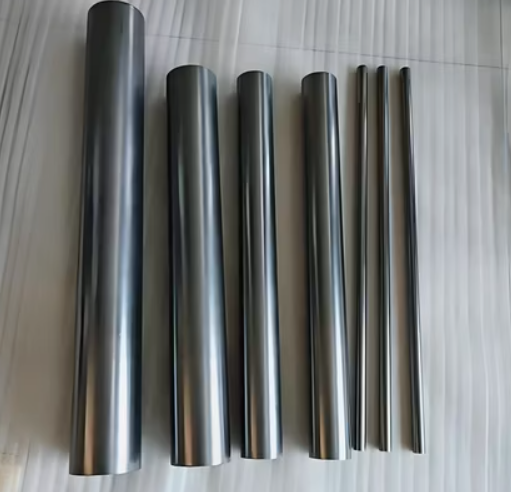 Thanh Graphite
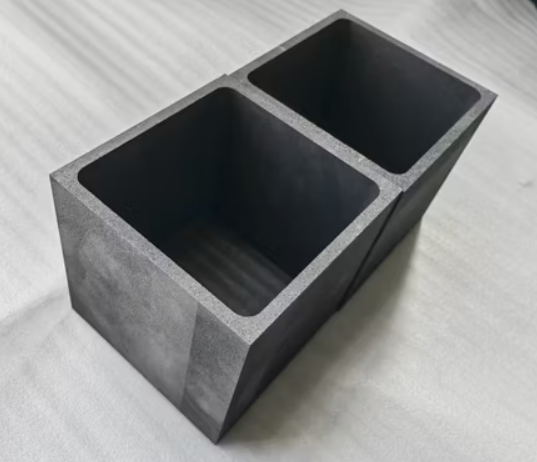 Than Chì Cho Ngành Công Nghiệp Pin
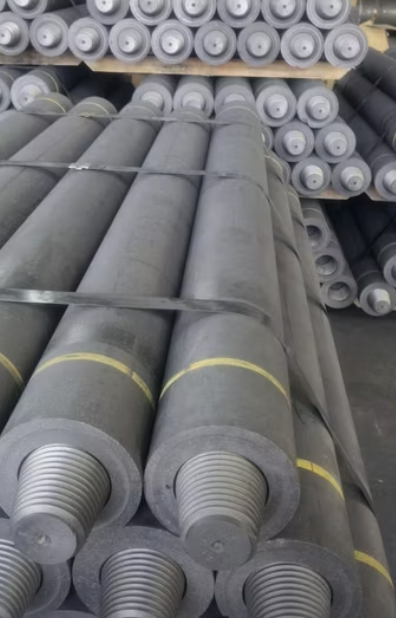 Điện Cực Than Chì
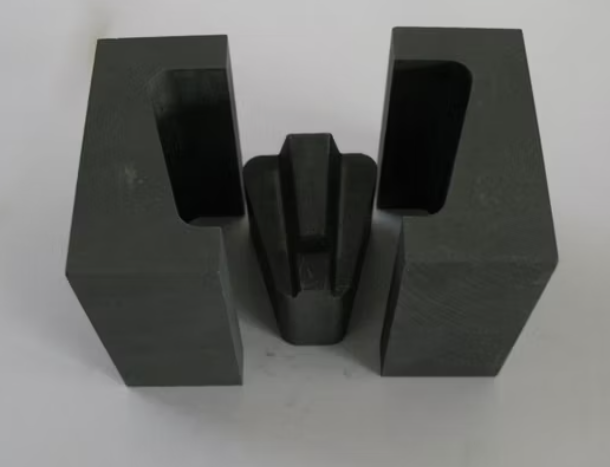 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
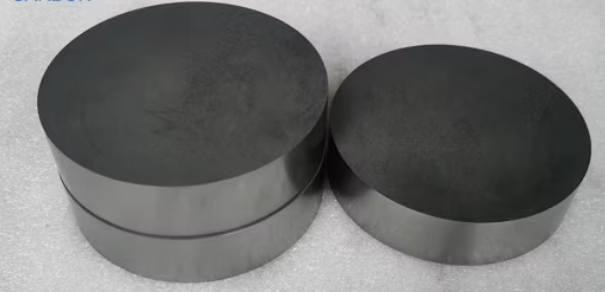 THAN CHÌ GIA CÔNG CHÍNH XÁC
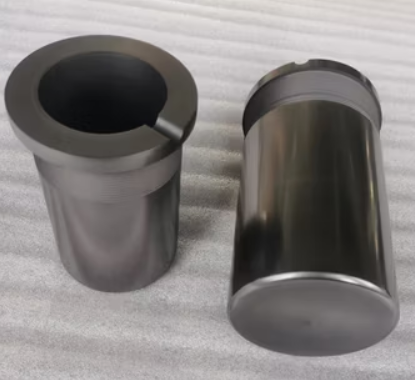 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI



 Giới thiệu về YHB ECO VINA

2. Ưu điểm độc nhất vô nhị: "Bất chấp độ cứng"
Tại YHB ECO VINA, chúng tôi thường xuyên tư vấn giải pháp cho các vật liệu khó. EDM sở hữu những lợi thế mà máy phay CNC truyền thống không thể sao chép:
-
Độ cứng không thành vấn đề: Miễn là vật liệu dẫn điện, EDM có thể gia công được tất cả. Từ Thép tôi, Carbide (Hợp kim cứng), Titan, cho đến các siêu hợp kim như Inconel, Hastelloy, Waspaloy...
-
Không ứng suất cơ học: Do điện cực không bao giờ chạm trực tiếp vào phôi (luôn có khe hở phóng điện), không có lực cắt cơ học được tạo ra. Điều này lý tưởng để gia công các chi tiết mỏng manh, dễ vỡ hoặc các cấu trúc tổ ong (bọt kim loại) mà không làm biến dạng chúng.
-
Độ chính xác cao: Có thể khoan các lỗ siêu nhỏ (0.13mm - 0.2mm) hoặc cắt các biên dạng phức tạp với dung sai micromet.

3. Các biến thể của công nghệ EDM
Tùy thuộc vào hình dạng điện cực, EDM được chia thành các nhóm chính:
-
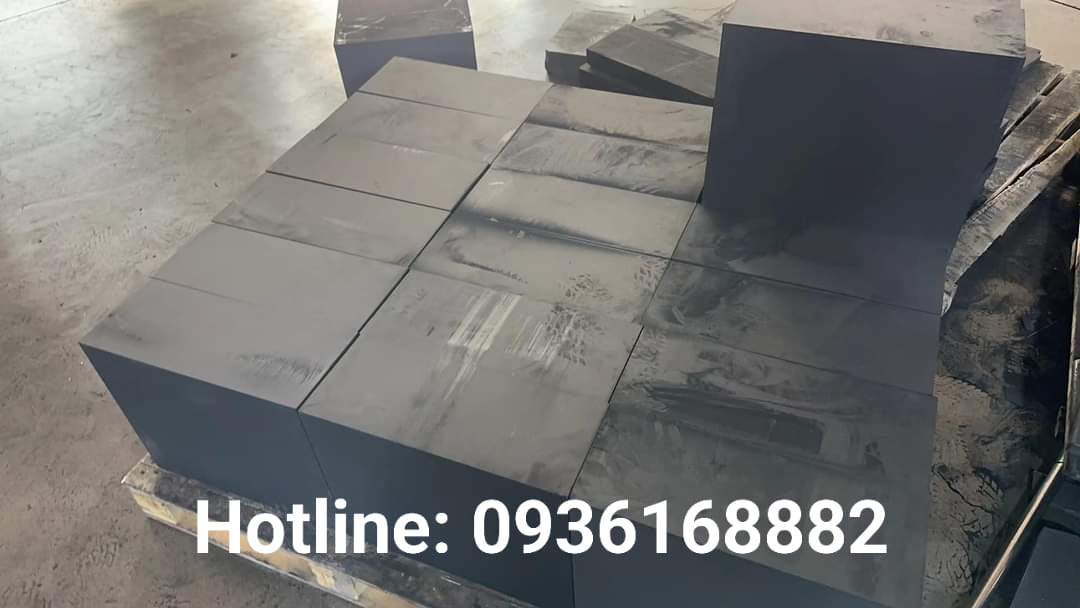
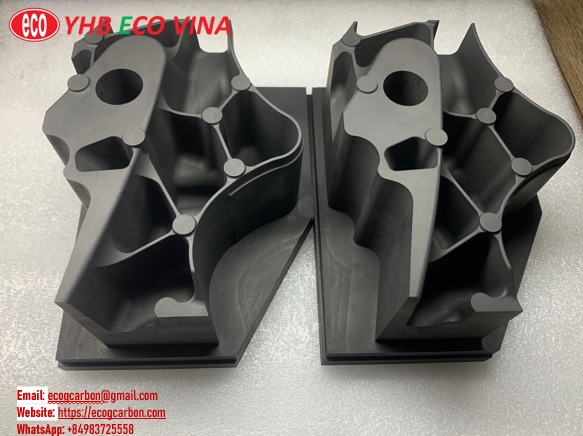
Xung định hình (Die Sinking / Ram EDM): Sử dụng điện cực thỏi (thường là Than chì hoặc Đồng) có hình dáng âm bản của chi tiết để "in" hình dạng đó vào phôi. Đây là thế mạnh của YHB với các dòng điện cực Graphite cao cấp.
-
Cắt dây (Wire-cut EDM / EDWC): Sử dụng một sợi dây kim loại mảnh chuyển động liên tục như một lưỡi cưa nhiệt để cắt biên dạng 2D/3D.
-
Khoan EDM (EDM Drilling): Chuyên dùng để tạo lỗ sâu và nhỏ.
-
Các biến thể khác: Phay EDM (dùng điện cực quay), Mài EDM (EDG), Cưa EDM (EDS).
4. Hướng dẫn thiết kế và Lưu ý kỹ thuật
Để tối ưu hóa quy trình EDM, các kỹ sư cần lưu ý:
-
Thiết kế điện cực: Đối với xung định hình, điện cực cần được thiết kế với các đường dẫn thoát khí/thoát phoi hợp lý để dòng chảy điện môi có thể cuốn trôi cặn bẩn. Nếu phoi bị kẹt, sẽ gây ra hiện tượng hồ quang (cháy bề mặt).
-
Vùng ảnh hưởng nhiệt (HAZ): Nhiệt độ cao của tia lửa sẽ tạo ra một lớp bề mặt bị biến đổi cấu trúc (Recast layer) hoặc vùng ảnh hưởng nhiệt. Đối với các chi tiết chịu mỏi (như trong hàng không), lớp này có thể cần phải được loại bỏ bằng cách đánh bóng hoặc mài sau đó.
-
Tốc độ vs. Độ bóng: Dòng điện càng cao, tốc độ cắt càng nhanh nhưng bề mặt càng thô. Ngược lại, xung ngắn và dòng thấp cho bề mặt mịn nhưng tốn thời gian hơn.
5. Phân tích Kinh tế học: Chậm mà Chắc
EDM không phải là phương pháp dành cho sản xuất đại trà các chi tiết đơn giản.
-
Chi phí: Chi phí đầu tư máy móc và dụng cụ (điện cực) tương đối thấp so với các trung tâm gia công 5 trục phức tạp. Quá trình có thể tự động hóa hoàn toàn, giảm chi phí nhân công (ước tính tổng chi phí vận hành khoảng £20/giờ tại các thị trường phát triển).
-
Tốc độ: Tốc độ cắt chậm (tính bằng mm/phút).
-
Kết luận: EDM cực kỳ kinh tế cho các lô hàng nhỏ, hàng mẫu (prototype) hoặc các khuôn mẫu giá trị cao mà các phương pháp khác không thể thực hiện được.
Liên hệ tư vấn giải pháp vật liệu EDM
Công nghệ EDM chỉ thực sự hiệu quả khi bạn sở hữu vật liệu điện cực chất lượng. Một điện cực Than chì (Graphite) tốt sẽ giúp tăng tốc độ gia công và giảm hao mòn, trong khi một cuộn dây cắt chuẩn sẽ đảm bảo độ chính xác tuyệt đối. YHB ECO VINA tự hào là đối tác cung cấp toàn diện các giải pháp vật tư tiêu hao cho máy EDM (Graphite, Dây cắt, Dầu, Lọc...).
Hãy liên hệ với chúng tôi để được tư vấn kỹ thuật chuyên sâu:
-
Hotline/Zalo: 0936 168 882
-
Email: sales@yhb.com.vn