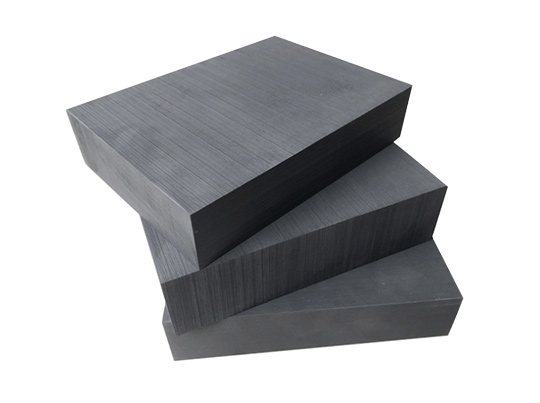
 THAN CHÌ ĐIỆN CỰC
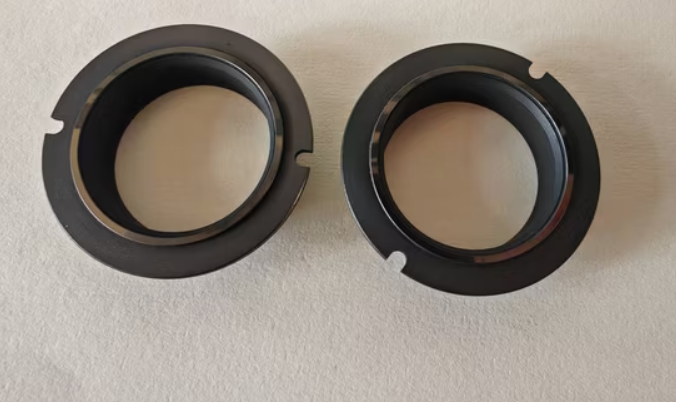 Than Chì cho Ngành Cơ Khí
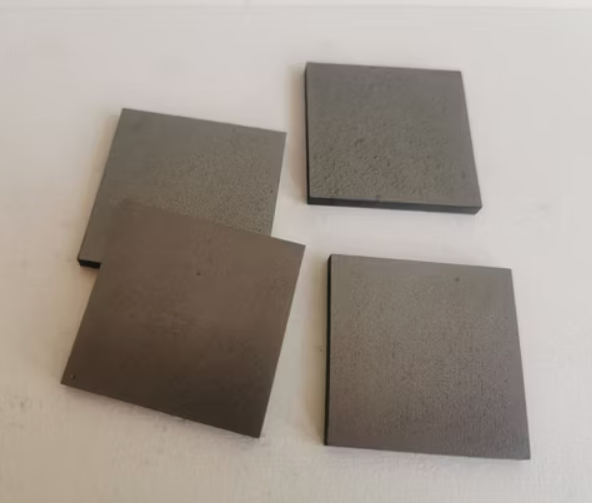 Than Chì Nhiệt Phân
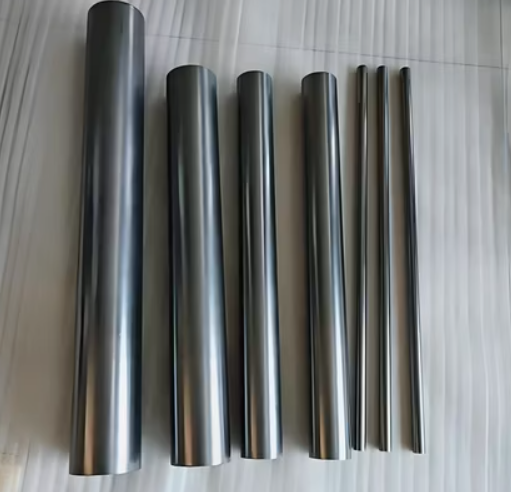 Thanh Graphite
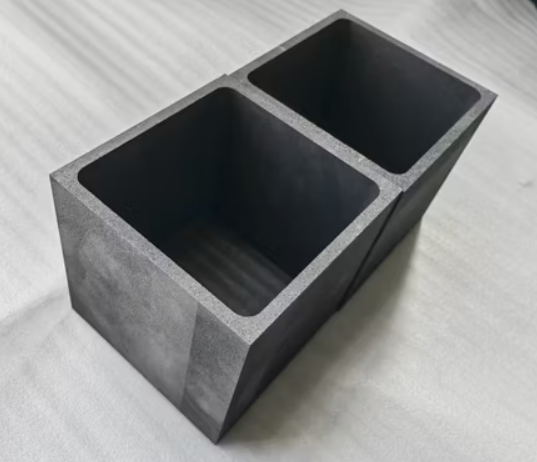 Than Chì Cho Ngành Công Nghiệp Pin
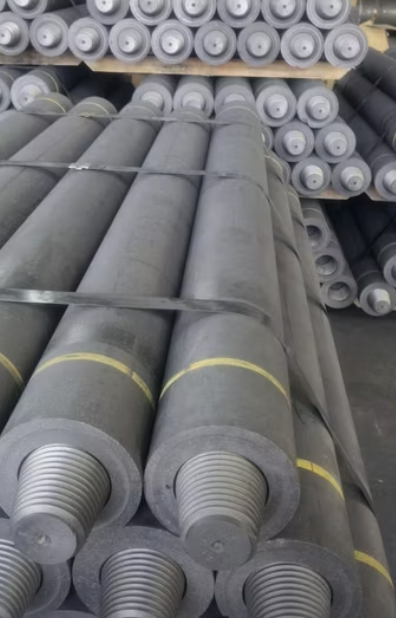 Điện Cực Than Chì
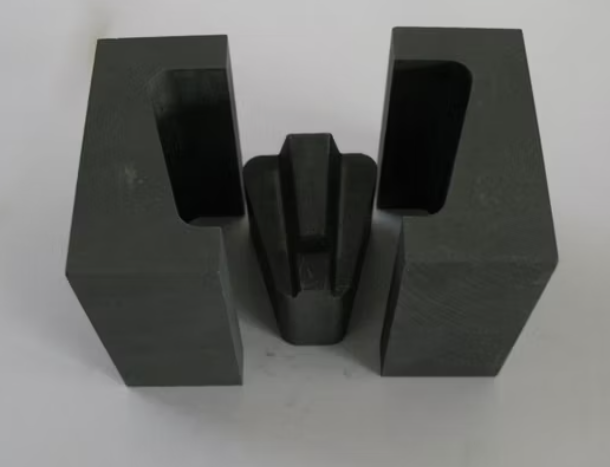 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
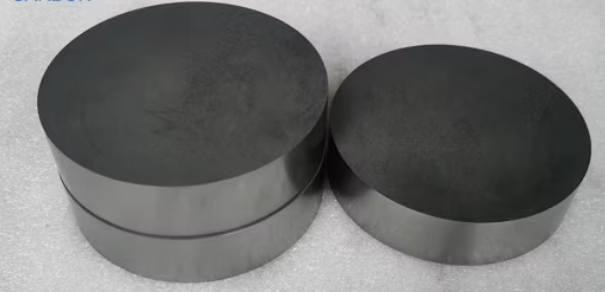 THAN CHÌ GIA CÔNG CHÍNH XÁC
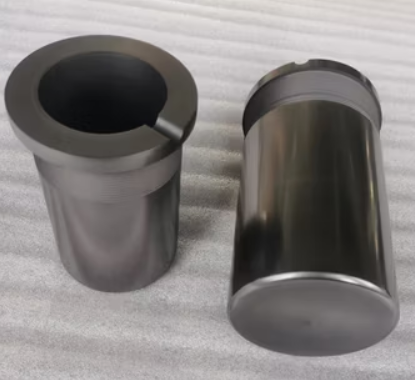 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Gia công xung điện (Electrical Discharge Machining - EDM), hay còn gọi là gia công tia lửa điện, là một phương pháp gia công phi truyền thống mang tính cách mạng trong ngành cơ khí chính xác. Đặc biệt trong lĩnh vực chế tạo khuôn mẫu, nơi các vật liệu siêu cứng và biên dạng phức tạp là rào cản lớn đối với máy CNC thông thường, EDM trở thành giải pháp không thể thay thế.
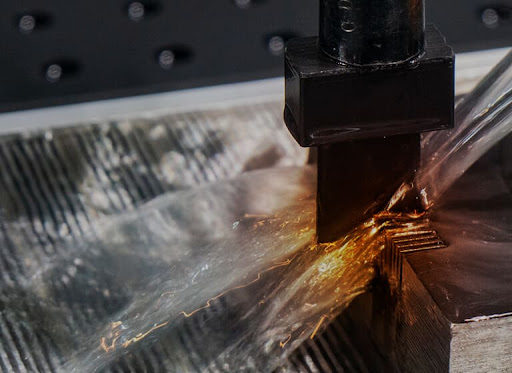
Mặc dù hiện tượng ăn mòn do phóng điện được phát hiện từ thế kỷ 19, nhưng phải đến năm 1943, hai vợ chồng giáo sư người Nga là Boris và Natalya Lazarenko mới chính thức đưa phương pháp này vào ứng dụng thực tế.
Nguyên lý hoạt động: Bản chất của EDM là quá trình bóc tách vật liệu bằng nhiệt năng cực lớn sinh ra từ chuỗi tia lửa điện gián đoạn.
Thiết lập: Một điện cực (đóng vai trò là dao cắt) và phôi (vật liệu cần cắt) được đặt gần nhau nhưng không chạm nhau, ngâm trong dung dịch cách điện (chất điện môi).
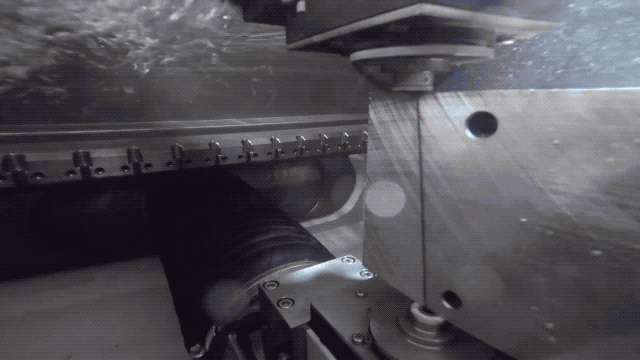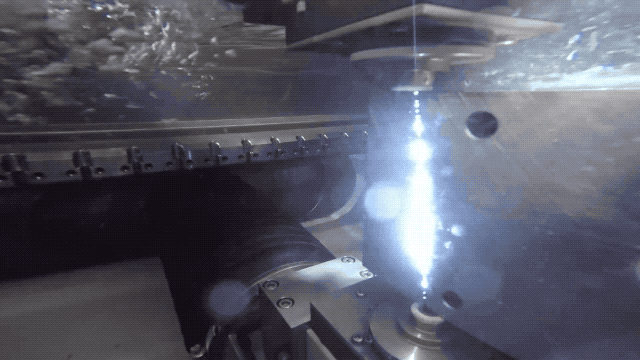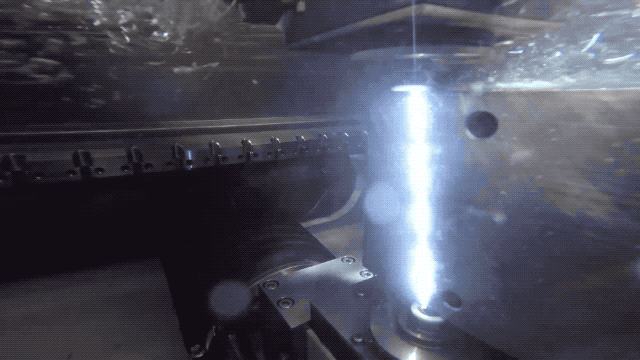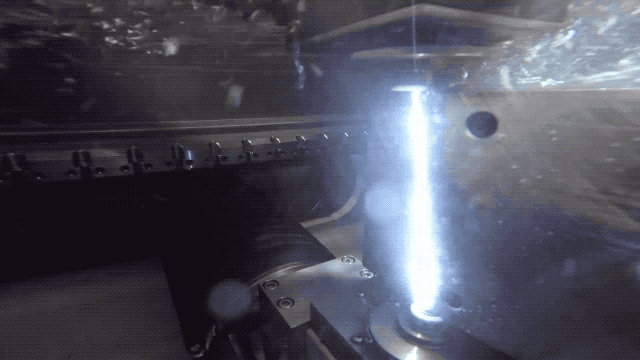
Phóng điện: Khi đặt một điện áp đủ lớn, chất điện môi bị ion hóa, tạo ra kênh dẫn điện. Một tia lửa điện phóng qua khe hở (Gap), tạo ra nhiệt độ cục bộ lên tới 12.000°C.
Ăn mòn: Nhiệt độ này làm nóng chảy và bay hơi tức thì một lượng nhỏ vật liệu trên bề mặt phôi. Áp lực va đập từ quá trình giãn nở khí giúp đẩy phoi ra khỏi vùng gia công.
Để một máy EDM hoạt động hiệu quả, cần sự phối hợp chính xác của các yếu tố sau:
Nguồn phát xung (Generator): Cung cấp dòng điện một chiều tần số cao (50 – 500kHz). Đây là "trái tim" quyết định độ nhám bề mặt và tốc độ cắt.
Hệ thống điều khiển CNC: Duy trì khoảng cách phóng điện (Gap) ổn định. Nếu quá gần sẽ gây ngắn mạch (short circuit), quá xa sẽ không phóng điện được.
Chất điện môi (Dielectric Fluid): Thường là dầu EDM chuyên dụng hoặc nước khử khoáng (đối với máy cắt dây). Nó vừa làm mát, vừa cách điện và cuốn trôi phoi.
Điện cực (Electrode): Đây là yếu tố the chốt quyết định hình dáng và độ chính xác của sản phẩm.
Tại YHB Eco Vina, chúng tôi luôn nhấn mạnh với khách hàng: "Máy tốt chỉ phát huy tác dụng khi đi kèm với vật liệu điện cực chuẩn".
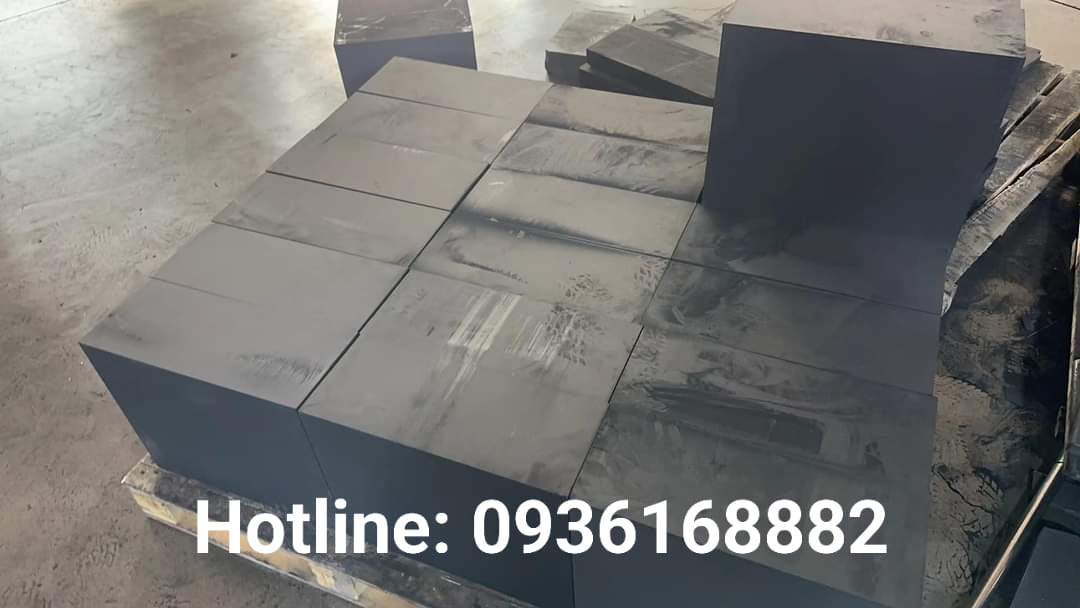
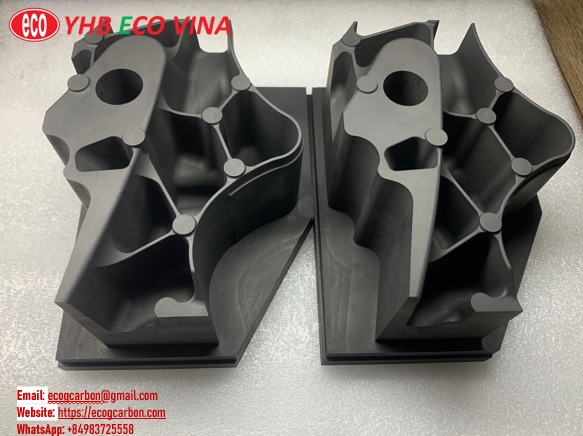
Than chì (Graphite): Là vật liệu "vua" trong gia công khuôn mẫu hiện đại. Graphite chịu nhiệt cực tốt, ít bị hao mòn (wear ratio thấp) và tốc độ gia công nhanh hơn đồng đỏ gấp 3 lần. Các dòng than chì cao cấp (như Poco Graphite mà YHB cung cấp) cho phép gia công các chi tiết siêu tinh xảo.
Đồng đỏ (Copper): Phù hợp cho các bề mặt cần độ bóng cao sau gia công, tuy nhiên tốc độ gia công chậm hơn và khó gia công các chi tiết mỏng.
Dây cắt (Wire): Đối với máy Wire-cut, dây đồng hoặc dây phủ kẽm/graphite chất lượng cao sẽ đảm bảo độ thẳng và hạn chế đứt dây.
Máy xung định hình (Die Sinking EDM): Sử dụng điện cực thỏi (thường là Graphite hoặc Đồng) có hình dáng âm bản của chi tiết. Chuyên dùng để tạo hốc khuôn, logo, chữ nổi.
Máy cắt dây (Wire-cut EDM): Sử dụng một sợi dây kim loại mảnh (Ø0.1 – 0.3mm) chuyển động liên tục để cắt phôi theo biên dạng 2D phức tạp. Độ chính xác cực cao, có thể đạt ±0.001mm.
Máy khoan EDM (EDM Drilling): Chuyên dụng để khoan các lỗ sâu, nhỏ trên vật liệu cứng (ví dụ: lỗ khởi động cho dây cắt hoặc lỗ thoát khí khuôn).
Ưu điểm vượt trội:
Bất chấp độ cứng: Gia công tốt các vật liệu siêu cứng như Thép tôi, Hợp kim cứng (Carbide), Tungsten mà dao phay CNC chịu thua.
Biên dạng khó: Dễ dàng tạo ra các góc vuông sắc cạnh, các hốc sâu và hẹp mà dao cụ truyền thống không thể tiếp cận.
Không lực cơ học: Do không có tiếp xúc trực tiếp, chi tiết mỏng không bị biến dạng cong vênh.
Hạn chế cần lưu ý:
Tốc độ: Chậm hơn so với phay/tiện truyền thống. Do đó, EDM thường là công đoạn gia công tinh cuối cùng.
Vật liệu dẫn điện: Chỉ áp dụng được cho vật liệu dẫn điện (trừ một số vật liệu gốm bán dẫn đặc biệt).
Gia công xung điện là một phương pháp đòi hỏi sự am hiểu sâu sắc về sự tương tác giữa: Nguồn điện - Vật liệu điện cực - Chất điện môi.
Là đơn vị tiên phong cung cấp giải pháp vật liệu cho ngành khuôn mẫu, YHB Eco Vina không chỉ cung cấp máy móc mà còn mang đến hệ sinh thái vật tư tiêu hao chất lượng cao (Than chì, Dây cắt, Dầu EDM, Lọc...) giúp tối ưu hóa quy trình sản xuất của bạn.
Liên hệ ngay với chuyên gia của chúng tôi để được tư vấn giải pháp EDM tối ưu chi phí:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn
Gia công xung điện (Electrical Discharge Machining - EDM), hay còn gọi là gia công tia lửa điện, là một phương pháp gia công phi truyền thống mang tính cách mạng trong ngành cơ khí chính xác. Đặc biệt trong lĩnh vực chế tạo khuôn mẫu, nơi các vật liệu siêu cứng và biên dạng phức tạp là rào cản lớn đối với máy CNC thông thường, EDM trở thành giải pháp không thể thay thế.
Mặc dù hiện tượng ăn mòn do phóng điện được phát hiện từ thế kỷ 19, nhưng phải đến năm 1943, hai vợ chồng giáo sư người Nga là Boris và Natalya Lazarenko mới chính thức đưa phương pháp này vào ứng dụng thực tế.
Nguyên lý hoạt động: Bản chất của EDM là quá trình bóc tách vật liệu bằng nhiệt năng cực lớn sinh ra từ chuỗi tia lửa điện gián đoạn.
Thiết lập: Một điện cực (đóng vai trò là dao cắt) và phôi (vật liệu cần cắt) được đặt gần nhau nhưng không chạm nhau, ngâm trong dung dịch cách điện (chất điện môi).
Phóng điện: Khi đặt một điện áp đủ lớn, chất điện môi bị ion hóa, tạo ra kênh dẫn điện. Một tia lửa điện phóng qua khe hở (Gap), tạo ra nhiệt độ cục bộ lên tới 12.000°C.
Ăn mòn: Nhiệt độ này làm nóng chảy và bay hơi tức thì một lượng nhỏ vật liệu trên bề mặt phôi. Áp lực va đập từ quá trình giãn nở khí giúp đẩy phoi ra khỏi vùng gia công.
Để một máy EDM hoạt động hiệu quả, cần sự phối hợp chính xác của các yếu tố sau:
Nguồn phát xung (Generator): Cung cấp dòng điện một chiều tần số cao (50 – 500kHz). Đây là "trái tim" quyết định độ nhám bề mặt và tốc độ cắt.
Hệ thống điều khiển CNC: Duy trì khoảng cách phóng điện (Gap) ổn định. Nếu quá gần sẽ gây ngắn mạch (short circuit), quá xa sẽ không phóng điện được.
Chất điện môi (Dielectric Fluid): Thường là dầu EDM chuyên dụng hoặc nước khử khoáng (đối với máy cắt dây). Nó vừa làm mát, vừa cách điện và cuốn trôi phoi.
Điện cực (Electrode): Đây là yếu tố the chốt quyết định hình dáng và độ chính xác của sản phẩm.
Tại YHB Eco Vina, chúng tôi luôn nhấn mạnh với khách hàng: "Máy tốt chỉ phát huy tác dụng khi đi kèm với vật liệu điện cực chuẩn".
Than chì (Graphite): Là vật liệu "vua" trong gia công khuôn mẫu hiện đại. Graphite chịu nhiệt cực tốt, ít bị hao mòn (wear ratio thấp) và tốc độ gia công nhanh hơn đồng đỏ gấp 3 lần. Các dòng than chì cao cấp (như Poco Graphite mà YHB cung cấp) cho phép gia công các chi tiết siêu tinh xảo.
Đồng đỏ (Copper): Phù hợp cho các bề mặt cần độ bóng cao sau gia công, tuy nhiên tốc độ gia công chậm hơn và khó gia công các chi tiết mỏng.
Dây cắt (Wire): Đối với máy Wire-cut, dây đồng hoặc dây phủ kẽm/graphite chất lượng cao sẽ đảm bảo độ thẳng và hạn chế đứt dây.
Máy xung định hình (Die Sinking EDM): Sử dụng điện cực thỏi (thường là Graphite hoặc Đồng) có hình dáng âm bản của chi tiết. Chuyên dùng để tạo hốc khuôn, logo, chữ nổi.
Máy cắt dây (Wire-cut EDM): Sử dụng một sợi dây kim loại mảnh (Ø0.1 – 0.3mm) chuyển động liên tục để cắt phôi theo biên dạng 2D phức tạp. Độ chính xác cực cao, có thể đạt ±0.001mm.
Máy khoan EDM (EDM Drilling): Chuyên dụng để khoan các lỗ sâu, nhỏ trên vật liệu cứng (ví dụ: lỗ khởi động cho dây cắt hoặc lỗ thoát khí khuôn).
Ưu điểm vượt trội:
Bất chấp độ cứng: Gia công tốt các vật liệu siêu cứng như Thép tôi, Hợp kim cứng (Carbide), Tungsten mà dao phay CNC chịu thua.
Biên dạng khó: Dễ dàng tạo ra các góc vuông sắc cạnh, các hốc sâu và hẹp mà dao cụ truyền thống không thể tiếp cận.
Không lực cơ học: Do không có tiếp xúc trực tiếp, chi tiết mỏng không bị biến dạng cong vênh.
Hạn chế cần lưu ý:
Tốc độ: Chậm hơn so với phay/tiện truyền thống. Do đó, EDM thường là công đoạn gia công tinh cuối cùng.
Vật liệu dẫn điện: Chỉ áp dụng được cho vật liệu dẫn điện (trừ một số vật liệu gốm bán dẫn đặc biệt).
Gia công xung điện là một phương pháp đòi hỏi sự am hiểu sâu sắc về sự tương tác giữa: Nguồn điện - Vật liệu điện cực - Chất điện môi.
Là đơn vị tiên phong cung cấp giải pháp vật liệu cho ngành khuôn mẫu, YHB Eco Vina không chỉ cung cấp máy móc mà còn mang đến hệ sinh thái vật tư tiêu hao chất lượng cao (Than chì, Dây cắt, Dầu EDM, Lọc...) giúp tối ưu hóa quy trình sản xuất của bạn.
Liên hệ ngay với chuyên gia của chúng tôi để được tư vấn giải pháp EDM tối ưu chi phí:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA