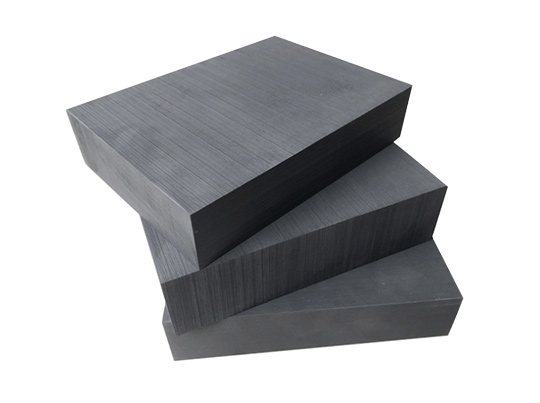
 THAN CHÌ ĐIỆN CỰC
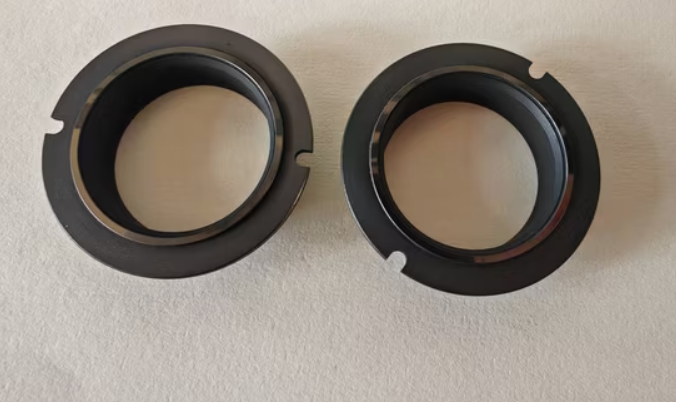 Than Chì cho Ngành Cơ Khí
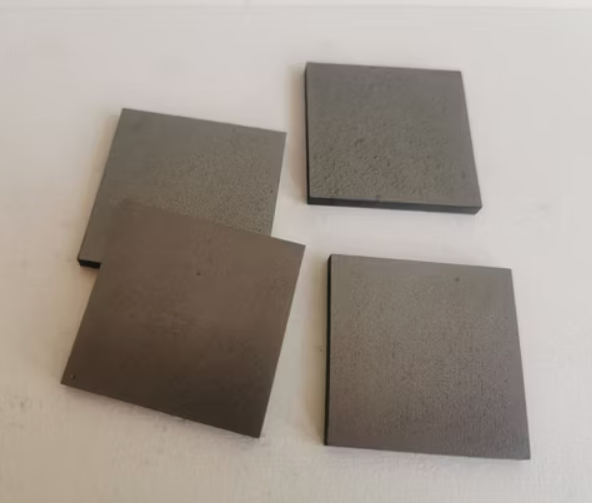 Than Chì Nhiệt Phân
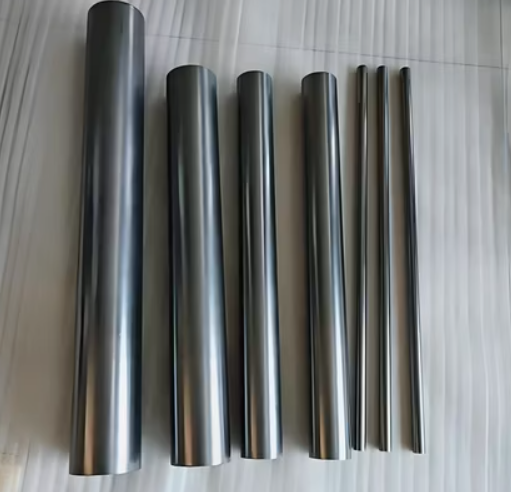 Thanh Graphite
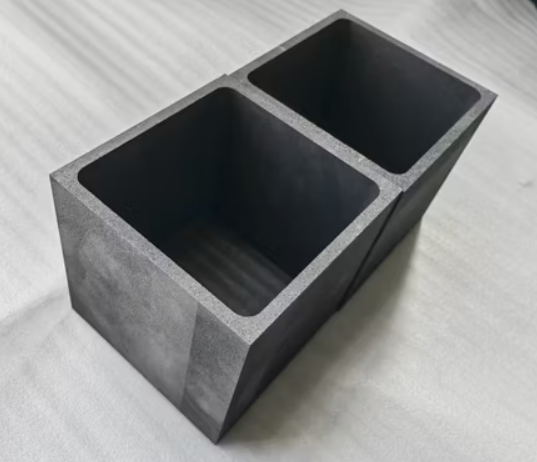 Than Chì Cho Ngành Công Nghiệp Pin
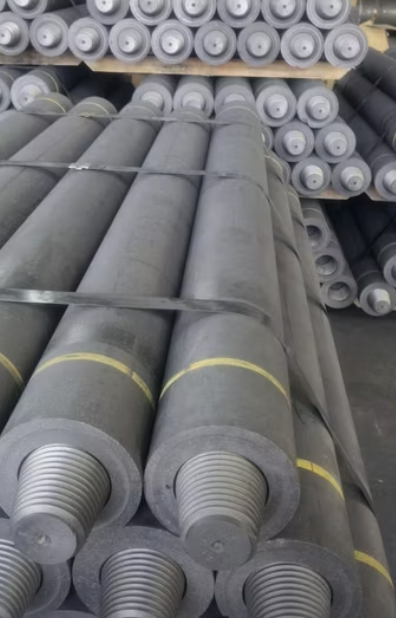 Điện Cực Than Chì
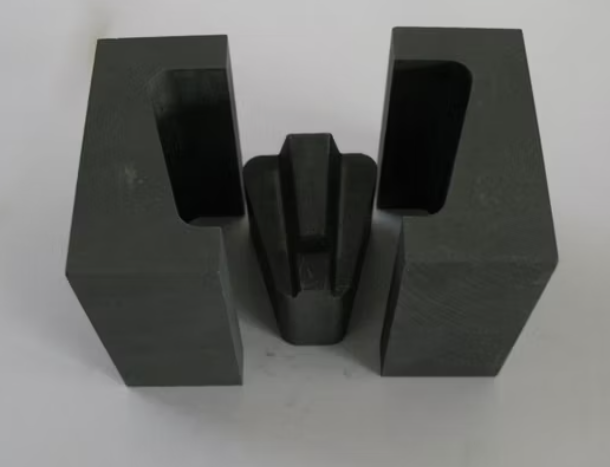 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
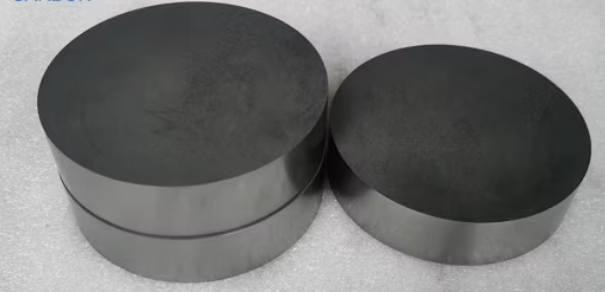 THAN CHÌ GIA CÔNG CHÍNH XÁC
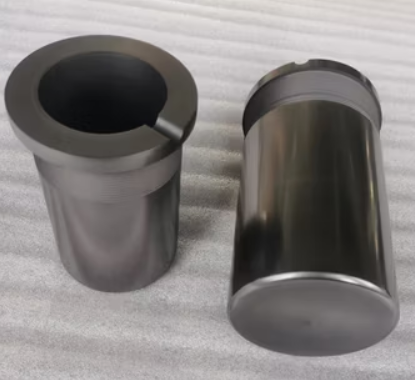 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

So với các kỹ thuật truyền thống như phay, cắt và rèn, gia công tia lửa điện (EDM) là một kỹ thuật gia công kim loại tương đối mới nhưng cực kỳ mạnh mẽ. Phương pháp này sử dụng các xung phóng điện cao áp nhanh (tia lửa) đi qua khoảng cách giữa điện cực và phôi đã được nối đất để bóc tách vật liệu thông qua quá trình ăn mòn nhiệt.
Chỉ cần vật liệu có tính dẫn điện, ngay cả những loại vật liệu cứng nhất và khó gia công nhất cũng có thể được cắt gọt với lượng nhiệt tỏa ra cực thấp và gần như không chịu lực tác động cơ học. Điều này giúp phôi không bị biến dạng và không gây ra các ứng suất dư đáng kể bên trong cấu trúc vật liệu.
Phương pháp EDM đầu tiên là khoan EDM, được phát triển bởi các nhà khoa học Stark, Harding, Beaver và đặc biệt là anh em nhà Lazarenko tại Liên Xô. Ứng dụng sớm nhất của nó vào giữa những năm 1940 là để loại bỏ các bu lông và mũi taro bị gãy trong các vật đúc nhôm giá trị cao. Từ phương pháp khoan đơn giản này, EDM đã phát triển thành 3 nhánh chính phục vụ mọi nhu cầu sản xuất phức tạp.


Cắt dây EDM sử dụng một sợi dây kim loại mảnh làm "dao cắt". Tia lửa điện phát ra dọc theo toàn bộ chiều dài sợi dây để ăn mòn vật liệu phôi.
Cơ chế: Dây được cấp liên tục từ cuộn dây để luôn duy trì trạng thái điện cực "mới", giúp đảm bảo độ chính xác.
Sự cải tiến: Ban đầu chỉ thực hiện cắt 2D theo trục X và Y, hiện nay các máy cắt dây hiện đại (5 trục) có thể nghiêng dây để cắt các góc phức tạp so với trục Z.
Vật liệu dây: Thường dùng dây đồng thau, đồng thau mạ kẽm hoặc đồng khuếch tán kẽm chạy trên các dẫn hướng bằng sapphire hoặc kim cương.
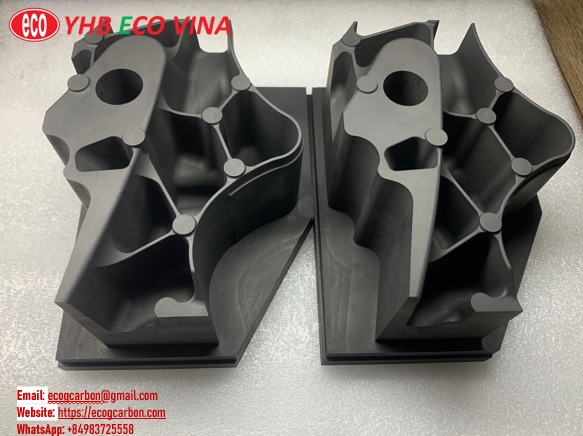
Phương pháp này sử dụng một điện cực (thường bằng đồng hoặc graphite) đã được gia công thành hình dạng mong muốn (3D).
Cơ chế: Điện cực được hạ xuống và nhấc lên theo chu kỳ dọc trục Z để ăn mòn phôi, tạo ra một hốc (cavity) có hình dạng đối bản hoàn hảo với điện cực.
Ứng dụng: Đây là kỹ thuật cốt lõi trong chế tạo khuôn đúc áp lực và khuôn ép nhựa, cho phép tạo ra các chi tiết cực kỳ tinh xảo mà không gây áp lực va đập lên khuôn.
Đây là kỹ thuật EDM lâu đời nhất nhưng vẫn không thể thay thế trong các lĩnh vực như động cơ tên lửa, thiết bị y tế và hệ thống làm mát cánh tuabin khí.
Cơ chế: Sử dụng điện cực dạng ống rỗng để khoan các lỗ nhỏ và sâu với độ chính xác kích thước hoàn hảo dọc theo toàn bộ chiều dài lỗ.
Ưu điểm: Có thể gia công lỗ có tỷ lệ chiều sâu trên đường kính (aspect ratio) cực lớn, bề mặt lỗ sau gia công đủ nhẵn mịn để sử dụng làm bề mặt vòng bi mà không cần mài lại.
EDM là phương pháp gia công không tiếp xúc. Khi điện cực và phôi được ngâm trong dung dịch điện môi (thường là dầu hỏa hoặc nước khử khoáng), điện thế cao sẽ tạo ra các tia lửa điện với nhiệt độ cục bộ lên tới 12.000°C. Nhiệt độ này làm nóng chảy và bốc hơi kim loại ngay lập tức. Các hạt phôi vụn sau đó được dòng chất lỏng điện môi cuốn trôi để tránh ngắn mạch.
Xung định hình (Sinker EDM) là lựa chọn tốt nhất cho các chi tiết có hốc phức tạp. Nó loại bỏ hoàn toàn các hạn chế về thiết kế do dao phay quay gây ra. Các góc vuông nhỏ hoặc các gân sâu, mỏng mà không công cụ cơ khí nào chạm tới được đều có thể được xử lý hoàn hảo bằng EDM.
EDM là lựa chọn vàng cho các vật liệu khó gia công truyền thống:
Kim loại chịu nhiệt: Wolfram (Volfram), Molypden.
Thép công cụ cứng: Các loại thép đã qua nhiệt luyện đạt độ cứng cao.
Vật liệu biến cứng khi gia công: Titan và thép không gỉ Austenit (loại vật liệu thường trở nên cứng hơn khi bị cắt bằng dao cơ khí).
Để đạt được hiệu quả cao nhất, người vận hành cần chú ý:
Lựa chọn vật liệu điện cực: Phải có tính dẫn điện tốt và điểm nóng chảy cao. Đồng và Graphite là hai lựa chọn phổ biến nhất.
Quản lý chất lỏng điện môi: Phải đảm bảo chất lỏng luôn sạch và lưu thông tốt. Việc lọc bỏ phôi vụn là yếu tố quyết định để tránh hiện tượng "phóng điện thứ cấp" làm hỏng bề mặt gia công.
Kiểm soát thông số xung: Cần điều chỉnh cường độ dòng điện, độ rộng xung và khoảng nghỉ xung một cách tỉ mỉ để cân bằng giữa tốc độ gia công và độ bóng bề mặt.
So với các kỹ thuật truyền thống như phay, cắt và rèn, gia công tia lửa điện (EDM) là một kỹ thuật gia công kim loại tương đối mới nhưng cực kỳ mạnh mẽ. Phương pháp này sử dụng các xung phóng điện cao áp nhanh (tia lửa) đi qua khoảng cách giữa điện cực và phôi đã được nối đất để bóc tách vật liệu thông qua quá trình ăn mòn nhiệt.
Chỉ cần vật liệu có tính dẫn điện, ngay cả những loại vật liệu cứng nhất và khó gia công nhất cũng có thể được cắt gọt với lượng nhiệt tỏa ra cực thấp và gần như không chịu lực tác động cơ học. Điều này giúp phôi không bị biến dạng và không gây ra các ứng suất dư đáng kể bên trong cấu trúc vật liệu.
Phương pháp EDM đầu tiên là khoan EDM, được phát triển bởi các nhà khoa học Stark, Harding, Beaver và đặc biệt là anh em nhà Lazarenko tại Liên Xô. Ứng dụng sớm nhất của nó vào giữa những năm 1940 là để loại bỏ các bu lông và mũi taro bị gãy trong các vật đúc nhôm giá trị cao. Từ phương pháp khoan đơn giản này, EDM đã phát triển thành 3 nhánh chính phục vụ mọi nhu cầu sản xuất phức tạp.
Cắt dây EDM sử dụng một sợi dây kim loại mảnh làm "dao cắt". Tia lửa điện phát ra dọc theo toàn bộ chiều dài sợi dây để ăn mòn vật liệu phôi.
Cơ chế: Dây được cấp liên tục từ cuộn dây để luôn duy trì trạng thái điện cực "mới", giúp đảm bảo độ chính xác.
Sự cải tiến: Ban đầu chỉ thực hiện cắt 2D theo trục X và Y, hiện nay các máy cắt dây hiện đại (5 trục) có thể nghiêng dây để cắt các góc phức tạp so với trục Z.
Vật liệu dây: Thường dùng dây đồng thau, đồng thau mạ kẽm hoặc đồng khuếch tán kẽm chạy trên các dẫn hướng bằng sapphire hoặc kim cương.
Phương pháp này sử dụng một điện cực (thường bằng đồng hoặc graphite) đã được gia công thành hình dạng mong muốn (3D).
Cơ chế: Điện cực được hạ xuống và nhấc lên theo chu kỳ dọc trục Z để ăn mòn phôi, tạo ra một hốc (cavity) có hình dạng đối bản hoàn hảo với điện cực.
Ứng dụng: Đây là kỹ thuật cốt lõi trong chế tạo khuôn đúc áp lực và khuôn ép nhựa, cho phép tạo ra các chi tiết cực kỳ tinh xảo mà không gây áp lực va đập lên khuôn.
Đây là kỹ thuật EDM lâu đời nhất nhưng vẫn không thể thay thế trong các lĩnh vực như động cơ tên lửa, thiết bị y tế và hệ thống làm mát cánh tuabin khí.
Cơ chế: Sử dụng điện cực dạng ống rỗng để khoan các lỗ nhỏ và sâu với độ chính xác kích thước hoàn hảo dọc theo toàn bộ chiều dài lỗ.
Ưu điểm: Có thể gia công lỗ có tỷ lệ chiều sâu trên đường kính (aspect ratio) cực lớn, bề mặt lỗ sau gia công đủ nhẵn mịn để sử dụng làm bề mặt vòng bi mà không cần mài lại.
EDM là phương pháp gia công không tiếp xúc. Khi điện cực và phôi được ngâm trong dung dịch điện môi (thường là dầu hỏa hoặc nước khử khoáng), điện thế cao sẽ tạo ra các tia lửa điện với nhiệt độ cục bộ lên tới 12.000°C. Nhiệt độ này làm nóng chảy và bốc hơi kim loại ngay lập tức. Các hạt phôi vụn sau đó được dòng chất lỏng điện môi cuốn trôi để tránh ngắn mạch.
Xung định hình (Sinker EDM) là lựa chọn tốt nhất cho các chi tiết có hốc phức tạp. Nó loại bỏ hoàn toàn các hạn chế về thiết kế do dao phay quay gây ra. Các góc vuông nhỏ hoặc các gân sâu, mỏng mà không công cụ cơ khí nào chạm tới được đều có thể được xử lý hoàn hảo bằng EDM.
EDM là lựa chọn vàng cho các vật liệu khó gia công truyền thống:
Kim loại chịu nhiệt: Wolfram (Volfram), Molypden.
Thép công cụ cứng: Các loại thép đã qua nhiệt luyện đạt độ cứng cao.
Vật liệu biến cứng khi gia công: Titan và thép không gỉ Austenit (loại vật liệu thường trở nên cứng hơn khi bị cắt bằng dao cơ khí).
Để đạt được hiệu quả cao nhất, người vận hành cần chú ý:
Lựa chọn vật liệu điện cực: Phải có tính dẫn điện tốt và điểm nóng chảy cao. Đồng và Graphite là hai lựa chọn phổ biến nhất.
Quản lý chất lỏng điện môi: Phải đảm bảo chất lỏng luôn sạch và lưu thông tốt. Việc lọc bỏ phôi vụn là yếu tố quyết định để tránh hiện tượng "phóng điện thứ cấp" làm hỏng bề mặt gia công.
Kiểm soát thông số xung: Cần điều chỉnh cường độ dòng điện, độ rộng xung và khoảng nghỉ xung một cách tỉ mỉ để cân bằng giữa tốc độ gia công và độ bóng bề mặt.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA