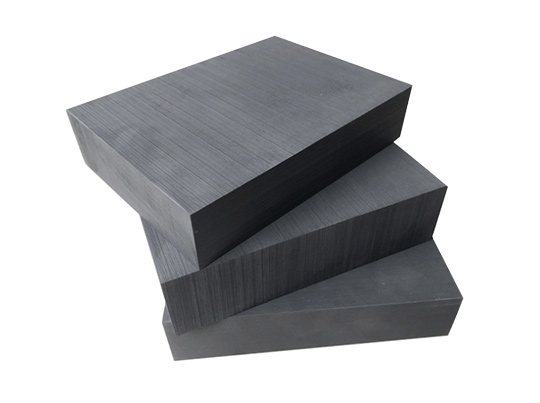
 THAN CHÌ ĐIỆN CỰC
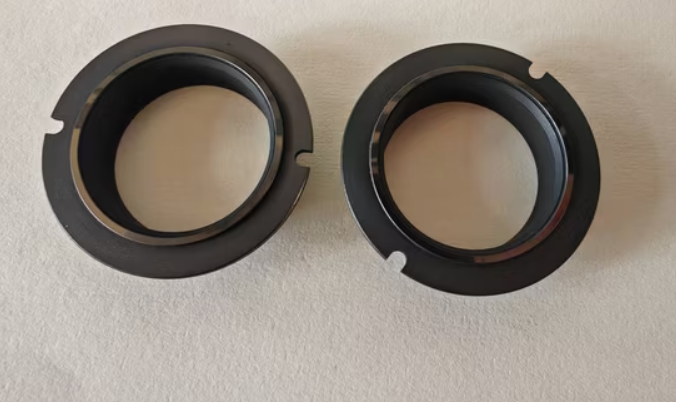 Than Chì cho Ngành Cơ Khí
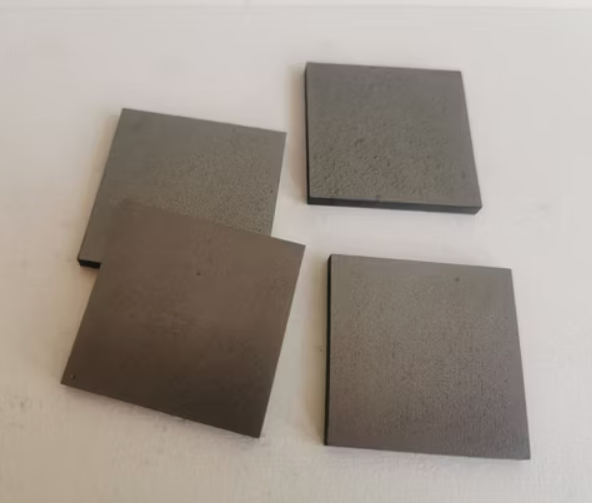 Than Chì Nhiệt Phân
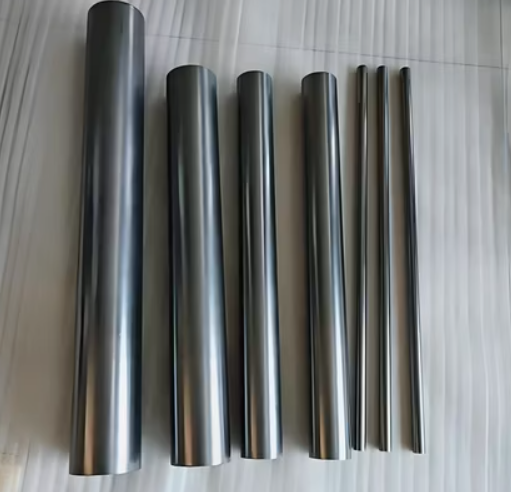 Thanh Graphite
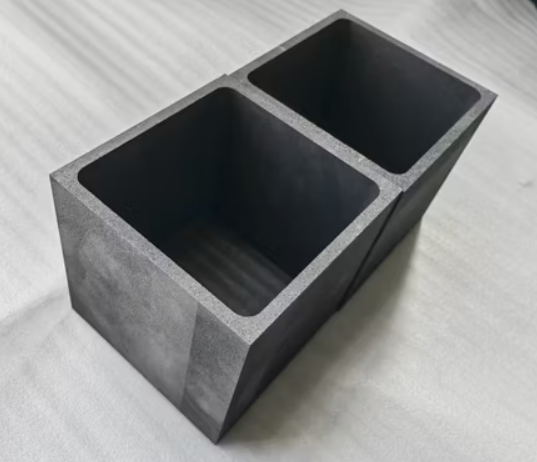 Than Chì Cho Ngành Công Nghiệp Pin
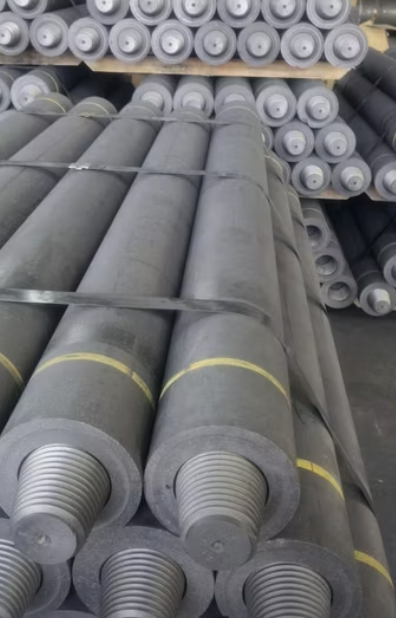 Điện Cực Than Chì
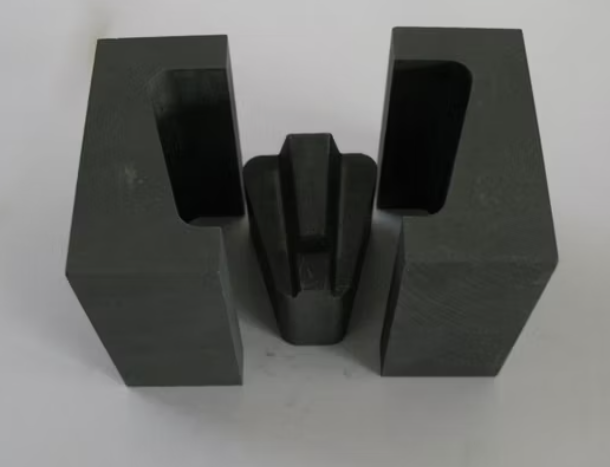 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
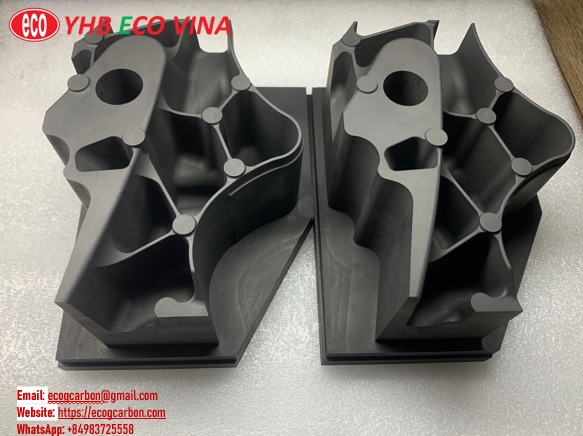
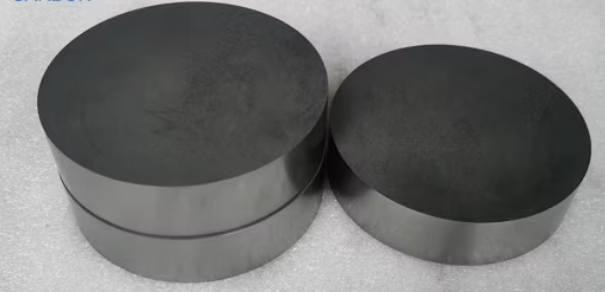 THAN CHÌ GIA CÔNG CHÍNH XÁC
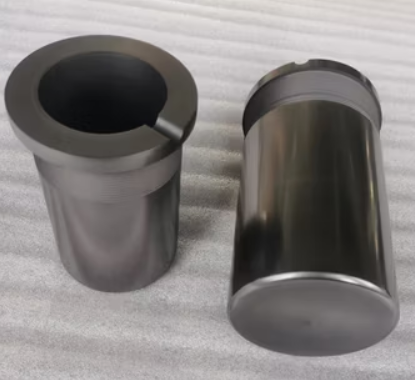 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Tình trạng tay gắp dao bị dừng đột ngột khi đang trong chu kỳ thay dao thường do các nguyên nhân chính sau:
Áp suất khí nén không đủ: Đây là nguyên nhân phổ biến nhất. Áp suất khí sụt giảm khiến xi-lanh đóng/mở chấu kẹp dao hoặc xi-lanh đẩy tay gắp không đủ lực để hoàn tất hành trình.
Lỗi cảm biến (Sensor): Cảm biến xác định vị trí tay gắp (vị trí gốc, vị trí kẹp dao, vị trí nhả dao) bị bẩn hoặc hỏng, khiến bộ điều khiển không nhận được tín hiệu để thực hiện bước tiếp theo.
Mất nguồn điện đột ngột hoặc nhấn nút E-Stop: Khi máy đang thay dao mà bị ngắt điện hoặc nhấn dừng khẩn cấp, tay gắp sẽ đứng yên tại vị trí hiện hành.
Trục Z chưa về đúng điểm thay dao: Nếu điểm gốc trục Z bị lệch (do lỗi pin hoặc va chạm), tay gắp sẽ không thể khớp với đài dao hoặc trục chính, dẫn đến kẹt cơ khí.
Lưu ý quan trọng: Tuyệt đối không dùng búa hay đòn bẩy tác động mạnh vào tay gắp. Hãy thực hiện theo các bước kỹ thuật sau:
Chuyển núm vặn sang chế độ MDI hoặc Manual.
Tìm nút ATC Menu hoặc ATC Recovery trên bảng điều khiển (tùy dòng máy như Fanuc, Brother hay Haas sẽ có giao diện riêng).
Đối với một số máy, bạn có thể dùng các mã M-code đặc biệt (như M80 đến M89 tùy nhà sản xuất) để điều khiển từng bước: hạ tay gắp, xoay tay gắp, nhả chấu kẹp.
Nếu máy có nút ATC Step Forward/Backward, hãy nhấn từng nhịp để tay gắp hoàn thành nốt chu kỳ thay dao còn dang dở.
Nếu hệ thống điện không điều khiển được, bạn cần mở nắp che motor ATC trên đỉnh máy.
Sử dụng lục giác hoặc chìa khóa phù hợp để quay trục Motor ATC bằng tay. Quay từ từ cho đến khi tay gắp rút về vị trí an toàn và các đèn cảm biến vị trí (Home) sáng xanh.
Sau khi tay gắp đã về vị trí gốc, hãy kiểm tra xem số dao trên đài dao và số dao trong bộ nhớ máy có trùng khớp không.
Sử dụng lệnh M6 T.. để chạy thử một chu kỳ thay dao không có dao để kiểm tra độ trơn tru.
Trong hệ thống thay dao tự động, các linh kiện như Cảm biến tiệm cận (Proximity Sensors) của hãng Omron và Hệ thống van điện từ (Solenoid Valve) của SMC đóng vai trò cực kỳ quan trọng. Qua thực tế bảo trì, chúng tôi nhận thấy việc sử dụng bộ lọc khí nén chất lượng cao là yếu tố then chốt. Nếu khí nén chứa nhiều nước hoặc tạp chất, các van điện từ sẽ nhanh chóng bị kẹt, dẫn đến lỗi ATC liên tục.
Chúng tôi khuyên người vận hành nên thực hiện việc bôi trơn các khớp nối và mỡ bò chuyên dụng cho rãnh trượt của tay gắp định kỳ mỗi tháng một lần. Một hệ thống ATC được bảo dưỡng tốt sẽ giúp máy vận hành êm ái, giảm thiểu thời gian "chết" và bảo vệ trục chính khỏi những va chạm không đáng có trong quá trình thay dao.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA