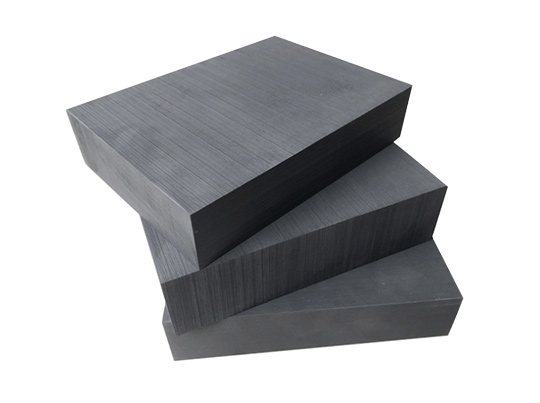
 THAN CHÌ ĐIỆN CỰC
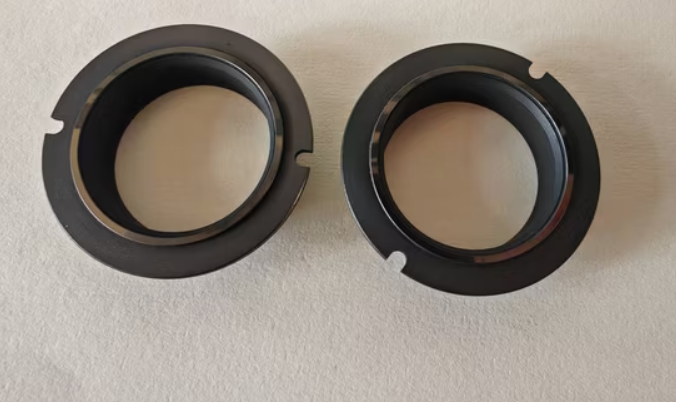 Than Chì cho Ngành Cơ Khí
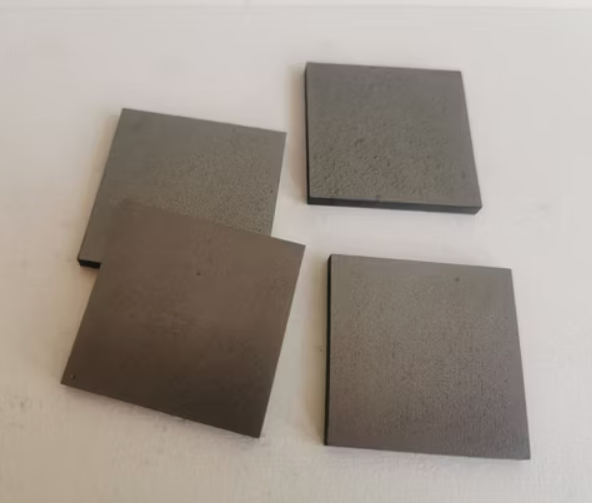 Than Chì Nhiệt Phân
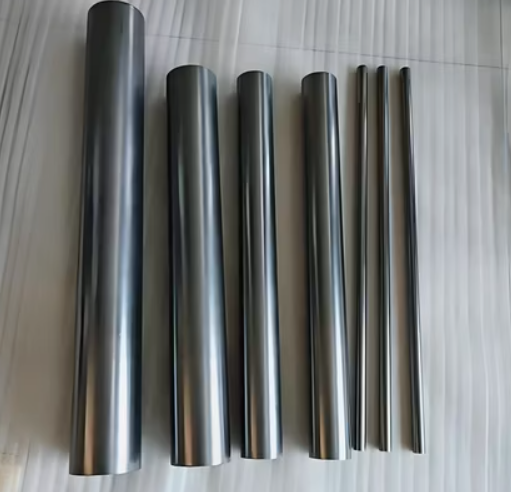 Thanh Graphite
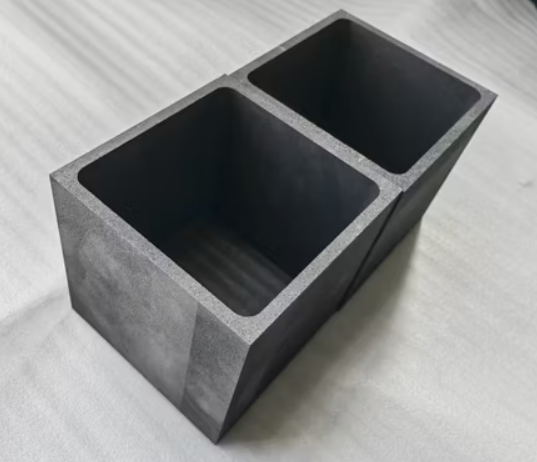 Than Chì Cho Ngành Công Nghiệp Pin
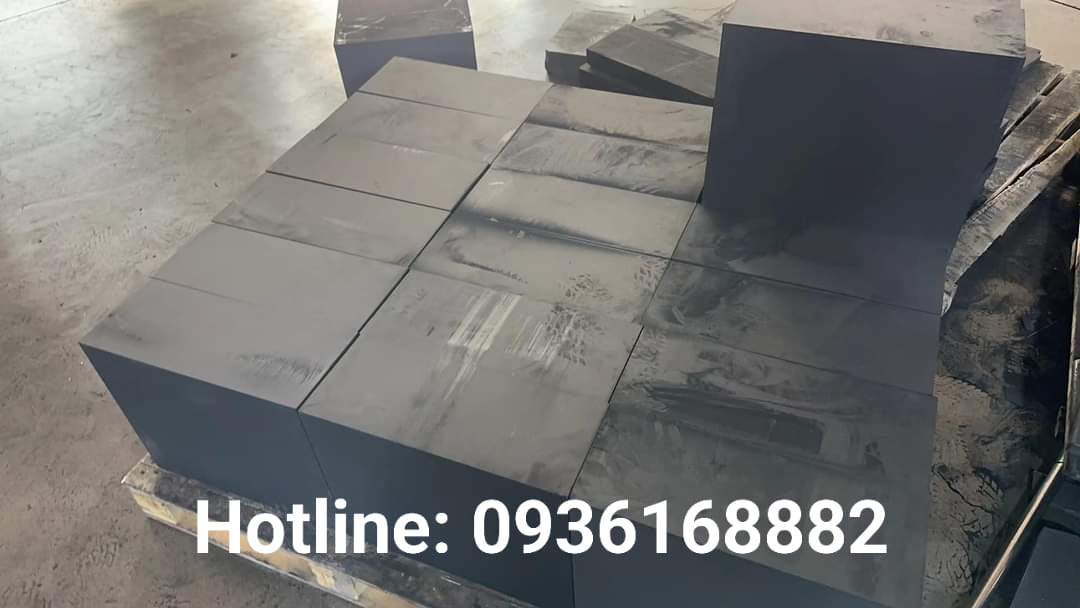
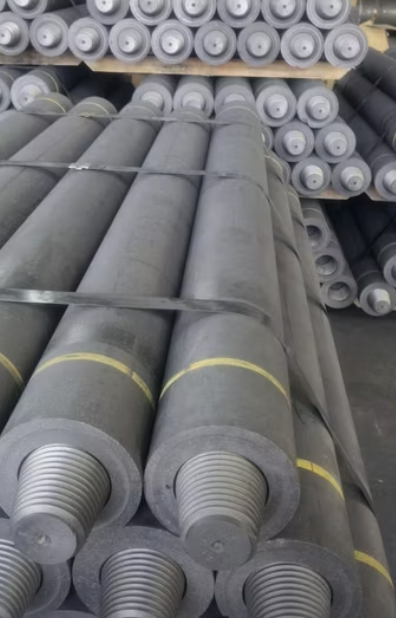 Điện Cực Than Chì
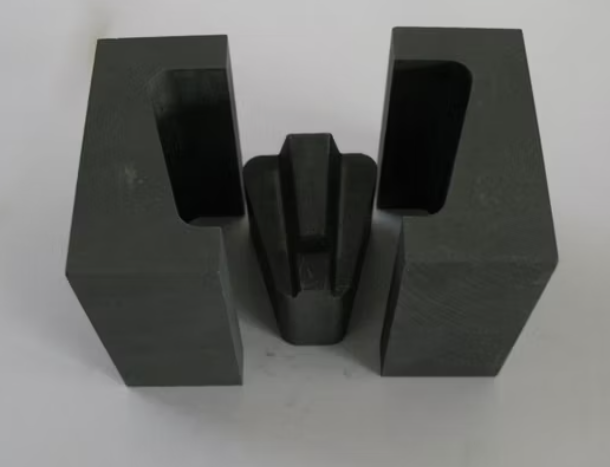 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
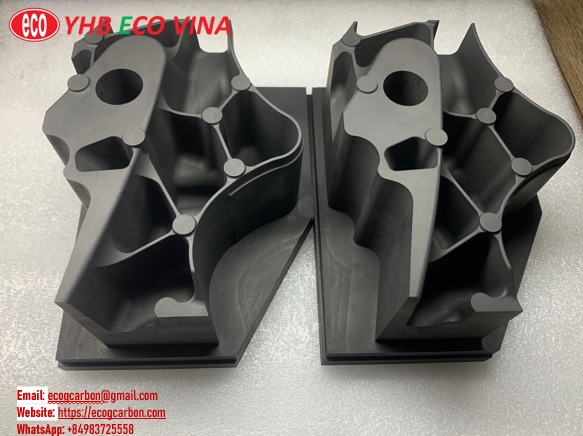
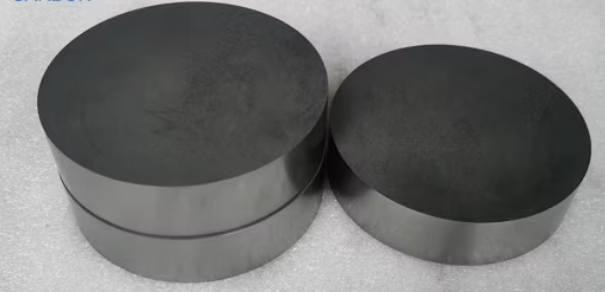 THAN CHÌ GIA CÔNG CHÍNH XÁC
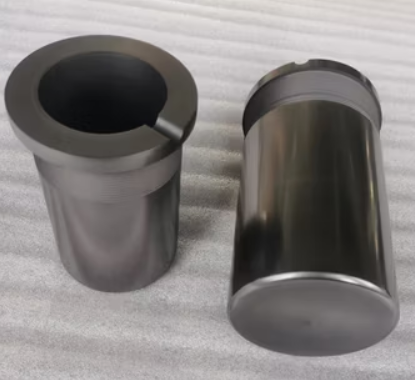 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Thời gian "chết" lớn nhất thường nằm ở các chuyển động không cắt gọt.
Rút ngắn khoảng cách an toàn: Thay vì rút dao lên cao hẳn mặt phẳng an toàn (Clearance Plane) sau mỗi hốc cắt, hãy sử dụng mặt phẳng lùi dao (R-plane) ở khoảng cách tối thiểu (khoảng $2mm - 5mm$ so với bề mặt phôi).
Di chuyển đồng thời các trục: Thay vì viết mã lệnh di chuyển từng trục một (ví dụ: G00 X100., sau đó G00 Y100.), hãy viết lệnh di chuyển đồng thời G00 X100. Y100. để tận dụng tốc độ tối đa của hệ thống Servo.
Chu kỳ thay dao thường mất từ 5-10 giây, bạn có thể rút ngắn bằng cách:
Lệnh chuẩn bị dao (Pre-staging): Sử dụng mã lệnh gọi dao tiếp theo trong khi dao hiện tại đang cắt gọt (Ví dụ: Khi dao T1 đang gia công, hãy viết lệnh T2; ở các dòng code bên dưới). Lúc này, đài dao sẽ tự động xoay dao T2 về vị trí chờ, khi lệnh M06 xuất hiện, máy chỉ việc gắp và thay ngay lập tức.
Vị trí thay dao tối ưu: Thay vì rút trục Z về tận điểm Gốc máy (G28) để thay dao, hãy thiết lập một điểm thay dao an toàn gần phôi nhất có thể (Sử dụng lệnh G30 hoặc tọa độ máy G53).
Sử dụng các mã lệnh như G81 (khoan), G83 (khoan sâu), G73 (bẻ phoi) hoặc G71/G72 (tiện thô) không chỉ làm chương trình ngắn gọn mà còn giúp bộ điều khiển máy (MCU) tính toán nhanh hơn, tránh hiện tượng "giật" máy do đọc quá nhiều dòng code nhỏ lẻ.
G64 (Continuous Cutting Mode): Cho phép máy chạy liên tục giữa các đoạn code mà không dừng lại kiểm tra vị trí chính xác tại các góc, giúp máy chuyển động mượt mà và nhanh hơn (thường dùng cho gia công thô).
G05.1 P1000 (AI Contour Control): Trên hệ Fanuc, lệnh này giúp máy "đọc trước" hàng trăm dòng lệnh để xử lý tốc độ tại các góc cua, giúp tăng tốc độ cắt mà vẫn đảm bảo độ chính xác.
Để tối ưu hóa G-code hiệu quả nhất, việc sử dụng các phần mềm CAM như Mastercam, Fusion 360 hay Hypermill là điều không thể thiếu. Các bộ Post-Processor được cấu hình chuẩn cho từng loại máy (Fanuc, Haas, Mazak) sẽ tự động xuất ra những đoạn mã tối ưu nhất, tránh các lệnh thừa.
Tuy nhiên, vai trò của người thợ vận hành vẫn rất quan trọng trong việc tinh chỉnh (Edit) trực tiếp trên máy. Qua kinh nghiệm thực tế, chúng tôi thấy rằng việc hiểu rõ các hàm Macro (G-code Type B) sẽ giúp bạn tạo ra những chương trình linh hoạt, tự động tính toán bù trừ dao và giảm thiểu sai sót do con người. Một chương trình G-code "sạch" không chỉ giúp tăng năng suất mà còn khẳng định trình độ chuyên môn cao của người lập trình.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA