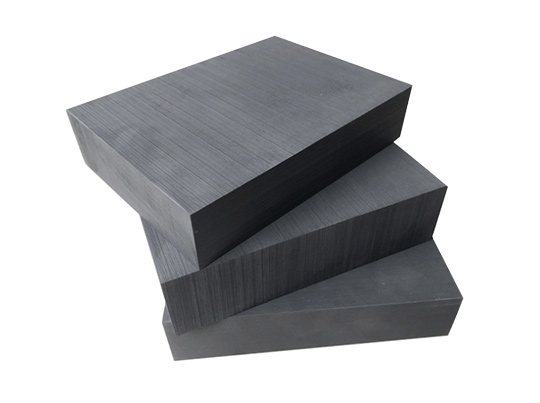
 THAN CHÌ ĐIỆN CỰC
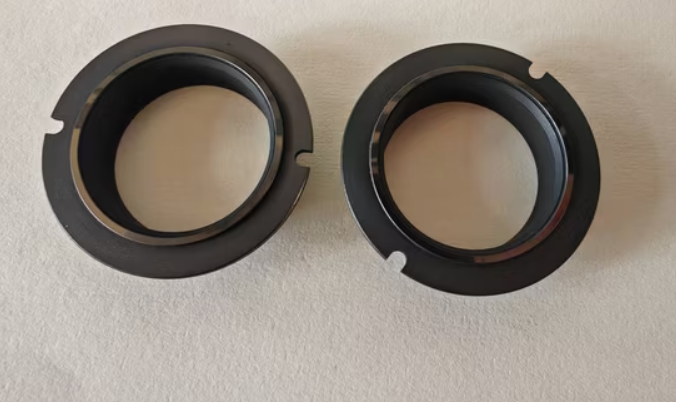 Than Chì cho Ngành Cơ Khí
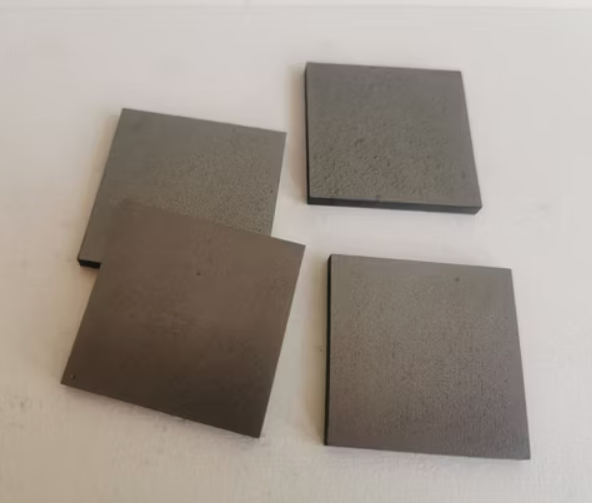 Than Chì Nhiệt Phân
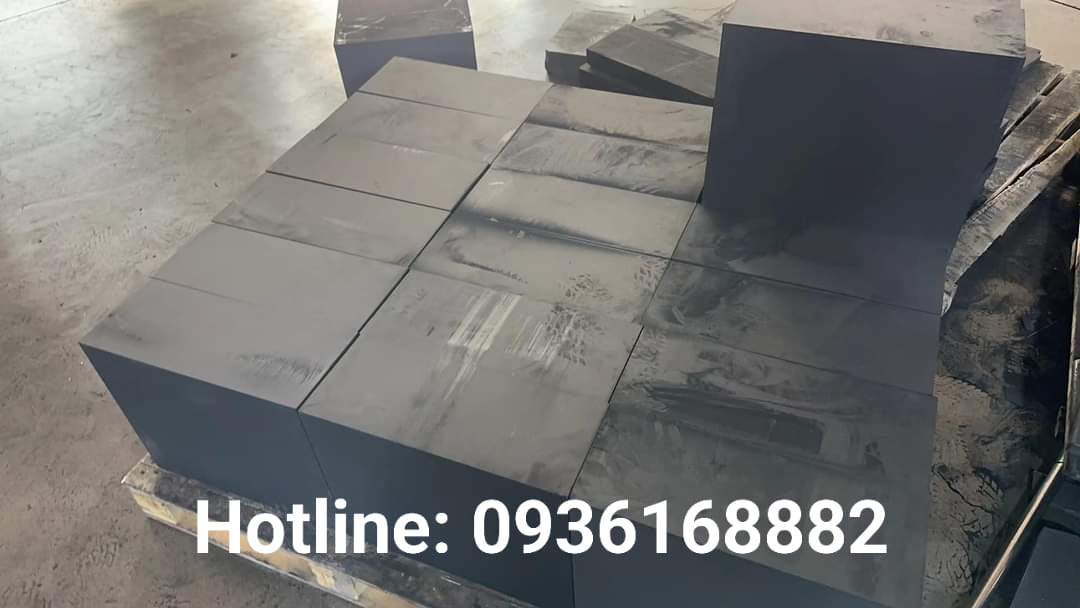
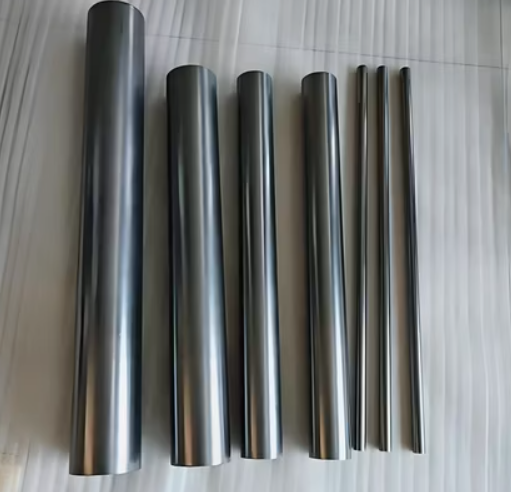 Thanh Graphite
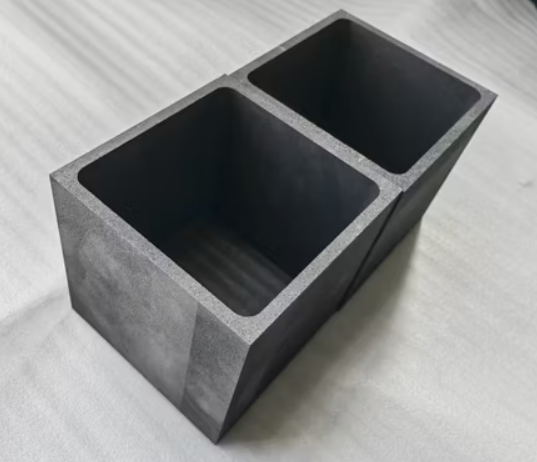 Than Chì Cho Ngành Công Nghiệp Pin
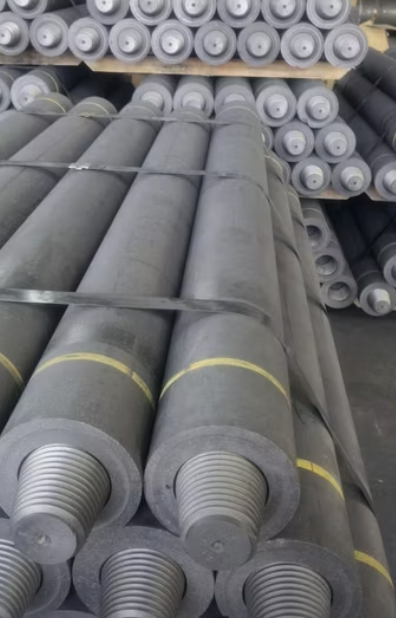 Điện Cực Than Chì
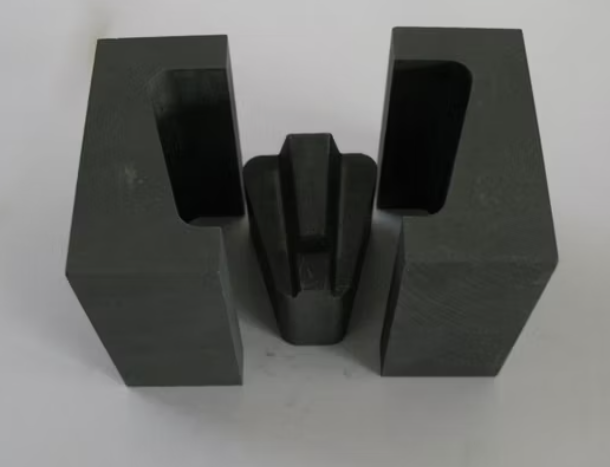 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
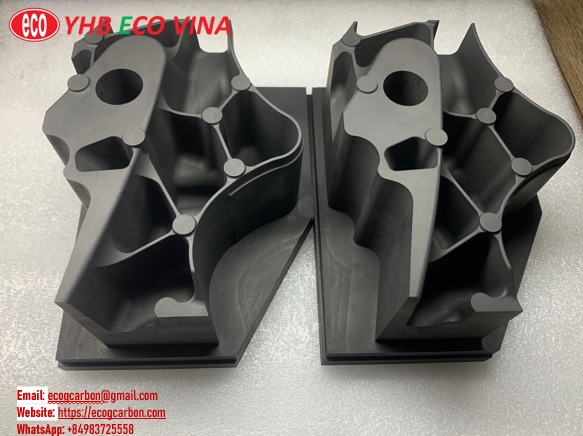
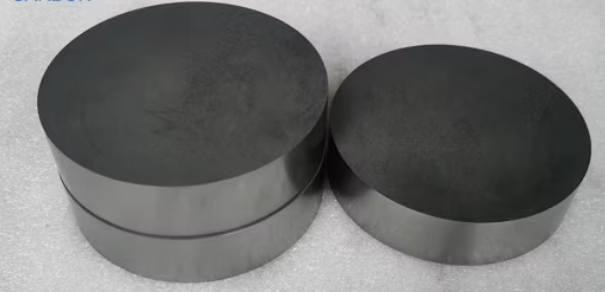 THAN CHÌ GIA CÔNG CHÍNH XÁC
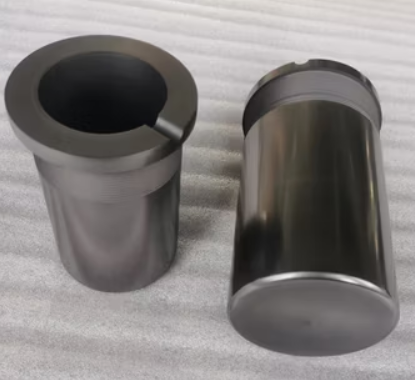 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Khi bắt đầu, các mảnh vụn cắt và bavia trên phôi dễ gây ra phóng điện tập trung. Năng lượng phóng điện lớn (dòng đỉnh cao, độ rộng xung rộng) kết hợp với áp suất phun dầu quá lớn có thể gây mất ổn định.
Giải pháp: Làm sạch hoàn toàn bavia, lớp oxit, sơn hoặc rỉ sét trên phôi trước khi gia công. Thiết lập dòng điện ở giá trị nhỏ ban đầu, sau đó tăng dần đến dòng đỉnh và giảm áp suất phun dầu ở giai đoạn đầu.
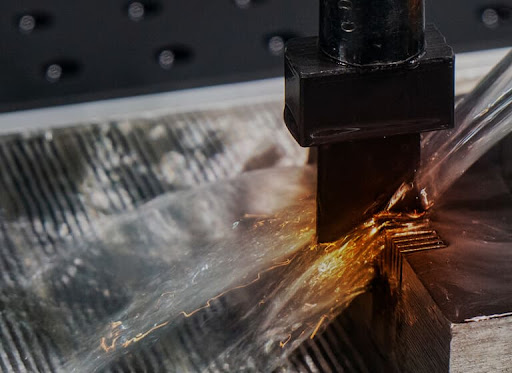
Khi độ sâu gia công quá lớn, hồ quang có thể hình thành các hạt lồi trên phôi, làm hỏng bề mặt sản phẩm.
Nguyên nhân: Độ rộng xung quá lớn tại các góc cạnh của điện cực gây đoản mạch; phôi vụn không được thoát kịp thời do góc vòi phun dầu sai hoặc hố quá sâu.
Giải pháp: Rút ngắn độ rộng xung, kéo dài khoảng nghỉ xung. Đặt vòi phun ở phía bên của điện cực và tăng tốc độ nhấc (vibration speed) khi gia công sâu.
Khoảng nghỉ xung quá nhỏ khiến điện cực nhấc chậm, phôi vụn bám dính vào bề mặt điện cực tạo thành khối carbon. Khi các khối này bong ra, chúng tạo thành các vết lõm trên bề mặt phôi.
Giải pháp: Kéo dài khoảng nghỉ xung, cải thiện tốc độ rung của điện cực và tăng áp suất phun. Có thể tạm dừng gia công để dùng bàn chải làm sạch bề mặt điện cực và đáy hố.
Do tốc độ nhấc điện cực quá chậm, phôi vụn tích tụ tại lối vào gây ra hiện tượng "phóng điện thứ cấp". Điều này làm góc gia công bị bo tròn và khe hở lối vào lớn hơn so với thiết kế.
Giải pháp: Tăng tốc độ nhấc điện cực Graphite và đảm bảo thời gian gia công tại một vị trí không quá lâu để tránh tích tụ phôi vụn gây phóng điện thừa.
Hiện tượng này xảy ra do khoảng nghỉ xung quá nhỏ và áp suất phun dầu không đều, khiến sản phẩm ăn mòn điện hóa không được thải ra hoàn toàn, tích tụ không đều ở đáy hốc.
Giải pháp: Tăng khoảng nghỉ xung, thiết lập áp suất phun hằng số và thường xuyên kiểm tra tình trạng thoát phôi trong quá trình gia công.
Khi bắt đầu, các mảnh vụn cắt và bavia trên phôi dễ gây ra phóng điện tập trung. Năng lượng phóng điện lớn (dòng đỉnh cao, độ rộng xung rộng) kết hợp với áp suất phun dầu quá lớn có thể gây mất ổn định.
Giải pháp: Làm sạch hoàn toàn bavia, lớp oxit, sơn hoặc rỉ sét trên phôi trước khi gia công. Thiết lập dòng điện ở giá trị nhỏ ban đầu, sau đó tăng dần đến dòng đỉnh và giảm áp suất phun dầu ở giai đoạn đầu.
Khi độ sâu gia công quá lớn, hồ quang có thể hình thành các hạt lồi trên phôi, làm hỏng bề mặt sản phẩm.
Nguyên nhân: Độ rộng xung quá lớn tại các góc cạnh của điện cực gây đoản mạch; phôi vụn không được thoát kịp thời do góc vòi phun dầu sai hoặc hố quá sâu.
Giải pháp: Rút ngắn độ rộng xung, kéo dài khoảng nghỉ xung. Đặt vòi phun ở phía bên của điện cực và tăng tốc độ nhấc (vibration speed) khi gia công sâu.
Khoảng nghỉ xung quá nhỏ khiến điện cực nhấc chậm, phôi vụn bám dính vào bề mặt điện cực tạo thành khối carbon. Khi các khối này bong ra, chúng tạo thành các vết lõm trên bề mặt phôi.
Giải pháp: Kéo dài khoảng nghỉ xung, cải thiện tốc độ rung của điện cực và tăng áp suất phun. Có thể tạm dừng gia công để dùng bàn chải làm sạch bề mặt điện cực và đáy hố.
Do tốc độ nhấc điện cực quá chậm, phôi vụn tích tụ tại lối vào gây ra hiện tượng "phóng điện thứ cấp". Điều này làm góc gia công bị bo tròn và khe hở lối vào lớn hơn so với thiết kế.
Giải pháp: Tăng tốc độ nhấc điện cực Graphite và đảm bảo thời gian gia công tại một vị trí không quá lâu để tránh tích tụ phôi vụn gây phóng điện thừa.
Hiện tượng này xảy ra do khoảng nghỉ xung quá nhỏ và áp suất phun dầu không đều, khiến sản phẩm ăn mòn điện hóa không được thải ra hoàn toàn, tích tụ không đều ở đáy hốc.
Giải pháp: Tăng khoảng nghỉ xung, thiết lập áp suất phun hằng số và thường xuyên kiểm tra tình trạng thoát phôi trong quá trình gia công.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA