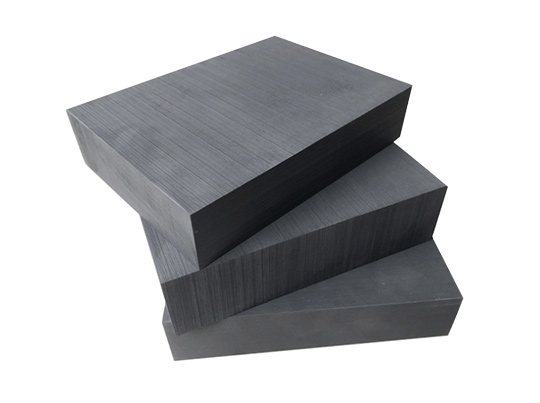
 THAN CHÌ ĐIỆN CỰC
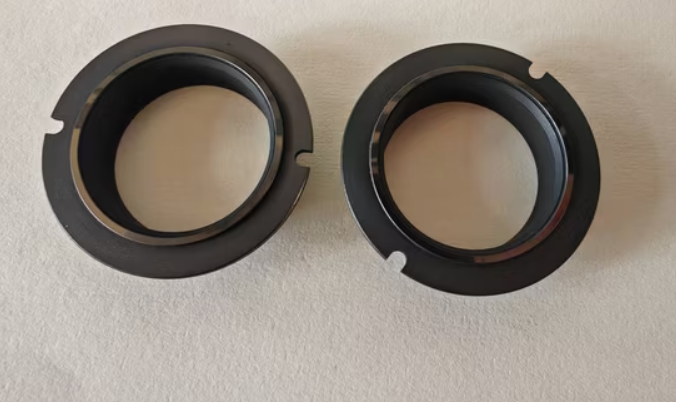 Than Chì cho Ngành Cơ Khí
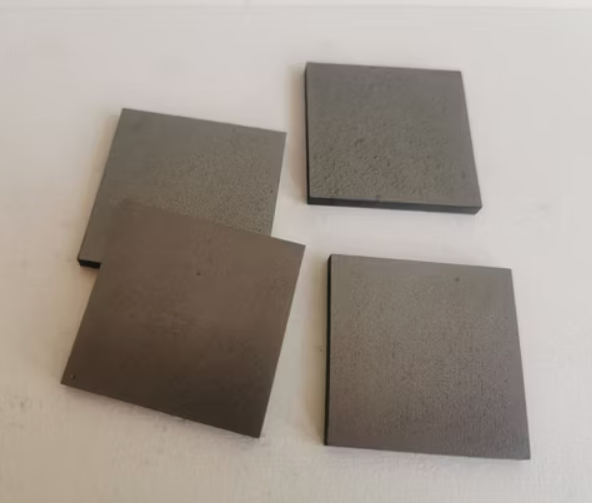 Than Chì Nhiệt Phân
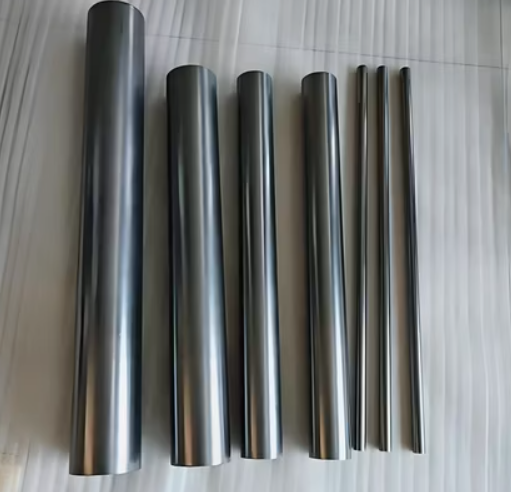 Thanh Graphite
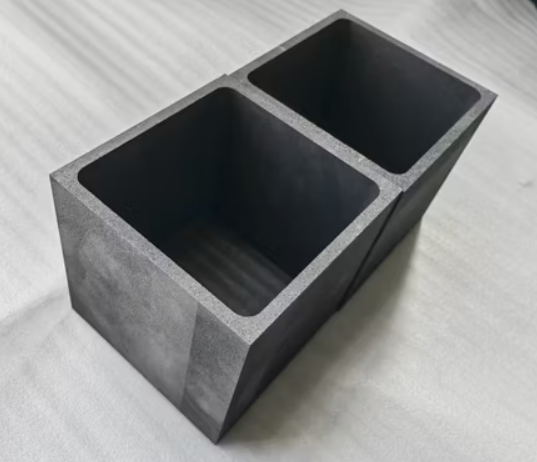 Than Chì Cho Ngành Công Nghiệp Pin
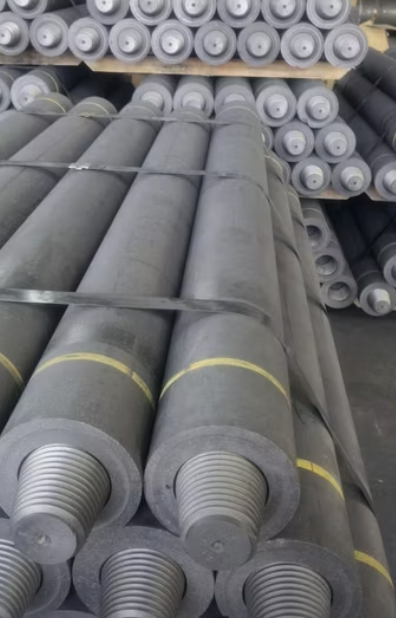 Điện Cực Than Chì
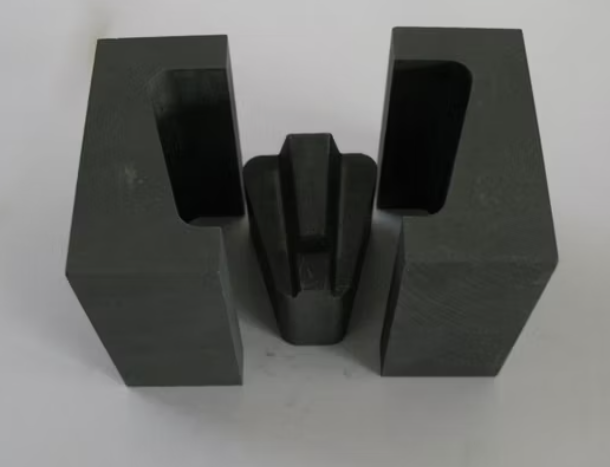 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
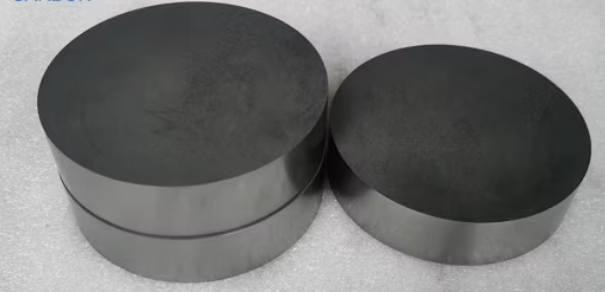 THAN CHÌ GIA CÔNG CHÍNH XÁC
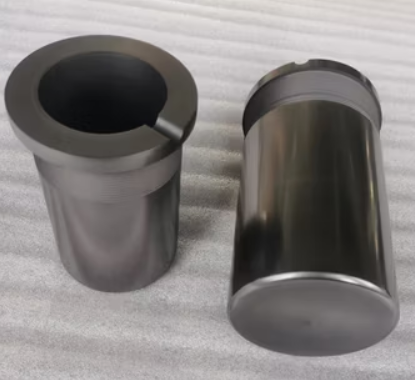 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

Để quá trình gia công diễn ra ổn định, việc duy trì môi trường xả điện là yếu tố tiên quyết:
Phương pháp sục rửa dầu (Oil Flushing): Đây là cách hiệu quả nhất để loại bỏ các sản phẩm ăn mòn trong khe hở phóng điện. Việc ép chất lỏng làm việc sạch vào khe hở giúp đẩy phôi và các tạp chất ra ngoài, ngăn chặn tình trạng tích tụ gây nhiễu loạn xung điện.
Nhấc điện cực định kỳ (Regular Tool Lifting): Trong quá trình gia công, việc nhấc điện cực lên xuống giúp tăng lực hút-đẩy để hỗ trợ thoát phôi (chip removal) và tạo khoảng nghỉ cho xung điện, cải thiện điều kiện làm sạch khe hở.
Đảm bảo độ sạch của dung dịch gia công: Các tia lửa cần được giữ lưu thông và không bị tắc nghẽn để giảm thiểu sự tích tụ tạp chất trong chất lỏng làm việc.
Tối ưu hóa xung điện: Nên lựa chọn các dạng sóng xung phóng điện ổn định và bảo thủ hơn trong các điều kiện gia công nhạy cảm để đạt được năng suất cao mà không làm hỏng bề mặt phôi.
Máy xung điện EDM rất dễ hình thành đoản mạch trong quá trình gia công. Khi xảy ra đoản mạch, hiện tượng kéo hồ quang (arc pulling) dễ dàng xuất hiện:
Khe hở phóng điện tiêu chuẩn: Một máy EDM vận hành bình thường luôn duy trì một khoảng cách nhỏ giữa điện cực và phôi.
Hệ quả của phóng điện thứ cấp: Nếu xảy ra phóng điện thứ cấp do phôi chưa thoát kịp, năng lượng sẽ tiêu tốn vào việc nung chảy lại các sản phẩm ăn mòn cũ thay vì cắt phôi mới. Điều này không chỉ làm giảm tốc độ gia công mà còn gây bỏng rát và hư hại bề mặt sản phẩm.
Khi gia công các phôi có diện tích bề mặt nhỏ, sản phẩm ăn mòn dễ bị tập trung cục bộ ở nồng độ cao, dẫn đến hiện tượng phóng điện hồ quang liên tục tại một điểm. Nếu không kiểm soát tốt, hồ quang sẽ làm cháy lẹm phôi và làm hỏng điện cực Graphite hoặc đồng.


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA