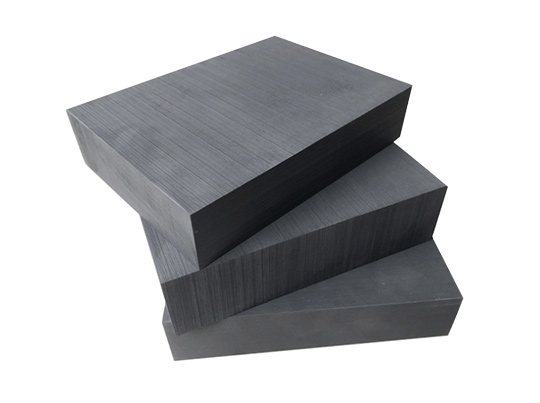
 THAN CHÌ ĐIỆN CỰC
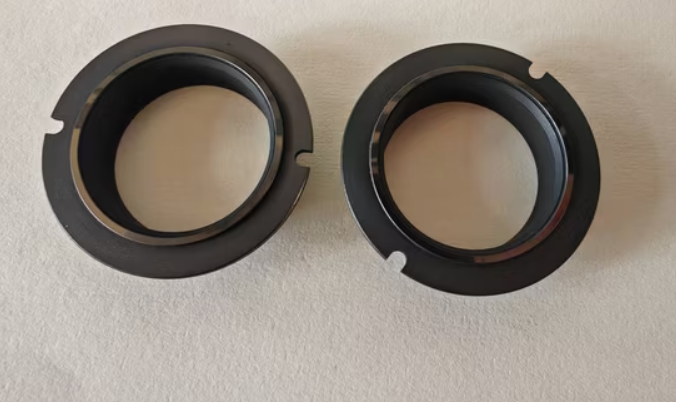 Than Chì cho Ngành Cơ Khí
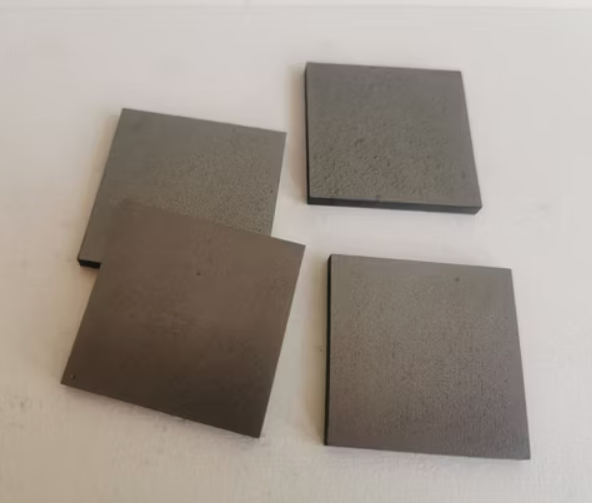 Than Chì Nhiệt Phân
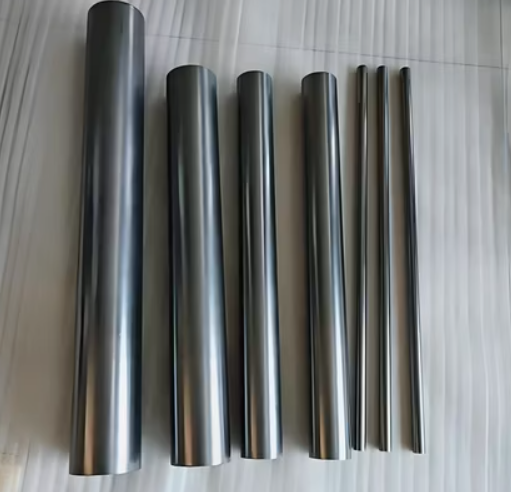 Thanh Graphite
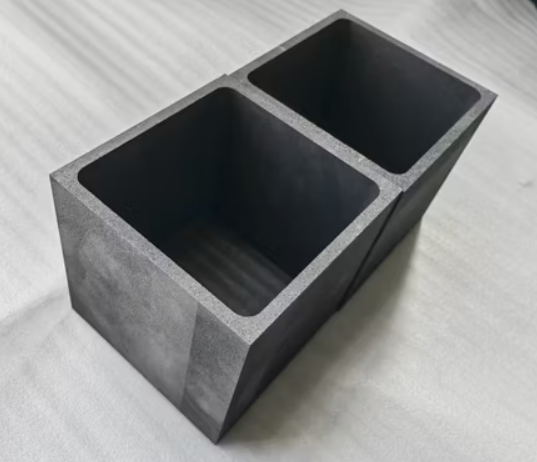 Than Chì Cho Ngành Công Nghiệp Pin
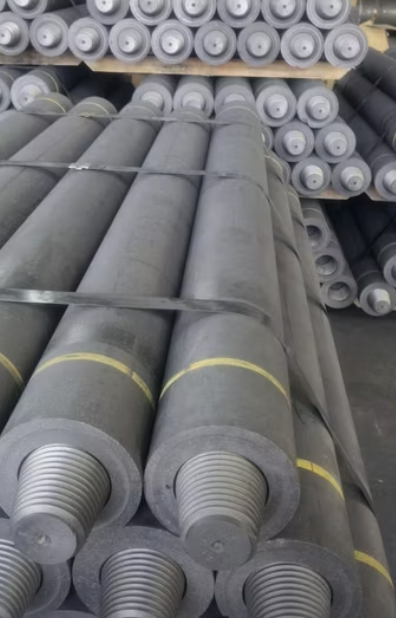 Điện Cực Than Chì
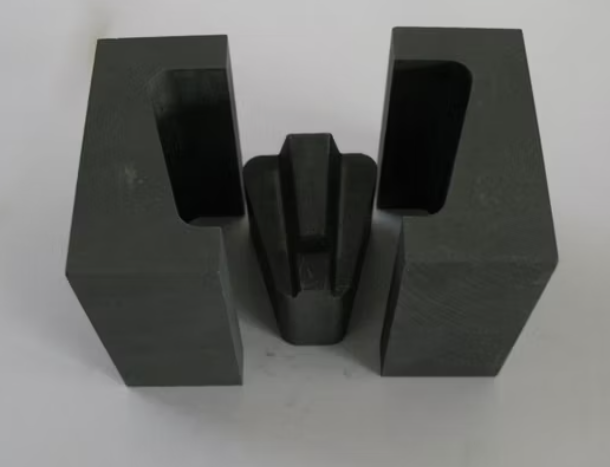 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
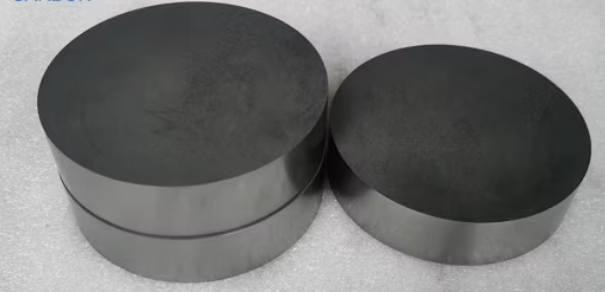 THAN CHÌ GIA CÔNG CHÍNH XÁC
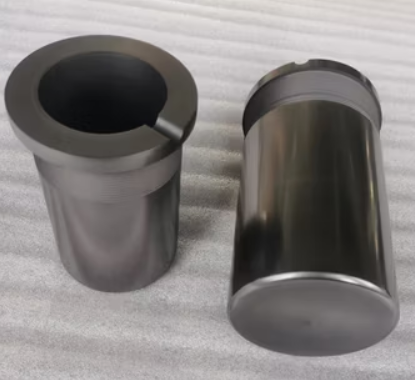 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI

CÁC SỰ CỐ HƯ HỎNG ĐIỆN CỰC GRAPHITE TRONG GIA CÔNG EDM
Trong thực tế gia công, Graphite (Than chì) mang lại hiệu suất vượt trội so với Đồng, nhưng nó cũng là một vật liệu "khó tính". Với cấu trúc vật liệu giòn, xốp và môi trường phóng điện khắc nghiệt, các sự cố kỹ thuật là điều khó tránh khỏi nếu người vận hành thiếu kinh nghiệm.
Dưới đây là phân tích chuyên sâu từ đội ngũ kỹ thuật của YHB ECO VINA về 5 trường hợp hư hỏng điện cực Graphite phổ biến nhất, cùng các dấu hiệu nhận biết sớm để ngăn chặn thảm họa.
Đây là sự cố nguy hiểm nhất trong gia công EDM. Nó không phải là vụ nổ vật lý, mà là sự phóng điện mất kiểm soát (đoản mạch liên tục), tạo ra nhiệt lượng tập trung cực lớn tại một điểm.
Dấu hiệu nhận biết:
Thay vì âm thanh phóng điện "tè tè" giòn tan, ổn định, bạn nghe thấy tiếng "bụp" khan hoặc tiếng rít bất thường.
Kim đồng hồ Ampe không rung nhẹ mà đứng yên hoặc dao động kịch liệt.
Hậu quả: Điện cực bị cháy đen, xuất hiện lỗ sâu hoắm. Phôi gia công cũng bị cháy bề mặt, thường dẫn đến hỏng hoàn toàn chi tiết khuôn.
Nguyên nhân kỹ thuật:
Thoát phoi kém (Poor Flushing): Mạt than và phoi kim loại không được đẩy đi, tích tụ lại tạo thành "cầu dẫn điện" (short circuit bridge).
Chế độ gia công quá gắt: Thời gian phóng (Ton) quá dài, thời gian nghỉ (Toff) quá ngắn khiến nhiệt không kịp tản ra.
Muội than (Carbon Buildup): Các nốt muội đen bám trên mặt cực làm sai lệch khe hở phóng điện.
Graphite chịu nhiệt tốt (thăng hoa ở 3.400°C), nhưng sự thay đổi nhiệt độ đột ngột (gradient nhiệt) lại là điểm yếu của nó.
Biểu hiện: Các vết nứt mảnh xuất hiện dọc thân điện cực, hoặc tệ hơn là mảng lớn bị vỡ ra ngay trong bể dầu.
Cơ chế "Nổ bỏng ngô": Do cấu trúc xốp (porous), Graphite hút dầu EDM vào các lỗ rỗng bên trong. Khi nhiệt độ tăng đột ngột, dầu bị kẹt trong các lỗ này sẽ sôi và giãn nở cực nhanh, tạo áp suất phá vỡ cấu trúc vật liệu từ bên trong ra ngoài. Đây là lý do YHB luôn khuyến cáo khách hàng sấy khô điện cực trước khi gia công.
Lỗi này thường xuất phát từ quy trình gá lắp và vận hành của con người.
Kẹp quá chặt: Graphite rất giòn. Nếu sử dụng lực siết quá mạnh lên chuôi kẹp (holder) mà không có đồ gá chuẩn (như hệ thống EROWA/System 3R), các vết nứt vi mô sẽ hình thành âm ỉ. Khi máy chạy, rung động sẽ làm vết nứt lan rộng và gãy rời.
Va chạm (Collision): Do lỗi set gốc tọa độ Z hoặc hệ thống Servo phản hồi chậm (Lag) khi gặp đoản mạch, điện cực không kịp rút về (Retract) và đâm vào phôi.
Đây là hiện tượng bề mặt điện cực bị rỗ, các hạt Graphite rơi ra từng mảng thay vì mòn đều.
Nguyên nhân chính:
Vật liệu kém chất lượng: Sử dụng loại Graphite có kích thước hạt quá lớn (Coarse grain) hoặc lực liên kết hạt (Binder) yếu. Lực điện trường mạnh sẽ xé toạc các hạt này ra khỏi bề mặt.
Mật độ dòng quá lớn: Cài đặt dòng điện (Ampe) vượt quá ngưỡng chịu đựng của mác Graphite đang sử dụng.
Mòn góc là tất yếu, nhưng mòn vẹt một bên hoặc mòn quá nhanh là sự cố.
Nguyên nhân:
Sai cực tính (Polarity): Đây là lỗi sơ đẳng nhưng tai hại. Với Graphite bắn thép, quy chuẩn là Điện cực Dương (+), Phôi Âm (-). Nếu đấu ngược, Graphite có thể mòn tới 50% chỉ trong vài phút.
Thông số "Nhảy" (Jump): Tốc độ rút dao chậm khiến nhiệt tích tụ cục bộ ở các góc nhọn (hiệu ứng ăng-ten), gây mòn nhanh.
Để làm chủ công nghệ EDM với điện cực Graphite, hãy ghi nhớ 3 nguyên tắc vàng:
Sục rửa (Flushing) là số 1: Luôn đảm bảo áp lực vòi tưới đủ mạnh và hướng thẳng vào vùng gia công. Với hốc sâu, bắt buộc phải dùng chế độ nhấc dao (Jump) cao để bơm/hút phoi.
Chọn đúng vật liệu: Đừng tiết kiệm bằng cách dùng Graphite hạt thô cho việc bắn tinh. Hạt càng mịn, kết cấu càng bền và càng ít rủi ro nổ bề mặt.
Quy trình "Sấy và Gõ":
Sấy: Luôn sấy khô điện cực nếu đã để lâu hoặc từng ngâm dầu để tránh sốc nhiệt.
Gõ: Gõ nhẹ vào điện cực trước khi lắp. Tiếng "đanh" là tốt, tiếng "bộp" là đã có vết nứt ngầm.
Nếu bạn đang gặp phải tình trạng hao mòn điện cực bất thường hoặc bề mặt khuôn bị rỗ, hãy liên hệ ngay với đội ngũ kỹ thuật của YHB ECO VINA. Chúng tôi không chỉ cung cấp phôi Graphite chất lượng cao (Poco, Tokai...) mà còn giúp bạn tối ưu hóa thông số máy.
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA