 THAN CHÌ ĐIỆN CỰC
 Than Chì cho Ngành Cơ Khí
 Than Chì Nhiệt Phân
 Thanh Graphite
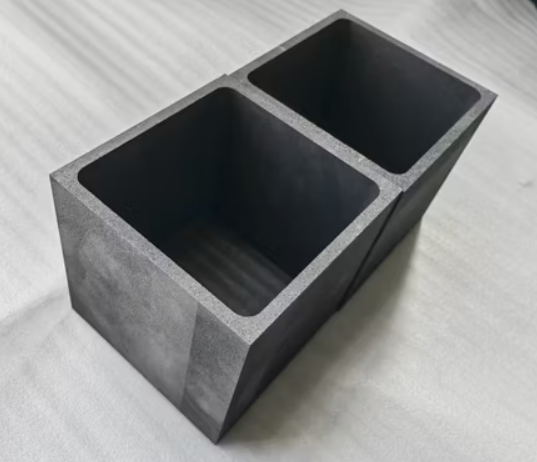 Than Chì Cho Ngành Công Nghiệp Pin
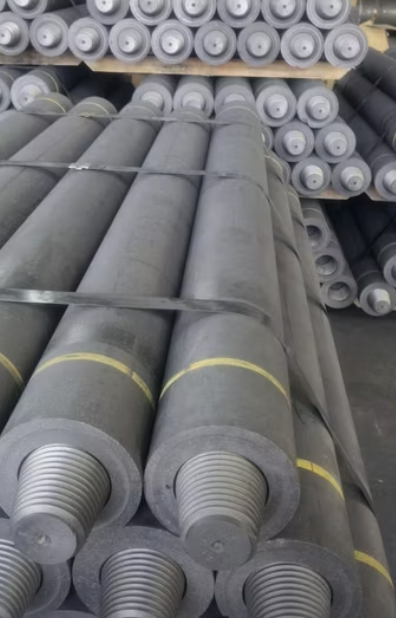 Điện Cực Than Chì
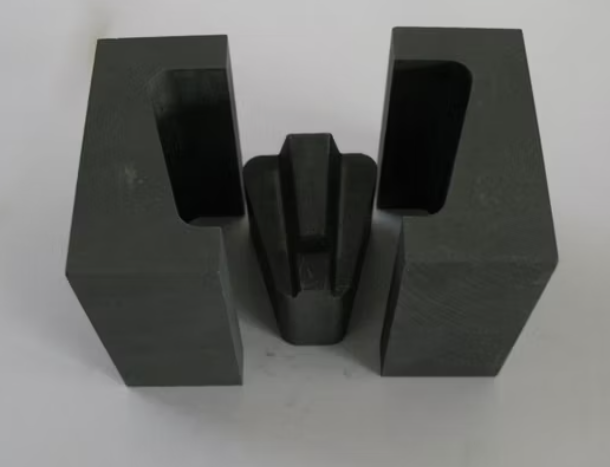 THAN CHÌ CHO QUÁ TRÌNH THIÊU KẾT
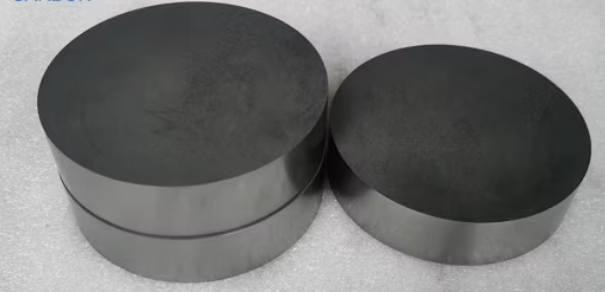 THAN CHÌ GIA CÔNG CHÍNH XÁC
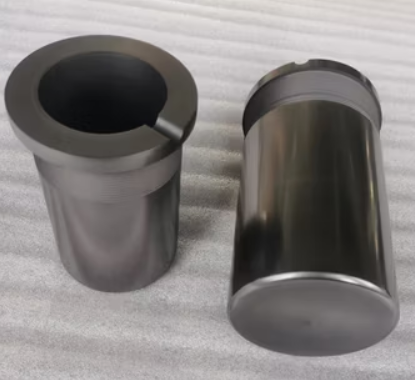 THAN CHÌ NẤU CHẢY VÀ ĐÚC KIM LOẠI


Gia công than chì (Graphite) luôn là một thách thức đối với ngay cả những thợ máy lành nghề nhất nếu họ chưa chuẩn bị kỹ lưỡng cho các đặc tính độc đáo của vật liệu này: độ giòn, tính mài mòn cao và khả năng dẫn điện.
Là một đơn vị gia công và cung cấp phôi than chì hàng đầu, chúng tôi hiểu rõ ranh giới mong manh giữa một sản phẩm hoàn hảo và phế phẩm. Sau nhiều năm nghiên cứu và giải quyết các bài toán hóc búa cho khách hàng, chúng tôi đúc kết được 5 nguyên tắc “sống còn” khi gia công loại vật liệu đặc biệt này.
Khác với gia công kim loại thông thường, quy tắc bất di bất dịch khi phay than chì là: Gia công hoàn toàn khô (Dry Machining).
Nguy cơ từ “bùn mài mòn” (Abrasive Slurry): Khi bụi than chì tiếp xúc với dung dịch tưới nguội, chúng tạo thành một hỗn hợp bùn sệt. Hỗn hợp này hoạt động như một chất mài mòn (tương tự như bột rà van), nhanh chóng phá hủy các chi tiết máy, băng dẫn hướng và chính dụng cụ cắt.
Hiệu ứng “bọt biển”: Do cấu trúc vật liệu có độ xốp mở (open porosity), than chì hoạt động như một miếng bọt biển. Hiện tượng mao dẫn sẽ hút dung dịch làm mát vào sâu bên trong phôi. Điều này cực kỳ nguy hiểm đối với các ứng dụng điện cực EDM, vì chất lỏng bị mắc kẹt sẽ nở ra khi gặp nhiệt độ cao, gây nứt vỡ điện cực hoặc làm hỏng tính chất trơ cần thiết của vật liệu.
Chất lượng của quá trình gia công bắt đầu từ kho lưu trữ của bạn. Than chì cực kỳ nhạy cảm với môi trường.
Xử lý phôi ẩm: Nếu phôi than chì được lưu kho ngoài trời hoặc trong môi trường độ ẩm cao, nước sẽ thâm nhập vào cấu trúc rỗng. Trước khi đưa lên máy CNC, phôi cần được sấy (nung nóng nhẹ) để loại bỏ hoàn toàn hơi ẩm.
Tác hại kép: Việc gia công phôi ướt không chỉ tái diễn tình trạng “bùn mài mòn” làm giảm tuổi thọ dao, mà còn gây ra hiện tượng bết dính. Bụi ướt sẽ không thoát ra khỏi rãnh cắt (chip flute) mà bám chặt vào đó. Hậu quả là dao cụ phải cắt đi cắt lại phần bụi nén này, gây tăng tải trọng cắt đột ngột và gãy dao.
Đây là yếu tố thường bị xem nhẹ nhưng lại gây thiệt hại tài chính lớn nhất. Bụi than chì không chỉ bẩn, nó còn là một sát thủ đối với thiết bị điện tử.
Tính dẫn điện chết người: Bụi than chì dẫn điện rất tốt. Nếu không có hệ thống hút chân không áp suất cao để thu gom bụi ngay tại vùng cắt, bụi mịn sẽ len lỏi vào các tủ điện, bám vào bo mạch điều khiển. Khi tích tụ đủ dày, chúng sẽ tạo cầu nối điện, gây đoản mạch (short circuit) và phá hỏng hoàn toàn hệ thống điều khiển đắt tiền.
Mài mòn cơ khí: Bụi than chì cũng rất cứng. Nếu xâm nhập vào trục vít me (ball screws) hay thanh trượt, nó sẽ mài mòn các bề mặt cơ khí chính xác.
Lời khuyên: Không nên gia công than chì trên máy CNC thông thường nếu chưa được trang bị gói “Graphite Package” (bao gồm che chắn kín và hệ thống hút bụi trung tâm).
Than chì là vật liệu có tính mài mòn khủng khiếp (highly abrasive). Việc chọn sai dao cụ sẽ khiến bạn phải thay dao liên tục và bề mặt sản phẩm bị vỡ (chipping).
Tại sao phải sắc? Khi dao bị mòn, thay vì “cắt” vật liệu, dao sẽ “đẩy” vật liệu (plowing). Vì than chì chịu nén tốt nhưng chịu kéo kém, lực đẩy này sẽ làm vỡ cấu trúc hạt ở mép chi tiết, gây ra hiện tượng nổ cạnh (blowout).
Vật liệu dao:
Carbide hạt siêu mịn (Micro-grain Carbide): Là lựa chọn cơ bản, tốt hơn nhiều so với thép gió (HSS).
Phủ Kim cương (Diamond Coated – CVD/PCD): Đây là tiêu chuẩn vàng. Dao phay phủ kim cương công nghệ CVD (Chemical Vapor Deposition) mang lại độ cứng và khả năng chịu mài mòn vượt trội, giữ được cạnh sắc lâu hơn gấp 10-20 lần so với dao Carbide thông thường, đảm bảo độ chính xác kích thước trong suốt quá trình chạy tinh.
Kỹ thuật lập trình đường dao (CAM) đóng vai trò quyết định đến độ thẩm mỹ của chi tiết than chì.
Phay Thuận (Climb Milling): Luôn lập trình dao di chuyển theo hướng phay thuận (từ ngoài vào trong vật liệu). Lực cắt trong phay thuận có xu hướng nén vật liệu vào thân phôi, giúp ổn định quá trình cắt. Ngược lại, phay nghịch (Conventional Milling) tạo ra lực kéo hướng ra ngoài, dễ dàng làm vỡ hoặc mẻ các cạnh chi tiết giòn như than chì.
Chiến lược phay hốc (Pocketing): Tránh để lại các “đảo” (island) nhỏ khi phay từ ngoài vào tâm. Áp lực cắt cuối cùng sẽ làm gãy hòn đảo này, tạo ra bề mặt không đều.
Giải pháp tối ưu: Hãy khoan mồi một lỗ ở tâm hốc, sau đó sử dụng chiến lược chạy dao xoắn ốc từ trong ra ngoài (Spiral Out). Cách này đảm bảo dao luôn cắt vào khối vật liệu vững chắc, giảm thiểu rung động và nguy cơ vỡ phôi.
Kết luận: Gia công than chì là một nghệ thuật cân bằng giữa việc kiểm soát bụi, lựa chọn dụng cụ và chiến lược cắt gọt. Nắm vững 5 nguyên tắc này sẽ giúp doanh nghiệp của bạn tối ưu hóa chi phí, bảo vệ máy móc và tạo ra những sản phẩm có độ chính xác hoàn hảo.
Nếu bạn muốn tìm hiểu thêm thông tin chi tiết về các giải pháp gia công than chì tối ưu, hoặc cần tư vấn về lựa chọn phôi vật liệu và dao cụ phù hợp nhất cho ứng dụng của mình, đừng ngần ngại liên hệ với đội ngũ kỹ thuật của chúng tôi:
Hotline/Zalo: 0936 168 882
Email: sales@yhb.com.vn


Bạn muốn là người sớm nhất nhận khuyến mãi đặc biệt từ YHB?
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam
Copyright © 2021 Công ty Cổ phần YHB ECO VINA.
Giấy chứng nhận đăng ký kinh doanh số 0107816087, cấp ngày 24/04/2017 bởi Sở Kế hoạch và Đầu tư TP. Hà Nội.
Địa chỉ đăng ký trụ sở chính: Tổ 4, Thị Trấn Quang Minh, Huyện Mê Linh, TP. Hà Nội, Việt Nam


 Giới thiệu về YHB ECO VINA